
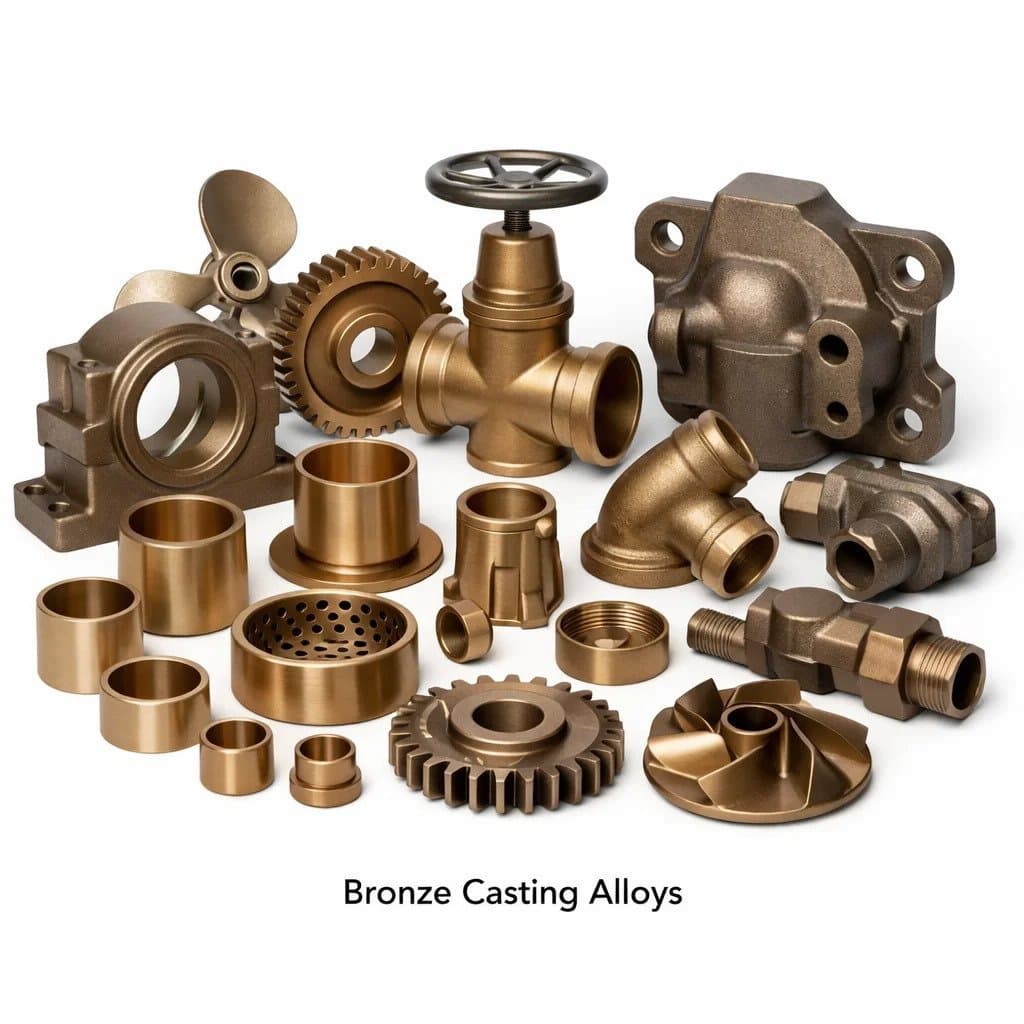
Bronsgjutlegeringar
Att välja rätt bronsgjutlegering är ett av de mest avgörande besluten inom produktdesign och upphandling. Fel legering kan leda till för tidigt fel, för höga kostnader eller bristande efterlevnad av regulatoriska krav. Rätt legering ger årtionden av pålitlig service med optimala mekaniska egenskaper, korrosionsbeständighet och bearbetbarhet. Conex Copper har gjutit och bearbetat bronskomponenter i över 25 år och betjänat kunder i USA, Storbritannien, Europa och världen över. Den här omfattande guiden täcker alla större bronsgjutlegeringar – deras sammansättning, mekaniska egenskaper, korrosionsbeständighet, gjutegenskaper, bearbetbarhet och idealiska applikationer – för att hjälpa ingenjörer, inköpsproffs och produktdesigners att göra det bästa valet för sin tillämpning.
Vad är brons? Brons vs. mässing vs. koppar
Brons är en kopparbaserad legering där det primära legeringselementet är något annat än zink. De mest traditionella bronserna använder tenn som det primära legeringselementet, men moderna tekniska bronser inkluderar kiselbrons (kisel som primärt legeringselement), aluminiumbrons (aluminium), manganbrons (mangan) och bly-tennbrons. Mässing, däremot, använder zink som det primära legeringselementet. Distinktionen är viktig för specifikationen: en komponent specificerad som "brons" bör vara en äkta koppar-tennlegering, inte en högzinkkopparlegering (mässing).
Alla större bronsgjutlegeringar — egenskaper och ekvivalenter
1. LG2 Brons (Gunmetal 85-5-5-5)
| Egendom | Värde |
|---|---|
| USA (USA) | C83600 |
| EN / DIN (Europa) | CC491K |
| BS (UK) | LG2 (BS 1400) |
| IS (Indien) | LTB-2 |
| Nominell sammansättning | 85 % Cu, 5 % Sn, 5 % Pb, 5 % Zn |
| Draghållfasthet | 240–280 MPa (35–40 ksi) |
| Sträckstyrka | 110–140 MPa |
| Förlängning | 13–18% |
| Hårdhet | 65–85 HB |
| Elektrisk ledningsförmåga | ~15 % IACS |
| ASTM gjutningsstandard | ASTM B62 |
Bäst för: Ventiler, pumpkroppar, rördelar, marin hårdvara, lagerbussningar och allmänna industriella gjutgods. Den mest använda bronsgjutlegeringen i världen på grund av dess utmärkta gjutbarhet, trycktäthet och korrosionsbeständighet i sötvatten, havsvatten (måttlig hastighet) och industriella atmosfärer. Blyhalten ger god bearbetbarhet och trycktäthet genom att fylla mikrokrympningporositet under stelning.
2. Fosforbrons – gjutlegeringar med hög tenn (Navy M, C90700)
| Egendom | Värde |
|---|---|
| USA (USA) | C90700 (Navy M, 88-10-0-2) |
| EN / DIN (Europa) | CC480K |
| BS (UK) | PB1 (BS 1400) |
| Nominell sammansättning | 88 % Cu, 10 % Sn, 0 % Pb, 2 % Zn |
| Draghållfasthet | 280–310 MPa |
| Hårdhet | 90–110 HB |
| Elektrisk ledningsförmåga | ~12 % IACS |
| ASTM gjutningsstandard | ASTM B143 / B271 |
Bäst för: Kugghjulsämnen, snäckhjul, bussningar, lagerhus och slitstarka komponenter. Hög tennhalt (10%) ger en hårdare, mer slitstark legering än LG2. Den låga blyhalten innebär minskad bearbetbarhet jämfört med LG2, men den högre hårdheten och utmattningshållfastheten motiverar specifikation för växel- och lagerapplikationer. Inte lämplig för trycktät gjutning så lätt som LG2 — kräver noggrann matning.
3. Blyat tennbrons (LTB1 / SAE 660 / C93200)
| Egendom | Värde |
|---|---|
| USA (USA) | C93200 (SAE 660) |
| EN / DIN (Europa) | CC493K |
| BS (UK) | LTB1 (BS 1400) |
| Nominell sammansättning | 83 % Cu, 7 % Sn, 7 % Pb, 3 % Zn |
| Draghållfasthet | 240 MPa |
| Hårdhet | 60–70 HB |
| ASTM gjutningsstandard | ASTM B584 |
Bäst för: Lagerbussningar, axellager, tryckbrickor och hylslager som bär måttliga belastningar vid måttliga hastigheter. SAE 660 (C93200) är den mest använda lagerbrons i USA, och erbjuder en balans mellan styrka, formbarhet (bly bäddar in smutspartiklar) och bearbetbarhet. Blyhalten fungerar som ett fast smörjmedel och hjälper lagret att anpassa sig till en liten snedställning utan att fastna.
4. Aluminiumbrons (AB1 / AB2 — C95400, C95800)
| Egendom | Värde |
|---|---|
| USA (USA) | C95400 (AB1) / C95800 (AB2 nickel-aluminiumbrons) |
| EN / DIN (Europa) | CC331G (AB1) / CC333G (AB2) |
| BS (UK) | AB1 / AB2 (BS 1400) |
| IS (Indien) | AB1 / AB2 |
| Nominell sammansättning | ABl: 88 % Cu, 10,5 % Al, 1,5 % Fe; AB2: 81 % Cu, 9 % Al, 5 % Ni, 4 % Fe, 1 % Mn |
| Draghållfasthet | AB1: 550–620 MPa; AB2: 680–750 MPa |
| Hårdhet | AB1: 150–180 HB; AB2: 180–220 HB |
| Elektrisk ledningsförmåga | ~8–10 % IACS |
| ASTM gjutningsstandard | ASTM B148 |
Bäst för: Marinpropellrar, propellernav, pumphjul för havsvatten, ventilsäten, offshore-konstruktionskomponenter och slitstarka delar. AB2 (nickel-aluminiumbrons) är den främsta legeringen för havsvattenpumpshöljen och propellrar på grund av dess enastående motståndskraft mot kavitationserosion och stötattacker. Mycket hårdare och starkare än LG2 — kräver hårdmetallverktyg och lägre bearbetningshastigheter. Kan värmebehandlas (lösningsglödgning + ålder) för maximal styrka.
5. Silikonbrons (SC1 / C87600 / C65500)
| Egendom | Värde |
|---|---|
| USA (USA) | C87600 (gjutning) / C65500 (smidd) |
| EN / DIN (Europa) | CC766S |
| BS (UK) | SC1 (BS 1400) |
| Nominell sammansättning | 91–96 % Cu, 3–5 % Si, spår Mn/Zn |
| Draghållfasthet | 380–480 MPa |
| Hårdhet | 95–120 HB |
| Elektrisk ledningsförmåga | ~7 % IACS |
| ASTM gjutningsstandard | ASTM B198 / B584 |
Bäst för: Arkitektoniska gjutgods, pumpaxlar, marin hårdvara (dekorativ och strukturell), transformatorstationskopplingskroppar, hårdvarubultar och fästelement, och alla applikationer som kräver både god korrosionsbeständighet och svetsbarhet. Kiselbrons är den enda standardbronslegeringen som lätt kan TIG- och MIG-svetsas utan sensibilisering, vilket gör den idealisk för gjutna och tillverkade hybridenheter. Blyfri till sin natur — lämplig för NSF 61 dricksvattenapplikationer i vissa jurisdiktioner.
6. Manganbrons (höghållfast mässing / HTB1 / C86300)
| Egendom | Värde |
|---|---|
| USA (USA) | C86300 |
| EN / DIN (Europa) | CC765S |
| BS (UK) | HTB1 (BS 1400) |
| Nominell sammansättning | 60–66 % Cu, 22–28 % Zn, 3–7 % Mn, 2–4 % Fe, 3 % Al |
| Draghållfasthet | 640–760 MPa (93–110 ksi) |
| Hårdhet | 175–230 HB |
| Elektrisk ledningsförmåga | ~7 % IACS |
| ASTM gjutningsstandard | ASTM B584 (C86300) |
Bäst för: Propelleraxlar, marin hårdvara under hög belastning, bryggplattor, stora bussningar och slitplattor, tunga kugghjulsämnen, ventilkroppar i högtrycksdrift och alla tillämpningar som kräver den högsta draghållfastheten som finns tillgänglig från en gjuten kopparlegering. HTB1/C86300 är det starkaste standardgjutgodset av kopparlegering, men är svårare att gjuta än LG2 eller kiselbrons på grund av dess smala frysområde och tendens att hetspricka. Kräver noggrann mönsterdesign och matningssystem.
7. Koppar-nickel (CuNi 90/10 och 70/30 – gjutningskvaliteter)
| Egendom | Värde |
|---|---|
| USA (USA) | C96200 (90/10) / C96400 (70/30) |
| EN / DIN (Europa) | CC382H (90/10) |
| Nominell sammansättning | 90% Cu, 10% Ni, Fe, Mn (90/10); 70 % Cu, 30 % Ni (70/30) |
| Draghållfasthet | 280–340 MPa |
| Hårdhet | 90–110 HB |
| Elektrisk ledningsförmåga | ~5 % IACS |
| ASTM gjutningsstandard | ASTM B369 |
Bäst för: Marina värmeväxlarändplattor, fartygs sjökistor och skrovbeslag, komponenter för avsaltningsanläggningar och offshore hantering av olje- och gasvätskor där motståndskraft mot stötar och biopåväxt i havsvatten krävs. Koppar-nickellegeringar är mycket motståndskraftiga mot biologisk beväxning (tulpan och alger), vilket gör dem unikt lämpade för nedsänkta marina applikationer. Inte brett gjuten men extremt värdefull i nischade marina applikationer.
8. Tennbrons – lagerlegeringar med hög bly (C94300)
| Egendom | Värde |
|---|---|
| USA (USA) | C94300 |
| EN / DIN (Europa) | CC496K |
| Nominell sammansättning | 70 % Cu, 5 % Sn, 25 % Pb |
| Draghållfasthet | 170 MPa |
| Hårdhet | 40–55 HB |
| ASTM gjutningsstandard | ASTM B271 / B584 |
Bäst för: Glidlager med mycket låg hastighet och hög belastning (dieselmotorns huvudlager, hydraulcylindrarnas svängtappar, tunga presslager) där den höga blyhalten (25 %) ger maximal anpassningsförmåga och motståndskraft mot grepp under gränssmörjningsförhållanden. Den mjuka blymatrisen bäddar in slipande partiklar och ger självsmörjning när oljefilmen bryts ner. Inte lämplig för konstruktionsgjutgods - hållfastheten är mycket låg.
Jämförelsetabell för bronsgjutlegering
| Legering | USA | UTS (MPa) | Hårdhet (HB) | Kastbarhet | Bearbetningsbarhet | Korrosionsbeständighet | Bästa applikationen |
|---|---|---|---|---|---|---|---|
| LG2 / Gunmetal | C83600 | 240–280 | 65–85 | Excellent | Bra | Mycket bra | Ventiler, allmänna gjutgods |
| Navy M brons | C90700 | 280–310 | 90–110 | Bra | Måttlig | Mycket bra | Kugghjul, snäckhjul |
| SAE 660 lager | C93200 | 240 | 60–70 | Bra | Mycket bra | Bra | Journallager |
| Aluminium Brons AB1 | C95400 | 550–620 | 150–180 | Måttlig | Svår | Excellent | Marina pumpar, propellrar |
| Aluminium Brons AB2 | C95800 | 680–750 | 180–220 | Måttlig | Svår | Utestående | Offshore, sjövattenpumpar |
| Silicon Bronze SC1 | C87600 | 380–480 | 95–120 | Bra | Måttlig | Utmärkt + svetsbar | Arkitektonisk, elektrisk |
| Manganbrons HTB1 | C86300 | 640–760 | 175–230 | Måttlig | Svår | Bra | Höghållfasta marina delar |
| Koppar-Nickel 90/10 | C96200 | 280–340 | 90–110 | Måttlig | Måttlig | Exceptionellt havsvatten | Marina värmeväxlare |
| Högt blylager | C94300 | 170 | 40–55 | Bra | Excellent | Bra | Tungt belastade glidlager |
Hur man väljer rätt bronsgjutlegering
Använd detta beslutsramverk för att välja den optimala bronsgjutlegeringen för din applikation:
- Generella ventiler, beslag och marin hårdvara: LG2 / C83600 — standardvalet för 80 % av bronsgjutningsapplikationerna
- Lager och bussningar (måttlig belastning/hastighet): SAE 660 / C93200 (blyad tennbrons) för bästa formbarhet
- Kugghjul, snäckhjul, slitstarka ytor: Navy M / C90700 eller Phosphor Bronze för högre hårdhet och utmattningshållfasthet
- Höghållfasta konstruktionsdelar, sjövattenpumpar: Aluminium Brons AB1 (C95400) eller AB2 (C95800) för maximal draghållfasthet och kavitationsmotstånd
- Svetsbara arkitektoniska eller elektriska anslutningskroppar: Silicon Bronze SC1 / C87600
- Högsta draghållfasthet, propelleraxlar: Manganbrons HTB1 / C86300
- Nedsänkta marina värmeväxlare, antifouling: Koppar-Nickel 90/10 / C96200
- Tunglastiga lågvarviga glidlager: Högblyande tennbrons C94300
- Överensstämmelse med dricksvatten (NSF 61/372): Kiselbrons C87600 eller specificerade NSF-listade legeringar
Bronsgjutningsprocesser tillgängliga på Conex Copper
Sandgjutning: Komplexa former, brett legeringssortiment, CT8–CT10-noggrannhet, 50 g till 500 kg. Idealisk för prototyper och lågvolymproduktion i LG2, aluminiumbrons och silikonbrons.
Gravity pressgjutning: Snävare toleranser (CT5–CT7), bättre ytfinish, högre produktivitet för medelstora volymer i LG2 och silikonbrons.
Investeringsgjutning (förlorat vax): Högsta precision (CT4–CT6), utmärkt ytfinish, komplex geometri med tunna väggar. För precisionsdelar för LG2, silikonbrons och aluminiumbrons.
Stränggjutning: Bronsstång, rör och stav i LG2, bärande brons och fosforbrons för bearbetning av ämnen.
Varför välja Conex Copper för bronsgjutningar?
- Alla större bronslegeringar i egen regi — LG2, aluminiumbrons, silikonbrons, fosforbrons, lagerbrons
- Full kapacitet för gjutning till bearbetad komponent — mönster → gjutning → bearbetning → NDT → leverans
- ASTM och EN certifierad råvara — MTC enligt ASTM B62, B148, B584 på alla gjutgods
- ISO 9001:2015 certifierad — Full spårbarhet och NDT-alternativ (LPT, röntgen, trycktest)
- 25+ års erfarenhet av bronsgjutning — betjänar amerikanska, brittiska, europeiska och globala kunder
- NSF 61/372-kompatibla legeringar — tillgängligt för den amerikanska marknadens krav för dricksvatten
- Konkurrenskraftiga priser i Indien — 40–60 % kostnadsbesparingar jämfört med amerikanska och europeiska bronsgjutningar
- Snabb prototypvändning — Första gjutningarna om 3 till 5 veckor från godkänd ritning
Vanliga frågor — Bronsgjutlegeringar
F1: Vilken är den vanligaste bronsgjutlegeringen?
LG2 brons (C83600 / CC491K / gunmetal 85-5-5-5) är den mest använda bronsgjutlegeringen globalt, specificerad för de flesta ventiler, kopplingar, pumpkroppar och marina hårdvarugjutgods. Dess kombination av gjutbarhet, korrosionsbeständighet, bearbetbarhet och rimlig kostnad gör den till det första valet för de flesta allmänna bronsgjutningsapplikationer. Det är "standard" brons - överväg endast alternativ när LG2 inte kan uppfylla specifika hållfasthets-, hårdhets- eller regulatoriska krav.
F2: När ska jag använda aluminiumbrons istället för LG2?
Ange aluminiumbrons (C95400 AB1 eller C95800 AB2) när: draghållfasthet över 450 MPa krävs (LG2 max är ~280 MPa); komponenten fungerar i havsvatten med hög hastighet (över 3 m/s) där LG2 skulle drabbas av erosion; miljön innehåller svavelsyra, fluorvätesyra eller andra medier som är aggressiva mot blyhaltig tennbrons; eller driftstemperaturer över 250°C påträffas vid ångventilservice. Den högre kostnaden och bearbetningssvårigheten för aluminiumbrons motiveras av dess prestanda under dessa krävande förhållanden.
F3: Vad är skillnaden mellan LG2 och SAE 660 (C93200) med brons?
LG2 (C83600) har 5 % bly och är optimerad för trycktäta gjutgods (ventiler, beslag). SAE 660 (C93200) har 7 % bly och 7 % tenn, optimerad för lager- och bussningstillämpningar där det högre blyet ger bättre anpassningsförmåga, inbäddningsförmåga av slipande partiklar och motståndskraft mot angrepp under gränssmörjning. SAE 660 gjutgods är vanligtvis inte trycktestade - de används som solida lagerfoder snarare än tryckinnehållande hus.
F4: Är silikonbrons lämplig för dricksvattenapplikationer (NSF 61)?
Kiselbrons (C87600) är i sig blyfri (vanligtvis mindre än 0,02 % bly) och har använts för dricksvattenutrustning globalt. Fullständig produktlista för NSF 61 och NSF 372 kräver dock att den färdiga produkten testas och listas av en ackrediterad certifieringsorganisation. Vi levererar gjutgods i C87600 med legeringscertifiering som stöder kundens NSF-noteringsapplikation. California AB 1953 låg blyuppfyllelse uppfylls av silikonbrons naturliga blyfria sammansättning.
F5: Vad är manganbrons och när används det?
Manganbrons (HTB1, C86300) är tekniskt sett en högzinkmässing (60 % Cu, 26 % Zn) med mangan, järn och aluminiumtillsatser som dramatiskt ökar hållfastheten till 640–760 MPa – den högsta av alla standardkopparlegeringar. Det är den valda legeringen för marina propellerblad (1 till 10 ton gjutgods), stora propelleraxlar, snäckhjul för tunga maskiner och strukturell undervattenshårdvara. Dess höga hållfasthet kommer till priset av större gjutkomplexitet och känslighet för avzinkning i vissa miljöer.
F6: Kan bronsgjutgods svetsas för reparation?
Svetsbarheten varierar avsevärt beroende på legering. Kiselbrons (C87600) är den lättast svetsbara med TIG med kiselbronsfylltråd och förvärm till 100°C. LG2-brons kan TIG- eller gassvetsas för reparation med C83600 eller C86100 fyllmedel, men blylegeringar producerar porositet i svetsmetall om överdriven värme appliceras. Aluminiumbrons (C95400) kräver noggrann förvärmning (150–200°C) och är svetsad med aluminiumbronsfyllmedel (ERCuAl-A2). Fosforbrons och lagerlegeringar rekommenderas inte för svetsning.
F7: Vilka NDT-tester finns tillgängliga för tryckgjutningar av brons?
Tillgänglig NDT för bronsgjutgods: vätskegenomträngningstestning (LPT) enligt ASTM E1417 för ytsprickor; radiografisk testning (röntgen) enligt ASTM E94 för inre porositet och inneslutningar i kritiska gjutgods; ultraljudstestning (UT) för tjocka sektioner av tryckkärlsgjutgods; hydraulisk tryckprovning vid 1,5× till 2,0× arbetstryck för ventilhus och pumphus; och heliumläckagetestning för tätningsapplikationer med hög integritet. Testcertifikat medföljer varje testad gjutning.
F8: Vilka ASTM-standarder gäller för bronsgjutgods?
Viktiga ASTM-gjutstandarder: B62 (blyad tennbrons — C83600 LG2), B148 (aluminiumbronsgjutgods — C95400, C95800), B584 (sandgjutgods av kopparlegeringar, allmänt), B271 (centrifugalgjutgods av kopparlegering), B369 (copper-nickelgjutgods), B369 (copper-nickelgjutgods). gjutgods). För brittiska och europeiska projekt omfattar BS EN 1982 alla gjutgods av kopparlegeringar med CC-seriens kvalitetsbeteckningar. Vi levererar MTC enligt tillämplig standard med alla produktionsgjutgods.
F9: Vad är skillnaden mellan sandgjutning och gravitationsgjutning för brons?
Sandgjutning använder förbrukningsbara sandformar - låg verktygskostnad (USD 500 till 3000 per mönster), vilken komplexitet som helst inklusive interna passager och underskärningar, CT8–CT10-noggrannhet, Ra 12–25 µm ytfinish. Gravitypressgjutning använder permanenta metallformar - högre verktygskostnad (USD 3000 till 15.000 per form), begränsad till enkla geometrier utan underskärningar, CT5–CT7-noggrannhet, Ra 5–10 µm ytfinish, lägre enhetskostnad för medelstora till höga volymer (över 500 stycken per år). För de flesta ventilhus och pumphus används sandgjutning för prototyper och låga volymer, övergång till gravitationsgjutning för etablerade produkter i vanlig produktion.
F10: Hur är avzinkning relevant för bronsgjutlegeringar?
Avzinkning (selektivt avlägsnande av zink från legeringen genom korrosion) påverkar kopparlegeringar med zinkhalt över cirka 15–20 % i mjukt eller svagt surt vatten. Äkta bronser (LG2, aluminiumbrons, kiselbrons, fosforbrons) innehåller i de flesta fall mindre än 10 % zink och påverkas inte nämnvärt av avzinkning. Manganbrons (26 % Zn) och vissa "kommersiella bronser" med hög zinkhalt är känsliga och bör inte specificeras för varmvattenledningar eller nedsänkta applikationer utan testning av avzinkningsbeständighet.
F11: Vilken är den typiska ledtiden för bronssandgjutgods från Conex Copper?
Ny mönstertillverkning: 2 till 4 veckor. Första sandgjutningen (grov): 1 till 2 veckor efter mönstergodkännande. Bearbetning av gjutgods: lägg till 1 till 3 veckor. Total ledtid från första artikeln för bearbetade och inspekterade gjutgods: 5 till 8 veckor. Upprepa beställningar på befintliga mönster: grova gjutningar inom 1 till 2 veckor; färdigbearbetad på 2 till 4 veckor. Gravity pressgjutningsverktyg: ytterligare 4 till 6 veckor för formtillverkning innan de första delarna.
F12: Vilken minsta beställningskvantitet gäller för anpassade bronsgjutgods?
Det finns ingen fast minsta beställningskvantitet – enstaka prototypgjutgods accepteras för mönsterprovning och designvalidering. Som sagt, enhetspriset förbättras avsevärt över 10 till 25 stycken per legering/mönster, eftersom ugnsladdning, mönsterinstallation och inspektionskostnader är fördelade på fler enheter. För vanlig produktion är beställningskvantiteter på 100+ stycken per release typiska för att motivera investeringar i gravitationsverktyg och uppnå den lägsta enhetskostnaden.