
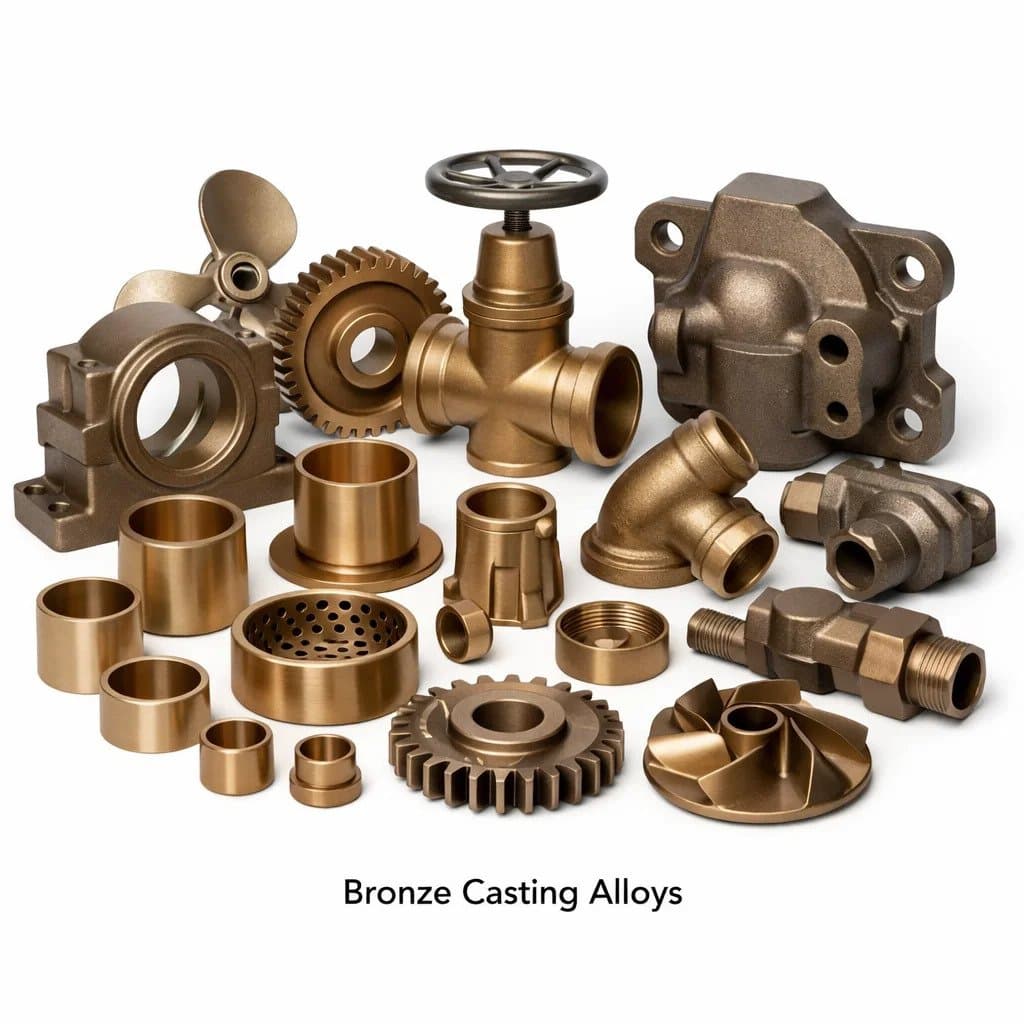
Легуре за ливење бронзе
Одабир праве легуре за ливење бронзе је једна од најважнијих одлука у дизајну и набавци производа. Погрешна легура може довести до прераног квара, превисоких трошкова или неусаглашености са регулаторним захтевима. Права легура пружа деценије поуздане услуге са оптималним механичким својствима, отпорношћу на корозију и обрадивом. Цонек Цоппер се бави ливењем и машинском обрадом бронзаних компоненти више од 25 година, опслужујући клијенте у САД, Великој Британији, Европи и широм света. Овај свеобухватни водич покрива све главне легуре за ливење бронзе — њихов састав, механичка својства, отпорност на корозију, карактеристике ливења, обрадивост и идеалне примене — како би помогао инжењерима, стручњацима за набавку и дизајнерима производа да направе најбољи избор за њихову примену.
Шта је бронза? Бронза против месинга против бакра
Бронза је легура на бази бакра у којој је примарни легирајући елемент било шта друго осим цинка. Најтрадиционалније бронзе користе калај као примарни легирајући елемент, али модерне инжењерске бронзе укључују силицијумску бронзу (силицијум као примарни легирајући елемент), алуминијумску бронзу (алуминијум), манган бронзу (манган) и олово-калај бронзу. Насупрот томе, месинг користи цинк као примарни легирајући елемент. Разлика је битна за спецификацију: компонента наведена као „бронза“ треба да буде права легура бакра и калаја, а не легура бакра са високим садржајем цинка (месинг).
Све главне легуре за ливење бронзе — својства и еквиваленти
1. ЛГ2 бронза (Гунметал 85-5-5-5)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц83600 |
| ЕН / ДИН (Европа) | ЦЦ491К |
| БС (УК) | ЛГ2 (БС 1400) |
| ИС (Индија) | ЛТБ-2 |
| Називни састав | 85% Цу, 5% Сн, 5% Пб, 5% Зн |
| Затезна чврстоћа | 240–280 МПа (35–40 кси) |
| Граница течења | 110–140 МПа |
| Издужење | 13–18% |
| Тврдоћа | 65–85 ХБ |
| Електрична проводљивост | ~15% ИАЦС |
| АСТМ стандард ливења | АСТМ Б62 |
Најбоље за: Вентили, тела пумпи, фитинзи за цеви, бродски хардвер, чауре за лежајеве и општи индустријски одливци. Најраспрострањенија легура за ливење бронзе широм света због своје одличне способности ливења, непропусности под притиском и отпорности на корозију у слаткој води, морској води (умерена брзина) и индустријској атмосфери. Садржај олова обезбеђује добру обрадивост и непропусност под притиском испуњавајући порозност микро скупљања током очвршћавања.
2. Фосфорна бронза — легуре за ливење високог калаја (Нави М, Ц90700)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц90700 (Нави М, 88-10-0-2) |
| ЕН / ДИН (Европа) | ЦЦ480К |
| БС (УК) | ПБ1 (БС 1400) |
| Називни састав | 88% Цу, 10% Сн, 0% Пб, 2% Зн |
| Затезна чврстоћа | 280–310 МПа |
| Тврдоћа | 90–110 ХБ |
| Електрична проводљивост | ~12% ИАЦС |
| АСТМ стандард ливења | АСТМ Б143 / Б271 |
Најбоље за: Празни делови зупчаника, пужни точкови, чауре, кућишта лежајева и компоненте које се носе са великим оптерећењем. Висок садржај калаја (10%) производи тврђу легуру отпорнију на хабање од ЛГ2. Низак садржај олова значи смањену обрадивост у поређењу са ЛГ2, али већа тврдоћа и чврстоћа на замор оправдавају спецификацију за апликације зупчаника и лежајева. Није погодно за ливење под притиском тако лако као ЛГ2 — захтева пажљиво храњење.
3. Оловна калајна бронза (ЛТБ1 / САЕ 660 / Ц93200)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц93200 (САЕ 660) |
| ЕН / ДИН (Европа) | ЦЦ493К |
| БС (УК) | ЛТБ1 (БС 1400) |
| Називни састав | 83% Цу, 7% Сн, 7% Пб, 3% Зн |
| Затезна чврстоћа | 240 МПа |
| Тврдоћа | 60–70 ХБ |
| АСТМ стандард ливења | АСТМ Б584 |
Најбоље за: Чауре лежаја, клизни лежајеви, потисне подлошке и клизни лежајеви који носе умерена оптерећења при умереним брзинама. САЕ 660 (Ц93200) је најшире коришћена бронза за лежајеве у САД, која нуди равнотежу снаге, конформабилности (олово уграђује честице прљавштине) и обрадивости. Садржај олова делује као чврсто мазиво и помаже лежају да се прилагоди благом неусклађењу без заглављивања.
4. Алуминијумска бронза (АБ1 / АБ2 — Ц95400, Ц95800)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц95400 (АБ1) / Ц95800 (АБ2 никл-алуминијум бронза) |
| ЕН / ДИН (Европа) | ЦЦ331Г (АБ1) / ЦЦ333Г (АБ2) |
| БС (УК) | АБ1 / АБ2 (БС 1400) |
| ИС (Индија) | АБ1 / АБ2 |
| Називни састав | АБ1: 88% Цу, 10,5% Ал, 1,5% Фе; АБ2: 81% Цу, 9% Ал, 5% Ни, 4% Фе, 1% Мн |
| Затезна чврстоћа | АБ1: 550–620 МПа; АБ2: 680–750 МПа |
| Тврдоћа | АБ1: 150–180 ХБ; АБ2: 180–220 ХБ |
| Електрична проводљивост | ~8–10% ИАЦС |
| АСТМ стандард ливења | АСТМ Б148 |
Најбоље за: Поморски пропелери, главчине пропелера, импелери пумпи за морску воду, седишта вентила, морске структурне компоненте и делови за тешке услове који се троше. АБ2 (никл-алуминијум бронза) је врхунска легура за кућишта и пропелере пумпи за морску воду због своје изузетне отпорности на ерозију кавитације и ударе. Много тврђи и јачи од ЛГ2 — захтева карбидне алате и спорије брзине обраде. Може се термички обрадити (жарење раствором + старење) за максималну чврстоћу.
5. Силицијум бронза (СЦ1 / Ц87600 / Ц65500)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц87600 (ливање) / Ц65500 (ковано) |
| ЕН / ДИН (Европа) | ЦЦ766С |
| БС (УК) | СЦ1 (БС 1400) |
| Називни састав | 91–96% Цу, 3–5% Си, траг Мн/Зн |
| Затезна чврстоћа | 380–480 МПа |
| Тврдоћа | 95–120 ХБ |
| Електрична проводљивост | ~7% ИАЦС |
| АСТМ стандард ливења | АСТМ Б198 / Б584 |
Најбоље за: Архитектонски одливци, осовине пумпе, бродски хардвер (декоративни и структурални), тела конектора за подстанице, завртњи и причвршћивачи, и било која примена која захтева и добру отпорност на корозију и заварљивост. Силицијум бронза је једина стандардна легура бронзе која се може лако заварити ТИГ и МИГ без преосетљивости, што је чини идеалном за ливене и произведене хибридне склопове. Без олова по природи — погодно за НСФ 61 апликације за воду за пиће у неким јурисдикцијама.
6. Манганова бронза (високо затезни месинг / ХТБ1 / Ц86300)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц86300 |
| ЕН / ДИН (Европа) | ЦЦ765С |
| БС (УК) | ХТБ1 (БС 1400) |
| Називни састав | 60–66% Цу, 22–28% Зн, 3–7% Мн, 2–4% Фе, 3% Ал |
| Затезна чврстоћа | 640–760 МПа (93–110 кси) |
| Тврдоћа | 175–230 ХБ |
| Електрична проводљивост | ~7% ИАЦС |
| АСТМ стандард ливења | АСТМ Б584 (Ц86300) |
Најбоље за: Пропелерске осовине, бродски хардвер под великим напрезањем, плоче моста, велике чауре и хабајуће плоче, тешки празни зупчаници, тела вентила у раду под високим притиском и било која примена која захтева највећу затезну чврстоћу доступну од ливене легуре бакра. ХТБ1/Ц86300 је најјачи стандардни ливење од легуре бакра, али га је теже ливети од ЛГ2 или силицијум бронзе због уског опсега смрзавања и склоности пуцању од врућег материјала. Захтева пажљив дизајн шаблона и систем храњења.
7. Бакар-никл (ЦуНи 90/10 и 70/30 — ливени разреди)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц96200 (90/10) / Ц96400 (70/30) |
| ЕН / ДИН (Европа) | ЦЦ382Х (90/10) |
| Називни састав | 90% Цу, 10% Ни, Фе, Мн (90/10); 70% Цу, 30% Ни (70/30) |
| Затезна чврстоћа | 280–340 МПа |
| Тврдоћа | 90–110 ХБ |
| Електрична проводљивост | ~5% ИАЦС |
| АСТМ стандард ливења | АСТМ Б369 |
Најбоље за: Завршне плоче морског измењивача топлоте, бродски сандуци и опрема трупа, компоненте постројења за десалинизацију и руковање течностима са нафтом и гасом на мору где је потребна отпорност на ударе и биообраштање у морској води. Легуре бакра и никла су веома отпорне на биолошко обраштање (причвршћивање шкољки и алги), што их чини јединственим за примену у потопљеним водама. Није широко распрострањено, али је изузетно драгоцено у нишним поморским апликацијама.
8. Лимена бронза — легуре са високим садржајем олова (Ц94300)
| Имовина | Валуе |
|---|---|
| САД (САД) | Ц94300 |
| ЕН / ДИН (Европа) | ЦЦ496К |
| Називни састав | 70% Цу, 5% Сн, 25% Пб |
| Затезна чврстоћа | 170 МПа |
| Тврдоћа | 40–55 ХБ |
| АСТМ стандард ливења | АСТМ Б271 / Б584 |
Најбоље за: Клизни лежајеви са веома малим брзинама и великим оптерећењем (главни лежајеви дизел мотора, осовинице хидрауличних цилиндара, лежајеви за тешке притиске) где висок садржај олова (25%) обезбеђује максималну усклађеност и отпорност на заглављивање у условима граничног подмазивања. Мекана оловна матрица уграђује абразивне честице и обезбеђује самоподмазивање када се уљни филм поквари. Није погодно за структурне ливене материјале — чврстоћа је веома мала.
Табела за поређење легуре за ливење бронзе
| легура | САД | УТС (МПа) | Тврдоћа (ХБ) | Цастабилити | Обрадивост | Отпорност на корозију | Најбоља апликација |
|---|---|---|---|---|---|---|---|
| ЛГ2 / Гунметал | Ц83600 | 240–280 | 65–85 | Одлично | Добро | Врло добро | Вентили, општи одливци |
| Морнарица М Бронза | Ц90700 | 280–310 | 90–110 | Добро | Умерено | Врло добро | Зупчаници, пужни точкови |
| САЕ 660 Лежај | Ц93200 | 240 | 60–70 | Добро | Врло добро | Добро | Дневни лежајеви |
| Алуминијум Бронза АБ1 | Ц95400 | 550–620 | 150–180 | Умерено | Тешко | Одлично | Поморске пумпе, пропелери |
| Алуминијум Бронза АБ2 | Ц95800 | 680–750 | 180–220 | Умерено | Тешко | Изванредан | Пумпе за морску воду на мору |
| Силицијум Бронза СЦ1 | Ц87600 | 380–480 | 95–120 | Добро | Умерено | Одлично + заварљиво | Архитектонски, електрични |
| Манганова бронза ХТБ1 | Ц86300 | 640–760 | 175–230 | Умерено | Тешко | Добро | Морски делови високе чврстоће |
| Бакар-никл 90/10 | Ц96200 | 280–340 | 90–110 | Умерено | Умерено | Изузетна морска вода | Морски измењивачи топлоте |
| Лежај високог олова | Ц94300 | 170 | 40–55 | Добро | Одлично | Добро | Клизни лежајеви за велика оптерећења |
Како одабрати праву легуру за ливење бронзе
Користите овај оквир за одлучивање да изаберете оптималну легуру за ливење бронзе за вашу примену:
- Вентили, фитинзи и бродски хардвер опште намене: ЛГ2 / Ц83600 — подразумевани избор за 80% апликација за ливење бронзе
- Лежајеви и чауре (умерено оптерећење/брзина): САЕ 660 / Ц93200 (оловна калајна бронза) за најбољу усклађеност
- Зупчаници, пужни точкови, површине са високим степеном хабања: Нави М / Ц90700 или фосфорна бронза за већу тврдоћу и чврстоћу на замор
- Структурни делови високе чврстоће, пумпе за морску воду: Алуминијумска бронза АБ1 (Ц95400) или АБ2 (Ц95800) за максималну затезну чврстоћу и отпорност на кавитацију
- Заварива тела архитектонских или електричних конектора: Силицијум Бронза СЦ1 / Ц87600
- Највећа затезна чврстоћа, осовине пропелера: Манганова бронза ХТБ1 / Ц86300
- Потопљени бродски измењивачи топлоте, против зарастања: Бакар-никл 90/10 / Ц96200
- Клизни лежајеви за велика оптерећења, ниске брзине: Високооловна калајна бронза Ц94300
- Усклађеност са питком водом (НСФ 61/372): Силицијум бронза Ц87600 или специфициране легуре на листи НСФ-а
Процеси ливења бронзе доступни у Цонек Цоппер-у
ливење песка: Сложени облици, широк распон легуре, ЦТ8–ЦТ10 тачност, 50 г до 500 кг. Идеалан за прототипове и производњу мале количине ЛГ2, алуминијумске бронзе и силицијум бронзе.
Гравитационо ливење под притиском: Мање толеранције (ЦТ5–ЦТ7), боља завршна обрада, већа продуктивност за средње количине у ЛГ2 и силицијум бронзи.
Инвестиционо ливење (изгубљени восак): Највећа прецизност (ЦТ4–ЦТ6), одлична завршна обрада, сложена геометрија са танким зидовима. За ЛГ2, прецизне делове од силиконске бронзе и алуминијумске бронзе.
Континуирано ливење: Бронзана шипка, цев и шипка од ЛГ2, носећа бронза и фосфорна бронза за машинску обраду.
Зашто одабрати Цонек бакар за бронзане одливе?
- Све главне легуре бронзе у компанији — ЛГ2, алуминијумска бронза, силицијум бронза, фосфорна бронза, носећа бронза
- Потпуна способност ливења у машинску компоненту — шаблон → ливење → обрада → НДТ → отпрема
- АСТМ и ЕН сертификована сировина — МТЦ по АСТМ Б62, Б148, Б584 на свим одливцима
- ИСО 9001:2015 сертификован — потпуна сљедивост и НДТ опције (ЛПТ, рендгенски снимак, испитивање под притиском)
- 25+ година искуства у ливењу бронзе — опслуживање клијената из САД, Велике Британије, Европе и света
- Легуре усклађене са НСФ 61/372 — доступно за потребе тржишта воде за пиће у САД
- Конкурентне цене у Индији — 40–60% уштеде у односу на ливење од бронзе у САД и Европи
- Брз заокрет прототипа — први одливци за 3 до 5 недеља од одобреног извлачења
Често постављана питања — легуре за ливење бронзе
П1: Која је најчешће коришћена легура за ливење бронзе?
ЛГ2 бронза (Ц83600 / ЦЦ491К / гунметал 85-5-5-5) је најшире коришћена легура за ливење бронзе на глобалном нивоу, спецификована за већину вентила, фитинга, тела пумпи и одливака бродског хардвера. Његова комбинација могућности ливења, отпорности на корозију, обрадивости и разумне цене чини га првим избором за већину општих апликација за ливење бронзе. То је „подразумевана“ бронза — размотрите алтернативе само када ЛГ2 не може да испуни специфичне захтеве за чврстоћу, тврдоћу или регулаторне захтеве.
П2: Када треба да користим алуминијумску бронзу уместо ЛГ2?
Наведите алуминијумску бронзу (Ц95400 АБ1 или Ц95800 АБ2) када је: потребна затезна чврстоћа изнад 450 МПа (ЛГ2 мак је ~280 МПа); компонента ради у морској води велике брзине (изнад 3 м/с) где би ЛГ2 претрпео ерозију; околина садржи сумпорну киселину, флуороводоничну киселину или друге медије агресивне на оловне калајне бронзе; или радне температуре изнад 250°Ц се сусрећу у сервису парних вентила. Већа цена и тешкоћа обраде алуминијумске бронзе оправдавају се њеним перформансама у овим захтевним условима.
П3: Која је разлика између ЛГ2 и САЕ 660 (Ц93200) лежаја од бронзе?
ЛГ2 (Ц83600) има 5% олова и оптимизован је за одливке који не пропуштају притисак (вентили, фитинги). САЕ 660 (Ц93200) има 7% олова и 7% калаја, оптимизован за примене у лежајевима и чаурама где већи олово обезбеђује бољу конформабилност, могућност уградње абразивних честица и отпорност на заглављивање под граничним подмазивањем. САЕ 660 одливци се обично не тестирају под притиском — они се користе као чврсти лежајеви, а не кућишта која садрже притисак.
П4: Да ли је силицијум бронза погодна за примену у води за пиће (НСФ 61)?
Силицијум бронза (Ц87600) је инхерентно без олова (обично мање од 0,02% олова) и користи се за хардвер за воду за пиће широм света. Међутим, пуна листа производа НСФ 61 и НСФ 372 захтева да готов производ буде тестиран и наведен од стране акредитоване сертификационе организације. Ми испоручујемо одливе у Ц87600 са сертификацијом легуре која подржава НСФ апликацију купца. Калифорнијска АБ 1953 усклађеност са ниским садржајем олова је испуњена природним саставом силицијумске бронзе без олова.
П5: Шта је манганова бронза и када се користи?
Манганова бронза (ХТБ1, Ц86300) је технички месинг са високим садржајем цинка (60% Цу, 26% Зн) са додацима мангана, гвожђа и алуминијума који драматично повећавају чврстоћу на 640–760 МПа — највише од било које стандардне легуре бакра. То је легура по избору за лопатице бродског пропелера (одливци од 1 до 10 тона), велике осовине пропелера, пужне зупчанике за тешке машине и структурални подводни хардвер. Његова висока чврстоћа долази по цену веће сложености ливења и подложности уклањању цинка у одређеним окружењима.
П6: Да ли се бронзани одливци могу заварити за поправку?
Заварљивост значајно варира у зависности од легуре. Силицијум бронза (Ц87600) је најлакше заварива помоћу ТИГ-а са силицијум бронзаном жицом за пуњење и претходно загрејаном на 100°Ц. ЛГ2 бронза може бити заварена ТИГ или гасом за поправку са Ц83600 или Ц86100 пунилом, али легуре са оловом производе порозност у металу шава ако се примени прекомерна топлота. Алуминијумска бронза (Ц95400) захтева пажљиво претходно загревање (150–200°Ц) и заварена је алуминијумским бронзаним пунилом (ЕРЦуАл-А2). Фосфорна бронза и легуре лежајева се не препоручују за заваривање.
П7: Који НДТ тестови су доступни за ливење под притиском од бронзе?
Доступан НДТ за бронзане ливене: испитивање пенетрантима течности (ЛПТ) према АСТМ Е1417 за површинске пукотине; радиографско испитивање (рендгенски снимак) према АСТМ Е94 за унутрашњу порозност и инклузије у критичним одливцима; ултразвучно испитивање (УТ) за ливене посуде под притиском; испитивање хидрауличког притиска при 1,5× до 2,0× радном притиску за тела вентила и кућишта пумпе; и испитивање цурења хелијума за апликације заптивања високог интегритета. Уз сваки испитани одлив се добијају сертификати о испитивању.
П8: Који АСТМ стандарди се примењују на бронзане одливе?
Кључни АСТМ стандарди за ливење: Б62 (оловна калајна бронза — Ц83600 ЛГ2), Б148 (одливци од алуминијумске бронзе — Ц95400, Ц95800), Б584 (одливци од легура бакра у песку, опште), Б271 (центрифугални одливци од легуре бакра), Б31989 сви одливци од бакра и Б3189 (одливци од силиконске бронзе). За британске и европске пројекте, БС ЕН 1982 покрива све одливе од легура бакра са ознакама разреда ЦЦ. Ми испоручујемо МТЦ по важећем стандарду са свим производним одливцима.
П9: Која је разлика између ливења у песак и ливења под притиском за бронзу?
За ливење у песак користе се потрошни калупи за песак — ниска цена алата (500 до 3000 УСД по узорку), било која сложеност укључујући унутрашње пролазе и подрезе, ЦТ8–ЦТ10 тачност, Ра 12–25 µм завршне обраде. Гравитационо ливење под притиском користи трајне металне калупе — већи трошак алата (3000 до 15 000 УСД по калупу), ограничен на једноставне геометрије без подрезивања, ЦТ5–ЦТ7 тачност, површинска обрада Ра 5–10 µм, нижа јединична цена за средње до велике запремине (изнад 500 комада годишње). За већину тела вентила и кућишта пумпи, ливење у песак се користи за прототипове и мале запремине, прелазећи на ливење под притиском за устаљене производе у редовној производњи.
П10: Како је дезинцификација релевантна за легуре за ливење бронзе?
Дезинцификација (селективно уклањање цинка из легуре корозијом) утиче на легуре бакра са садржајем цинка изнад приближно 15–20% у мекој или благо киселој води. Праве бронзе (ЛГ2, алуминијум бронза, силицијум бронза, фосфорна бронза) садрже мање од 10% цинка у већини случајева и на њих не утиче значајно дезинцификација. Манганова бронза (26% Зн) и неке „комерцијалне бронзе“ са високим садржајем цинка су осетљиве и не треба их специфицирати за водоводне инсталације за топлу воду или потопљене апликације без тестирања отпорности на дезинцирање.
П11: Које је типично време испоруке за ливење од бронзаног песка из Цонек Цоппер-а?
Израда новог узорка: 2 до 4 недеље. Прво одливање песка (грубо): 1 до 2 недеље након одобрења узорка. Машинска обрада одливака: додати 1 до 3 недеље. Укупно време испоруке првог артикла за машински обрађене и прегледане одливке: 5 до 8 недеља. Поновите поруџбине на постојећим шарама: груби одливци за 1 до 2 недеље; потпуно обрађен за 2 до 4 недеље. Алат за ливење под притиском: додатних 4 до 6 недеља за производњу калупа пре првих делова.
П12: Која минимална количина поруџбине се односи на прилагођене одливе од бронзе?
Не постоји фиксна минимална количина поруџбине — одливци једног прототипа се прихватају за доказивање шаблона и валидацију дизајна. Уз то, јединичне цене се значајно побољшавају за више од 10 до 25 комада по легури/узорцу, пошто су трошкови наплате пећи, подешавања шаблона и инспекције распоређени на више јединица. За редовну производњу, количине наруџбине од 100+ комада по издању су типичне за оправдање улагања у гравитационе алате и постизање најниже јединичне цене.