
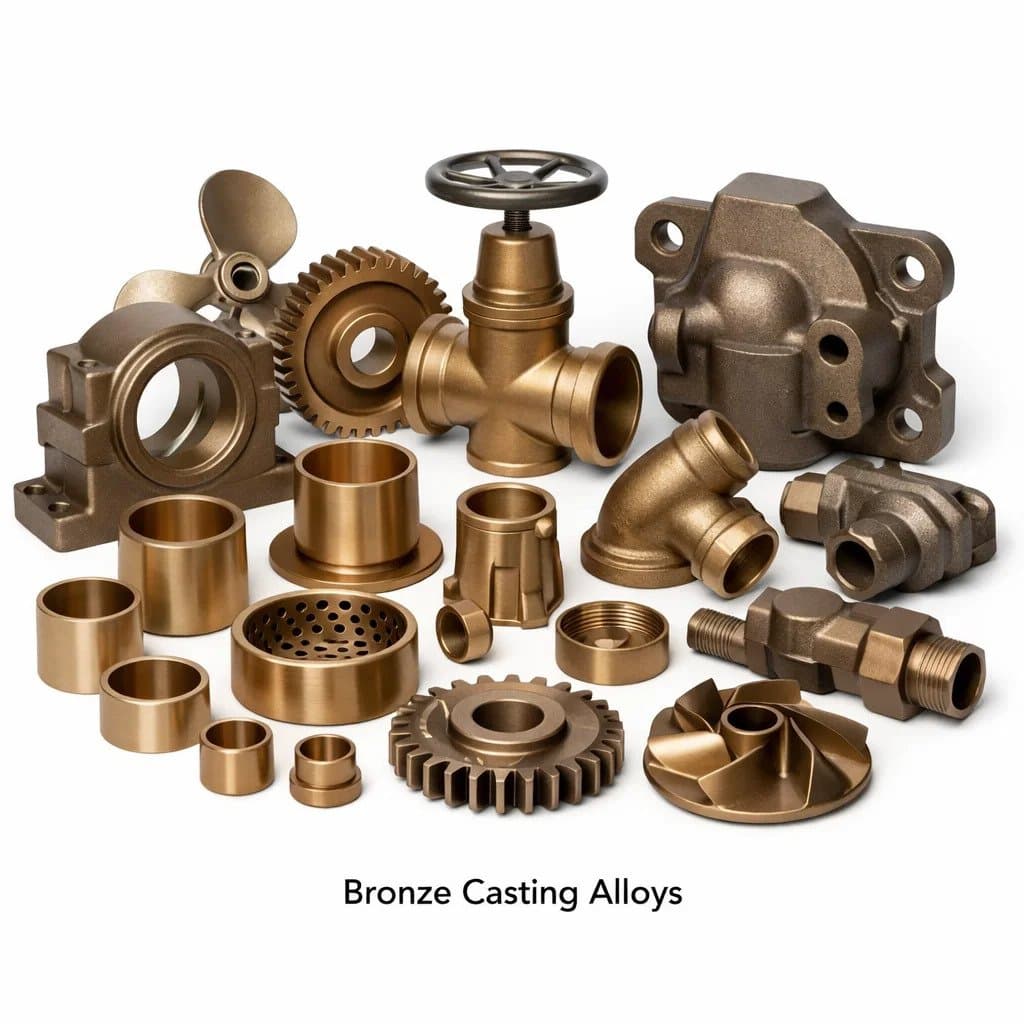
Бронзовые литейные сплавы
Выбор подходящего бронзового литейного сплава является одним из наиболее важных решений при проектировании и закупках продукции. Неправильный сплав может привести к преждевременному выходу из строя, чрезмерной стоимости или несоответствию нормативным требованиям. Правильный сплав обеспечивает десятилетия надежной службы с оптимальными механическими свойствами, коррозионной стойкостью и обрабатываемостью. Конекс Медь занимается литьем и обработкой бронзовых деталей более 25 лет, обслуживая клиентов в США, Великобритании, Европе и по всему миру. В этом подробном руководстве описаны все основные сплавы для бронзового литья — их состав, механические свойства, коррозионная стойкость, характеристики литья, обрабатываемость и идеальные области применения — чтобы помочь инженерам, специалистам по закупкам и разработчикам продукции сделать лучший выбор для их применения.
Что такое бронза? Бронза против латуни против меди
Бронза — это сплав на основе меди, в котором основным легирующим элементом является любой другой элемент, кроме цинка. В большинстве традиционных бронз в качестве основного легирующего элемента используется олово, но современные технические бронзы включают кремниевую бронзу (кремний в качестве основного легирующего элемента), алюминиевую бронзу (алюминий), марганцевую бронзу (марганец) и свинцово-оловянную бронзу. В латуни, напротив, в качестве основного легирующего элемента используется цинк. Это различие имеет значение для спецификации: компонент, обозначенный как «бронза», должен быть настоящим сплавом меди и олова, а не медным сплавом с высоким содержанием цинка (латунь).
Все основные бронзовые литейные сплавы — свойства и эквиваленты
1. LG2 Бронза (бронза 85-5-5-5)
| Свойство | Ценить |
|---|---|
| США (США) | C83600 |
| EN/DIN (Европа) | СС491К |
| Бакалавр наук (Великобритания) | ЛГ2 (БС 1400) |
| ИС (Индия) | ЛТБ-2 |
| Номинальный состав | 85% Cu, 5% Sn, 5% Pb, 5% Zn |
| Предел прочности | 240–280 МПа (35–40 фунтов на квадратный дюйм) |
| Предел текучести | 110–140 МПа |
| Удлинение | 13–18% |
| Твердость | 65–85 ХБ |
| Электропроводность | ~15% МАКО |
| Стандарт литья ASTM | АСТМ Б62 |
Лучше всего для: Клапаны, корпуса насосов, трубопроводная арматура, судовое оборудование, втулки подшипников и общепромышленное литье. Наиболее широко используемый бронзовый литейный сплав во всем мире благодаря своим превосходным литейным качествам, герметичности и коррозионной стойкости в пресной, морской воде (умеренная скорость) и промышленной атмосфере. Содержание свинца обеспечивает хорошую обрабатываемость и герметичность за счет заполнения микроусадочных пор во время затвердевания.
2. Фосфористая бронза — литейные сплавы с высоким содержанием олова (Navy M, C90700).
| Свойство | Ценить |
|---|---|
| США (США) | C90700 (ВМФ М, 88-10-0-2) |
| EN/DIN (Европа) | СС480К |
| Бакалавр наук (Великобритания) | ПБ1 (БС 1400) |
| Номинальный состав | 88% Cu, 10% Sn, 0% Pb, 2% Zn |
| Предел прочности | 280–310 МПа |
| Твердость | 90–110 ХБ |
| Электропроводность | ~12% МАКО |
| Стандарт литья ASTM | АСТМ Б143/Б271 |
Лучше всего для: Заготовки зубчатых колес, червячные колеса, втулки, корпуса подшипников и быстроизнашивающиеся компоненты, рассчитанные на большие нагрузки. Высокое содержание олова (10%) позволяет получить более твердый и износостойкий сплав, чем LG2. Низкое содержание свинца означает меньшую обрабатываемость по сравнению с LG2, но более высокая твердость и усталостная прочность оправдывают спецификацию для применения в зубчатых передачах и подшипниках. Не так легко подходит для герметичного литья, как LG2 — требует аккуратной подачи.
3. Свинцовистая оловянная бронза (LTB1/SAE 660/C93200)
| Свойство | Ценить |
|---|---|
| США (США) | С93200 (САЭ 660) |
| EN/DIN (Европа) | СС493К |
| Бакалавр наук (Великобритания) | ЛТБ1 (БС 1400) |
| Номинальный состав | 83% Cu, 7% Sn, 7% Pb, 3% Zn |
| Предел прочности | 240 МПа |
| Твердость | 60–70 ХБ |
| Стандарт литья ASTM | АСТМ Б584 |
Лучше всего для: Втулки подшипников, опорные подшипники, упорные шайбы и подшипники скольжения выдерживают умеренные нагрузки при умеренных скоростях. SAE 660 (C93200) — наиболее широко используемая подшипниковая бронза в США, предлагающая баланс прочности, прилегаемости (свинец включает в себя частицы грязи) и обрабатываемости. Содержание свинца действует как твердая смазка и помогает подшипнику выдерживать небольшие перекосы без заедания.
4. Алюминиевая бронза (AB1/AB2 — C95400, C95800)
| Свойство | Ценить |
|---|---|
| США (США) | C95400 (AB1) / C95800 (никель-алюминиевая бронза AB2) |
| EN/DIN (Европа) | CC331G (AB1) / CC333G (AB2) |
| Бакалавр наук (Великобритания) | АБ1/АБ2 (БС 1400) |
| ИС (Индия) | АБ1/АБ2 |
| Номинальный состав | АВ1: 88% Cu, 10,5% Al, 1,5% Fe; AB2: 81% Cu, 9% Al, 5% Ni, 4% Fe, 1% Mn. |
| Предел прочности | АВ1: 550–620 МПа; АБ2: 680–750 МПа. |
| Твердость | АВ1: 150–180 НВ; АВ2: 180–220 ХБ |
| Электропроводность | ~8–10% МАКО |
| Стандарт литья ASTM | АСТМ Б148 |
Лучше всего для: Морские гребные винты, ступицы гребных винтов, рабочие колеса насосов для морской воды, седла клапанов, элементы морских конструкций и изнашиваемые детали для тяжелых условий эксплуатации. AB2 (никель-алюминиевая бронза) является лучшим сплавом для корпусов и гребных винтов насосов для морской воды благодаря своей исключительной стойкости к кавитационной эрозии и ударному воздействию. Гораздо тверже и прочнее, чем LG2 — требует твердосплавного инструмента и более низких скоростей обработки. Может подвергаться термической обработке (отжиг + старение) для достижения максимальной прочности.
5. Кремниевая бронза (SC1/C87600/C65500)
| Свойство | Ценить |
|---|---|
| США (США) | C87600 (литье) / C65500 (кованое) |
| EN/DIN (Европа) | CC766S |
| Бакалавр наук (Великобритания) | СК1 (БС 1400) |
| Номинальный состав | 91–96 % Cu, 3–5 % Si, следы Mn/Zn. |
| Предел прочности | 380–480 МПа |
| Твердость | 95–120 ХБ |
| Электропроводность | ~7% МАКО |
| Стандарт литья ASTM | АСТМ Б198/Б584 |
Лучше всего для: Архитектурные отливки, валы насосов, судовое оборудование (декоративное и конструкционное), корпуса разъемов подстанций, крепежные болты и крепежные детали, а также любые применения, требующие как хорошей коррозионной стойкости, так и свариваемости. Кремниевая бронза — единственный стандартный бронзовый сплав, который можно легко сваривать TIG и MIG без повышения чувствительности, что делает его идеальным для литых гибридных сборок. По своей природе не содержит свинца — в некоторых юрисдикциях подходит для применения в питьевой воде согласно стандарту NSF 61.
6. Марганцевая бронза (высокопрочная латунь / HTB1 / C86300)
| Свойство | Ценить |
|---|---|
| США (США) | C86300 |
| EN/DIN (Европа) | CC765S |
| Бакалавр наук (Великобритания) | ХТБ1 (БС 1400) |
| Номинальный состав | 60–66 % Cu, 22–28 % Zn, 3–7 % Mn, 2–4 % Fe, 3 % Al |
| Предел прочности | 640–760 МПа (93–110 фунтов на квадратный дюйм) |
| Твердость | 175–230 ГБ |
| Электропроводность | ~7% МАКО |
| Стандарт литья ASTM | АСТМ Б584 (К86300) |
Лучше всего для: Гребные валы, судовое оборудование, находящееся под высокими нагрузками, пластины мостов, большие втулки и изнашиваемые пластины, заготовки для тяжелых шестерен, корпуса клапанов, работающие под высоким давлением, а также любое применение, требующее высочайшей прочности на разрыв, доступной из литого медного сплава. HTB1/C86300 — это самая прочная стандартная отливка из медного сплава, но ее труднее отливать, чем LG2 или кремниевую бронзу, из-за ее узкого диапазона замерзания и склонности к горячему растрескиванию. Требует тщательного проектирования выкройки и системы подачи.
7. Медно-никелевые (CuNi 90/10 и 70/30 — литейные марки)
| Свойство | Ценить |
|---|---|
| США (США) | С96200 (90/10) / С96400 (70/30) |
| EN/DIN (Европа) | СС382Х (90/10) |
| Номинальный состав | 90% Cu, 10% Ni, Fe, Mn (90/10); 70% медь, 30% никель (70/30) |
| Предел прочности | 280–340 МПа |
| Твердость | 90–110 ХБ |
| Электропроводность | ~5% МАКО |
| Стандарт литья ASTM | АСТМ Б369 |
Лучше всего для: Торцевые пластины судовых теплообменников, корабельные кингстоны и корпусные детали, компоненты опреснительных установок, а также морские системы обработки нефти и газа, где требуется устойчивость к ударам и биообрастанию в морской воде. Медно-никелевые сплавы обладают высокой устойчивостью к биообрастанию (прилипанию ракушек и водорослей), что делает их уникальными для применения в подводных условиях. Не широко распространен, но чрезвычайно ценен в нишевых морских приложениях.
8. Оловянная бронза — подшипниковые сплавы с высоким содержанием свинца (C94300).
| Свойство | Ценить |
|---|---|
| США (США) | C94300 |
| EN/DIN (Европа) | СС496К |
| Номинальный состав | 70% Cu, 5% Sn, 25% Pb |
| Предел прочности | 170 МПа |
| Твердость | 40–55 ХБ |
| Стандарт литья ASTM | АСТМ Б271/Б584 |
Лучше всего для: Подшипники скольжения для сверхнизкой скорости и высоких нагрузок (коренные подшипники дизельных двигателей, шарнирные пальцы гидроцилиндров, тяжелые нажимные подшипники), в которых высокое содержание свинца (25%) обеспечивает максимальную прилегаемость и устойчивость к задирам в условиях граничной смазки. Мягкая свинцовая матрица содержит абразивные частицы и обеспечивает самосмазку при разрушении масляной пленки. Не пригоден для конструкционных отливок — прочность очень низкая.
Сравнительная таблица сплавов для литья бронзы
| Сплав | НАС | УТС (МПа) | Твердость (HB) | Литейность | Обрабатываемость | Коррозионная стойкость | Лучшее приложение |
|---|---|---|---|---|---|---|---|
| LG2 / Бронзовый металл | C83600 | 240–280 | 65–85 | Отличный | Хороший | Очень хороший | Клапаны, общее литье |
| Темно-синий М Бронза | C90700 | 280–310 | 90–110 | Хороший | Умеренный | Очень хороший | Шестерни, червячные колеса |
| SAE 660 подшипник | C93200 | 240 | 60–70 | Хороший | Очень хороший | Хороший | Опорные подшипники |
| Алюминиевая бронза AB1 | C95400 | 550–620 | 150–180 | Умеренный | Трудный | Отличный | Судовые насосы, гребные винты |
| Алюминиевая бронза AB2 | C95800 | 680–750 | 180–220 | Умеренный | Трудный | Выдающийся | Морские насосы для морской воды |
| Кремниевая бронза SC1 | C87600 | 380–480 | 95–120 | Хороший | Умеренный | Отлично + свариваемый | Архитектурное, электрическое |
| Марганцевая бронза HTB1 | C86300 | 640–760 | 175–230 | Умеренный | Трудный | Хороший | Высокопрочные морские детали |
| Медь-Никель 90/10 | C96200 | 280–340 | 90–110 | Умеренный | Умеренный | Исключительная морская вода | Судовые теплообменники |
| Подшипник с высоким содержанием свинца | C94300 | 170 | 40–55 | Хороший | Отличный | Хороший | Подшипники скольжения для тяжелых нагрузок |
Как правильно выбрать бронзовый литейный сплав
Используйте эту схему принятия решений, чтобы выбрать оптимальный сплав для бронзового литья для вашего применения:
- Клапаны, фитинги и судовое оборудование общего назначения: LG2/C83600 — выбор по умолчанию для 80% операций по литью из бронзы.
- Подшипники и втулки (умеренная нагрузка/скорость): SAE 660/C93200 (свинцово-оловянная бронза) для лучшего соответствия
- Шестерни, червячные колеса, быстроизнашиваемые поверхности: Navy M / C90700 или фосфорная бронза для более высокой твердости и усталостной прочности.
- Высокопрочные конструктивные детали насосов забортной воды: Алюминиевая бронза AB1 (C95400) или AB2 (C95800) для максимальной прочности на разрыв и устойчивости к кавитации.
- Сварные корпуса архитектурных или электрических разъемов: Кремниевая бронза SC1 / C87600
- Самая высокая прочность на разрыв, карданные валы: Марганцевая бронза HTB1 / C86300
- Погружные судовые теплообменники, противообрастающие: Медь-Никель 90/10/С96200
- Тяжелые, тихоходные подшипники скольжения: Оловянная бронза с высоким содержанием свинца C94300
- Соответствие требованиям питьевой воды (NSF 61/372): Кремниевая бронза C87600 или указанные сплавы, внесенные в список NSF.
Процессы литья бронзы доступны в Conex Copper
Литье в песок: Сложные формы, широкий диапазон сплавов, точность CT8–CT10, от 50 г до 500 кг. Идеально подходит для прототипов и мелкосерийного производства из LG2, алюминиевой и кремниевой бронзы.
Гравитационное литье под давлением: Более жесткие допуски (CT5–CT7), лучшее качество поверхности, более высокая производительность при средних объемах обработки LG2 и кремнистой бронзы.
Литье по выплавляемым моделям (по выплавляемым моделям): Высочайшая точность (CT4–CT6), отличное качество поверхности, сложная геометрия с тонкими стенками. Для прецизионных деталей LG2, кремниевой и алюминиевой бронзы.
Непрерывное литье: Бронзовые пруток, трубка и стержень из LG2, подшипниковая бронза и фосфористая бронза для обработки заготовок.
Почему стоит выбирать медь Conex для литья из бронзы?
- Все основные бронзовые сплавы собственного производства — LG2, алюминиевая бронза, кремниевая бронза, фосфористая бронза, подшипниковая бронза
- Полная возможность литья в обрабатываемые детали — модель → литье → механическая обработка → неразрушающий контроль → отправка
- Сертифицированное ASTM и EN сырье. — MTC согласно ASTM B62, B148, B584 на всех отливках.
- Сертифицирован по стандарту ISO 9001:2015. — полная прослеживаемость и возможности неразрушающего контроля (LPT, рентген, испытание под давлением)
- Опыт литья из бронзы более 25 лет. — обслуживание клиентов из США, Великобритании, Европы и мира
- Сплавы, соответствующие стандарту NSF 61/372 — доступно для требований рынка питьевой воды США
- Конкурентоспособные цены в Индии — Экономия затрат на 40–60 % по сравнению с бронзовым литьем из США и Европы.
- Быстрая разработка прототипа — первые отливки через 3–5 недель после утверждения чертежа
Часто задаваемые вопросы — Бронзовые литейные сплавы
Вопрос 1: Какой сплав для бронзового литья наиболее часто используется?
Бронза LG2 (C83600 / CC491K / бронза 85-5-5-5) — наиболее широко используемый в мире сплав для бронзового литья, предназначенный для большинства клапанов, фитингов, корпусов насосов и отливок судового оборудования. Сочетание его литейных качеств, коррозионной стойкости, обрабатываемости и разумной стоимости делает его лучшим выбором для большинства общих применений бронзового литья. Это бронза «по умолчанию» — рассматривайте альтернативы только в том случае, если LG2 не может соответствовать определенным требованиям по прочности, твердости или нормативным требованиям.
В2: Когда мне следует использовать алюминиевую бронзу вместо LG2?
Укажите алюминиевую бронзу (C95400 AB1 или C95800 AB2), если: требуется прочность на разрыв выше 450 МПа (LG2 max составляет ~280 МПа); компонент работает в морской воде с высокой скоростью (более 3 м/с), где LG2 может подвергнуться эрозии; в окружающей среде содержится серная кислота, плавиковая кислота или другие среды, агрессивные к свинцово-оловянным бронзам; или рабочие температуры выше 250°C встречаются при эксплуатации парового клапана. Более высокая стоимость и сложность обработки алюминиевой бронзы оправданы ее характеристиками в этих сложных условиях.
Вопрос 3: В чем разница между LG2 и SAE 660 (C93200) с бронзовыми подшипниками?
LG2 (C83600) содержит 5% свинца и оптимизирован для герметичных отливок (клапаны, фитинги). SAE 660 (C93200) содержит 7% свинца и 7% олова, оптимизирован для подшипников и втулок, где более высокое содержание свинца обеспечивает лучшую прилегаемость, внедряемость абразивных частиц и устойчивость к задирам при граничной смазке. Отливки SAE 660 обычно не подвергаются испытаниям под давлением — они используются в качестве цельных вкладышей подшипников, а не корпусов, выдерживающих давление.
Вопрос 4: Подходит ли кремниевая бронза для применения в питьевой воде (NSF 61)?
Кремниевая бронза (C87600) по своей природе не содержит свинца (обычно менее 0,02%) и используется во всем мире в оборудовании для питьевой воды. Однако полный список продуктов NSF 61 и NSF 372 требует, чтобы готовый продукт был протестирован и внесен в список аккредитованной сертификационной организации. Мы поставляем отливки из сплава C87600 с сертификацией сплава, подтверждающей заявку клиента на внесение в список NSF. Соответствие требованиям California AB 1953 с низким содержанием свинца обеспечивается натуральным составом кремниевой бронзы, не содержащим свинца.
В5: Что такое марганцевая бронза и когда она используется?
Марганцевая бронза (HTB1, C86300) технически представляет собой латунь с высоким содержанием цинка (60% Cu, 26% Zn) с добавками марганца, железа и алюминия, которые резко повышают прочность до 640–760 МПа — самого высокого показателя среди всех стандартных медных сплавов. Это сплав для изготовления лопастей морских гребных винтов (отливки от 1 до 10 тонн), больших гребных валов, червячных шестерен для тяжелой техники и конструкционного подводного оборудования. Его высокая прочность достигается за счет большей сложности отливки и склонности к обесцинкованию в определенных средах.
В6: Можно ли сваривать бронзовые отливки для ремонта?
Свариваемость значительно варьируется в зависимости от сплава. Кремниевая бронза (C87600) легче всего сваривается при использовании TIG с присадочной проволокой из кремнистой бронзы и предварительным нагревом до 100°C. Бронзу LG2 можно подвергать сварке TIG или газовой сварке для ремонта с присадкой C83600 или C86100, но сплавы со свинцом создают пористость в металле сварного шва при чрезмерном нагреве. Алюминиевая бронза (С95400) требует тщательного предварительного нагрева (150–200°С) и сваривается с наполнителем из алюминиевой бронзы (ERCuAl-A2). Фосфористую бронзу и подшипниковые сплавы сваривать не рекомендуется.
В7: Какие испытания неразрушающего контроля доступны для литья под давлением из бронзы?
Доступный метод неразрушающего контроля для бронзовых отливок: дефектоскопия (LPT) по ASTM E1417 на наличие поверхностных трещин; радиографический контроль (рентген) согласно ASTM E94 на внутреннюю пористость и включения в ответственных отливках; ультразвуковой контроль (УЗК) толстосекционных отливок сосудов под давлением; гидравлические испытания корпусов клапанов и корпусов насосов давлением 1,5–2,0×; и испытание на утечку гелием для герметичных уплотнений. Сертификаты испытаний прилагаются к каждой испытанной отливке.
В8: Какие стандарты ASTM применяются к бронзовому литью?
Ключевые стандарты литья ASTM: B62 (свинцовистая оловянная бронза — C83600 LG2), B148 (отливки из алюминиевой бронзы — C95400, C95800), B584 (отливки из медных сплавов в песчаные формы, общие), B271 (центробежное литье из медных сплавов), B369 (отливки из медно-никелевых сплавов) и B198 (отливки из кремниевой бронзы). Для проектов в Великобритании и Европе стандарт BS EN 1982 распространяется на все отливки из медных сплавов с обозначениями марок серии CC. Мы поставляем MTC согласно применимому стандарту для всех производственных отливок.
В9: В чем разница между литьем в песчаные формы и гравитационным литьем бронзы?
Для литья в песчаные формы используются одноразовые песчаные формы — низкая стоимость оснастки (500–3000 долларов США за модель), любая сложность, включая внутренние проходы и подрезы, точность СТ8–СТ10, шероховатость поверхности Ra 12–25 мкм. При гравитационном литье под давлением используются постоянные металлические штампы — более высокая стоимость оснастки (от 3000 до 15 000 долларов США за штамп), ограниченная простой геометрией без подрезов, точность CT5–CT7, чистота поверхности Ra 5–10 мкм, более низкая себестоимость единицы продукции для средних и больших объемов (более 500 штук в год). Для большинства корпусов клапанов и корпусов насосов литье в песчаные формы используется для прототипов и небольших объемов, переходя к гравитационному литью под давлением для стандартных продуктов, находящихся в обычном производстве.
Вопрос 10: Какое отношение имеет обесцинкование к бронзовым литейным сплавам?
Децинкификации (селективному удалению цинка из сплава путем коррозии) подвержены медные сплавы с содержанием цинка выше примерно 15–20 % в мягкой или слабокислой воде. Настоящие бронзы (LG2, алюминиевая бронза, кремниевая бронза, фосфористая бронза) в большинстве случаев содержат менее 10% цинка и не подвергаются значительному воздействию децинкификации. Марганцевая бронза (26% Zn) и некоторые «коммерческие бронзы» с высоким содержанием цинка чувствительны и не должны использоваться для водопроводов с горячей водой или погружных систем без проведения испытаний на стойкость к обесцинкованию.
Вопрос 11: Каков типичный срок поставки отливок из бронзы в песчаные формы от Conex Copper?
Изготовление новой модели: от 2 до 4 недель. Первые отливки из песка (грубые): через 1–2 недели после утверждения образца. Механическая обработка отливок: добавьте от 1 до 3 недель. Общее время выполнения первого изделия для обработанных и проверенных отливок: от 5 до 8 недель. Повторные заказы по существующим моделям: черновое литье через 1-2 недели; полная обработка за 2-4 недели. Инструменты для гравитационного литья под давлением: дополнительно 4–6 недель на изготовление штампов перед первыми деталями.
В12: Какой минимальный объем заказа применяется к изготовленным на заказ бронзовым отливкам?
Фиксированного минимального количества заказа не существует — для проверки модели и конструкции принимаются отливки единичных прототипов. Тем не менее, цена за единицу значительно повышается при заказе от 10 до 25 штук на сплав/модель, поскольку затраты на загрузку, настройку модели и проверку распределяются на большее количество единиц. Для регулярного производства типичными являются объемы заказов более 100 штук на выпуск, что оправдывает инвестиции в оснастку для гравитационных штампов и обеспечивает минимальную себестоимость единицы продукции.