
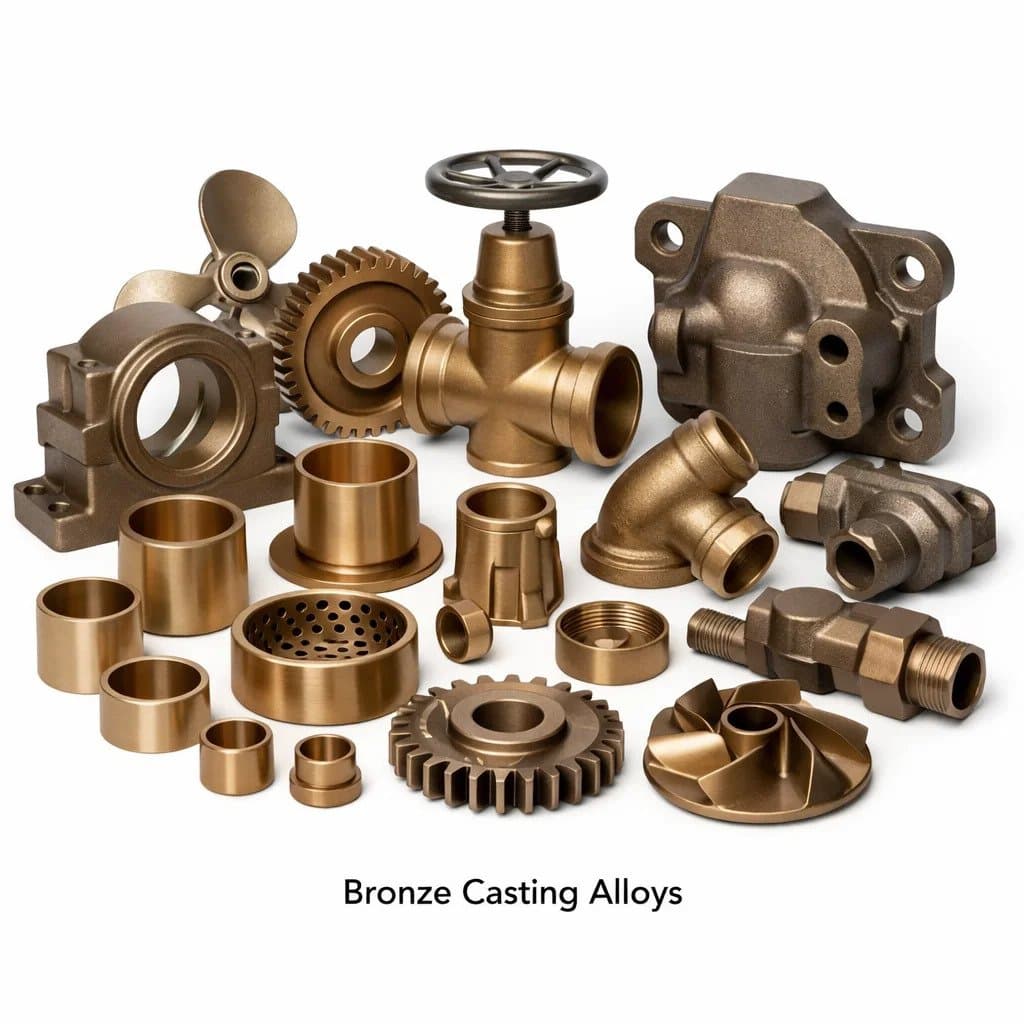
Bronse støpelegeringer
Å velge riktig bronsestøpelegering er en av de mest konsekvensbeslutninger innen produktdesign og innkjøp. Feil legering kan føre til for tidlig feil, for høye kostnader eller manglende overholdelse av regulatoriske krav. Den riktige legeringen gir tiår med pålitelig service med optimale mekaniske egenskaper, korrosjonsbestandighet og bearbeidbarhet. Conex kobber har støpt og bearbeidet bronsekomponenter i over 25 år, og betjener kunder i USA, Storbritannia, Europa og over hele verden. Denne omfattende veiledningen dekker alle viktige bronsestøpelegeringer – deres sammensetning, mekaniske egenskaper, korrosjonsbestandighet, støpeegenskaper, bearbeidbarhet og ideelle bruksområder – for å hjelpe ingeniører, innkjøpsfagfolk og produktdesignere til å ta det beste valget for deres bruk.
Hva er bronse? Bronse vs. messing vs. kobber
Bronse er en kobberbasert legering der det primære legeringselementet er noe annet enn sink. De mest tradisjonelle bronsene bruker tinn som det primære legeringselementet, men moderne ingeniørbronse inkluderer silisiumbronse (silisium som primært legeringselement), aluminiumbronse (aluminium), manganbronse (mangan) og blytinnbronse. Messing, derimot, bruker sink som det primære legeringselementet. Skillet er viktig for spesifikasjonen: en komponent spesifisert som "bronse" bør være en ekte kobber-tinnlegering, ikke en kobberlegering med høy sink (messing).
Alle viktige bronsestøpelegeringer – egenskaper og ekvivalenter
1. LG2 Bronse (Gunmetal 85-5-5-5)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C83600 |
| EN / DIN (Europe) | CC491K |
| BS (Storbritannia) | LG2 (BS 1400) |
| IS (India) | LTB-2 |
| Nominell sammensetning | 85 % Cu, 5 % Sn, 5 % Pb, 5 % Zn |
| Strekkstyrke | 240–280 MPa (35–40 ksi) |
| Flytestyrke | 110–140 MPa |
| Forlengelse | 13–18% |
| Hardhet | 65–85 HB |
| Elektrisk ledningsevne | ~15 % IACS |
| ASTM støpestandard | ASTM B62 |
Best for: Ventiler, pumpekropper, rørdeler, marin maskinvare, lagerbøsninger og generelle industrielle støpegods. Den mest brukte bronsestøpelegeringen over hele verden på grunn av sin utmerkede støpeevne, trykktetthet og korrosjonsbestandighet i ferskvann, sjøvann (moderat hastighet) og industrielle atmosfærer. Blyinnholdet gir god bearbeidbarhet og trykktetthet ved å fylle mikrokrympeporøsitet under størkning.
2. Fosforbronse – støpelegeringer med høy tinn (Navy M, C90700)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C90700 (Navy M, 88-10-0-2) |
| EN / DIN (Europe) | CC480K |
| BS (Storbritannia) | PB1 (BS 1400) |
| Nominell sammensetning | 88 % Cu, 10 % Sn, 0 % Pb, 2 % Zn |
| Strekkstyrke | 280–310 MPa |
| Hardhet | 90–110 HB |
| Elektrisk ledningsevne | ~12 % IACS |
| ASTM støpestandard | ASTM B143 / B271 |
Best for: Giremner, snekkehjul, foringer, lagerhus og slitekomponenter med tung belastning. Høyt tinninnhold (10 %) gir en hardere, mer slitesterk legering enn LG2. Det lave blyinnholdet betyr redusert bearbeidbarhet sammenlignet med LG2, men den høyere hardheten og utmattelsesstyrken rettferdiggjør spesifikasjoner for gir- og lagerapplikasjoner. Ikke egnet for trykktett støping så lett som LG2 - krever forsiktig mating.
3. Blyholdig tinnbronse (LTB1 / SAE 660 / C93200)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C93200 (SAE 660) |
| EN / DIN (Europe) | CC493K |
| BS (Storbritannia) | LTB1 (BS 1400) |
| Nominell sammensetning | 83 % Cu, 7 % Sn, 7 % Pb, 3 % Zn |
| Strekkstyrke | 240 MPa |
| Hardhet | 60–70 HB |
| ASTM støpestandard | ASTM B584 |
Best for: Lagerhylser, tapplager, trykkskiver og hylselager som bærer moderat belastning ved moderate hastigheter. SAE 660 (C93200) er den mest brukte lagerbronse i USA, og tilbyr en balanse mellom styrke, tilpasningsevne (bly legger inn smusspartikler) og bearbeidbarhet. Blyinnholdet fungerer som et solid smøremiddel og hjelper lageret med å tilpasse seg en liten feiljustering uten å sette seg fast.
4. Aluminiumsbronse (AB1 / AB2 — C95400, C95800)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C95400 (AB1) / C95800 (AB2 nikkel-aluminium bronse) |
| EN / DIN (Europe) | CC331G (AB1) / CC333G (AB2) |
| BS (Storbritannia) | AB1 / AB2 (BS 1400) |
| IS (India) | AB1 / AB2 |
| Nominell sammensetning | AB1: 88% Cu, 10,5% Al, 1,5% Fe; AB2: 81 % Cu, 9 % Al, 5 % Ni, 4 % Fe, 1 % Mn |
| Strekkstyrke | AB1: 550–620 MPa; AB2: 680–750 MPa |
| Hardhet | AB1: 150–180 HB; AB2: 180–220 HB |
| Elektrisk ledningsevne | ~8–10 % IACS |
| ASTM støpestandard | ASTM B148 |
Best for: Marine propeller, propellnav, pumpehjul for sjøvann, ventilseter, offshore strukturelle komponenter og slitesterke deler. AB2 (nikkel-aluminium bronse) er den fremste legeringen for sjøvannspumpehus og propeller på grunn av sin enestående motstand mot kavitasjonserosjon og støt angrep. Mye hardere og sterkere enn LG2 — krever karbidverktøy og lavere maskineringshastigheter. Kan varmebehandles (oppløsningsgløding + alder) for maksimal styrke.
5. Silisiumbronse (SC1 / C87600 / C65500)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C87600 (støping) / C65500 (smidd) |
| EN / DIN (Europe) | CC766S |
| BS (Storbritannia) | SC1 (BS 1400) |
| Nominell sammensetning | 91–96 % Cu, 3–5 % Si, spor Mn/Zn |
| Strekkstyrke | 380–480 MPa |
| Hardhet | 95–120 HB |
| Elektrisk ledningsevne | ~7 % IACS |
| ASTM støpestandard | ASTM B198 / B584 |
Best for: Arkitektoniske støpegods, pumpeaksler, marin maskinvare (dekorativ og strukturell), koblingskropper for transformatorstasjoner, maskinvarebolter og festemidler, og enhver applikasjon som krever både god korrosjonsbestandighet og sveisbarhet. Silisiumbronse er den eneste standard bronselegeringen som lett kan TIG- og MIG-sveises uten sensibilisering, noe som gjør den ideell for støpte og fabrikerte hybridsammenstillinger. Blyfri av natur – egnet for bruk av NSF 61 drikkevann i noen jurisdiksjoner.
6. Manganbronse (messing med høy strekkfasthet / HTB1 / C86300)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C86300 |
| EN / DIN (Europe) | CC765S |
| BS (Storbritannia) | HTB1 (BS 1400) |
| Nominell sammensetning | 60–66 % Cu, 22–28 % Zn, 3–7 % Mn, 2–4 % Fe, 3 % Al |
| Strekkstyrke | 640–760 MPa (93–110 ksi) |
| Hardhet | 175–230 HB |
| Elektrisk ledningsevne | ~7 % IACS |
| ASTM støpestandard | ASTM B584 (C86300) |
Best for: Propellaksler, marin maskinvare under høy belastning, broplater, store foringer og sliteplater, tunge giremner, ventilhus i høytrykksdrift, og enhver applikasjon som krever den høyeste strekkstyrken tilgjengelig fra en støpt kobberlegering. HTB1/C86300 er den sterkeste standard kobberlegeringsstøpingen, men er vanskeligere å støpe enn LG2 eller silisiumbronse på grunn av det smale fryseområdet og tendensen til varmesprekk. Krever nøye mønsterdesign og fôringssystem.
7. Kobber-nikkel (CuNi 90/10 og 70/30 – støpekvaliteter)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C96200 (90/10) / C96400 (70/30) |
| EN / DIN (Europe) | CC382H (90/10) |
| Nominell sammensetning | 90% Cu, 10% Ni, Fe, Mn (90/10); 70 % Cu, 30 % Ni (70/30) |
| Strekkstyrke | 280–340 MPa |
| Hardhet | 90–110 HB |
| Elektrisk ledningsevne | ~5 % IACS |
| ASTM støpestandard | ASTM B369 |
Best for: Marine varmeveksler endeplater, skips sjøkister og skrogbeslag, komponenter til avsaltingsanlegg og offshore olje- og gassvæskehåndtering der motstand mot påkjørsel og biobegroing i sjøvann er nødvendig. Kobber-nikkel-legeringer er svært motstandsdyktige mot biologisk begroing (barnacle og algefeste), noe som gjør dem unikt egnet for nedsenket marine applikasjoner. Ikke bredt støpt, men ekstremt verdifull i marine nisjeapplikasjoner.
8. Tinnbronse – legeringer med høyt blylager (C94300)
| Eiendom | Verdi |
|---|---|
| USA (USA) | C94300 |
| EN / DIN (Europe) | CC496K |
| Nominell sammensetning | 70 % Cu, 5 % Sn, 25 % Pb |
| Strekkstyrke | 170 MPa |
| Hardhet | 40–55 HB |
| ASTM støpestandard | ASTM B271 / B584 |
Best for: Svært lavhastighets glidelagre med høy belastning (dieselmotorens hovedlager, hydrauliske sylinderpinner, tunge presselagre) hvor det høye blyinnholdet (25 %) gir maksimal tilpasningsevne og motstandsdyktighet mot skjæring under grensesmøringsforhold. Den myke blymatrisen legger inn slipende partikler og gir selvsmøring når oljefilm brytes ned. Ikke egnet for strukturelle støpegods - styrken er svært lav.
Sammenligningstabell for bronsestøpelegering
| Legering | OSS | UTS (MPa) | Hardhet (HB) | Kastbarhet | Bearbeidbarhet | Korrosjonsbestandighet | Beste applikasjon |
|---|---|---|---|---|---|---|---|
| LG2 / Gunmetal | C83600 | 240–280 | 65–85 | Glimrende | God | Veldig bra | Ventiler, generelt støpegods |
| Navy M bronse | C90700 | 280–310 | 90–110 | God | Moderat | Veldig bra | Gir, snekkehjul |
| SAE 660 lager | C93200 | 240 | 60–70 | God | Veldig bra | God | Journal lagre |
| Aluminium Bronse AB1 | C95400 | 550–620 | 150–180 | Moderat | Vanskelig | Glimrende | Marine pumper, propeller |
| Aluminium Bronse AB2 | C95800 | 680–750 | 180–220 | Moderat | Vanskelig | Utestående | Offshore, sjøvannspumper |
| Silisiumbronse SC1 | C87600 | 380–480 | 95–120 | God | Moderat | Utmerket + sveisbar | Arkitektonisk, elektrisk |
| Mangan bronse HTB1 | C86300 | 640–760 | 175–230 | Moderat | Vanskelig | God | Marine deler med høy styrke |
| Kobber-Nikkel 90/10 | C96200 | 280–340 | 90–110 | Moderat | Moderat | Eksepsjonelt sjøvann | Marine varmevekslere |
| Høyt blylager | C94300 | 170 | 40–55 | God | Glimrende | God | Tungt belastede glidelager |
Hvordan velge riktig bronsestøpelegering
Bruk dette beslutningsrammeverket for å velge den optimale bronsestøpelegeringen for din applikasjon:
- Generelle ventiler, armaturer og marin maskinvare: LG2 / C83600 — standardvalget for 80 % av bronsestøpingsapplikasjonene
- Lagre og foringer (moderat belastning/hastighet): SAE 660 / C93200 (blytinnbronse) for best tilpasningsevne
- Gir, snekkehjul, overflater med høy slitasje: Navy M / C90700 eller Phosphor Bronze for høyere hardhet og utmattelsesstyrke
- Høystyrke konstruksjonsdeler, sjøvannspumper: Aluminium Bronse AB1 (C95400) eller AB2 (C95800) for maksimal strekkstyrke og kavitasjonsmotstand
- Sveisbare arkitektoniske eller elektriske koblingskropper: Silisiumbronse SC1 / C87600
- Høyeste strekkfasthet, propellaksler: Manganbronse HTB1 / C86300
- Nedsenkede marine varmevekslere, bunnstoff: Kobber-Nikkel 90/10 / C96200
- Tunglaste, lavhastighets glidelager: Høy bly tinn bronse C94300
- Overholdelse av drikkevann (NSF 61/372): Silisiumbronse C87600 eller spesifiserte NSF-listede legeringer
Bronsestøpeprosesser tilgjengelig hos Conex Copper
Sandstøping: Komplekse former, bredt legeringsområde, CT8–CT10-nøyaktighet, 50 g til 500 kg. Ideell for prototyper og lavvolumproduksjon i LG2, aluminiumsbronse og silisiumbronse.
Gravity dysestøping: Strangere toleranser (CT5–CT7), bedre overflatefinish, høyere produktivitet for middels volum i LG2 og silisiumbronse.
Investering (tapt voks) støping: Høyeste presisjon (CT4–CT6), utmerket overflatefinish, kompleks geometri med tynne vegger. For presisjonsdeler for LG2, silisiumbronse og aluminiumbronse.
Kontinuerlig støping: Bronsestang, rør og stang i LG2, bærende bronse og fosforbronse for maskinering av emner.
Hvorfor velge Conex Copper for bronsestøpegods?
- Alle større bronselegeringer internt — LG2, aluminiumsbronse, silisiumbronse, fosforbronse, lagerbronse
- Full kapasitet for støping til maskinert komponent — mønster → støping → maskinering → NDT → forsendelse
- ASTM og EN sertifisert råvare — MTC i henhold til ASTM B62, B148, B584 på alle støpegods
- ISO 9001:2015 sertifisert — full sporbarhet og NDT-alternativer (LPT, røntgen, trykktest)
- 25+ års erfaring med bronsestøping - betjener amerikanske, britiske, europeiske og globale kunder
- NSF 61/372 kompatible legeringer — tilgjengelig for amerikanske drikkevannsmarkedskrav
- Konkurransedyktige priser i India — 40–60 % kostnadsbesparelser sammenlignet med amerikanske og europeiske bronsestøpte
- Rask prototypebehandling — første støping om 3 til 5 uker fra godkjent tegning
Ofte stilte spørsmål — Bronsestøpelegeringer
Q1: Hva er den mest brukte bronsestøpelegeringen?
LG2 bronse (C83600 / CC491K / gunmetal 85-5-5-5) er den mest brukte bronsestøpelegeringen globalt, spesifisert for de fleste ventiler, fittings, pumpekropper og maritime støpegods. Kombinasjonen av støpeevne, korrosjonsmotstand, maskinbearbeidbarhet og rimelige kostnader gjør den til førstevalget for de fleste generelle bronsestøpeapplikasjoner. Det er "standard" bronse - vurder alternativer bare når LG2 ikke kan oppfylle spesifikke krav til styrke, hardhet eller regulatoriske krav.
Q2: Når bør jeg bruke aluminiumsbronse i stedet for LG2?
Spesifiser aluminiumbronse (C95400 AB1 eller C95800 AB2) når: strekkstyrke over 450 MPa er nødvendig (maks. LG2 er ~280 MPa); komponenten opererer i høyhastighets sjøvann (over 3 m/s) hvor LG2 vil lide under erosjon; miljøet inneholder svovelsyre, flussyre eller andre medier som er aggressive mot blyholdig tinnbronse; eller driftstemperaturer over 250°C oppstår i dampventilservice. De høyere kostnadene og maskineringsvanskelighetene til aluminiumbronse er rettferdiggjort av dens ytelse under disse krevende forholdene.
Q3: Hva er forskjellen mellom LG2 og SAE 660 (C93200) med bronse?
LG2 (C83600) har 5 % bly og er optimert for trykktette støpegods (ventiler, beslag). SAE 660 (C93200) har 7 % bly og 7 % tinn, optimert for lager- og bøssingapplikasjoner der den høyere blyet gir bedre tilpasningsevne, innstøpbarhet av slipende partikler og gripemotstand under grensesmøring. SAE 660 støpegods er vanligvis ikke trykktestet - de brukes som solide lagerforinger i stedet for trykkholdige hus.
Q4: Er silisiumbronse egnet for bruk i drikkevann (NSF 61)?
Silisiumbronse (C87600) er iboende blyfri (vanligvis mindre enn 0,02 % bly) og har blitt brukt til maskinvare for drikkevann globalt. Full NSF 61 og NSF 372 produktliste krever imidlertid at det ferdige produktet testes og listes opp av en akkreditert sertifiseringsorganisasjon. Vi leverer støpegods i C87600 med legeringssertifiseringen som støtter kundens NSF-noteringsapplikasjon. California AB 1953 overholdelse av lav bly oppfylles av silisiumbronses naturlige blyfrie sammensetning.
Q5: Hva er manganbronse og når brukes det?
Manganbronse (HTB1, C86300) er teknisk sett en høysink messing (60 % Cu, 26 % Zn) med mangan, jern og aluminium som øker styrken dramatisk til 640–760 MPa – den høyeste av alle standard kobberlegeringer. Det er den foretrukne legeringen for marine propellblader (1 til 10 tonns støpegods), store propellaksler, snekkehjul for tungt maskineri og strukturell undervannsutstyr. Dens høye styrke kommer på bekostning av større støpekompleksitet og følsomhet for avzinking i visse miljøer.
Q6: Kan bronsestøpegods sveises for reparasjon?
Sveisbarheten varierer betydelig etter legering. Silisiumbronse (C87600) er den lettest sveisbare med TIG med fylltråd av silisiumbronse og forvarm til 100°C. LG2-bronse kan TIG eller gasssveises for reparasjon med C83600 eller C86100 fyllstoff, men blyholdige legeringer produserer porøsitet i sveisemetall hvis overdreven varme påføres. Aluminiumsbronse (C95400) krever forsiktig forvarming (150–200°C) og er sveiset med aluminiumsbronsefyllstoff (ERCuAl-A2). Fosforbronse og lagerlegeringer anbefales ikke for sveising.
Spørsmål 7: Hvilke NDT-tester er tilgjengelige for trykkstøping av bronse?
Tilgjengelig NDT for bronsestøpegods: væskepenetranttesting (LPT) i henhold til ASTM E1417 for overflatesprekker; radiografisk testing (røntgen) i henhold til ASTM E94 for intern porøsitet og inneslutninger i kritiske støpegods; ultralydtesting (UT) for tykke seksjoner av trykkbeholdere; hydraulisk trykktesting ved 1,5× til 2,0× arbeidstrykk for ventilhus og pumpehus; og heliumlekkasjetesting for tetningsapplikasjoner med høy integritet. Testsertifikater følger med hver testet støping.
Q8: Hvilke ASTM-standarder gjelder for bronsestøpegods?
Viktige ASTM-støpestandarder: B62 (blytinnbronse - C83600 LG2), B148 (aluminiumbronsestøpegods - C95400, C95800), B584 (kobberlegeringssandstøpegods, generelt), B271 (kobberlegering sentrifugalstøpegods), B369 (kobber-nikkel-støpegods), B369 (kobber-nikkel-støping) støpegods). For britiske og europeiske prosjekter dekker BS EN 1982 alle kobberlegeringsstøpegods med CC-seriens klassebetegnelser. Vi leverer MTC i henhold til gjeldende standard med alle produksjonsstøpegods.
Q9: Hva er forskjellen mellom sandstøping og gravitasjonsstøping for bronse?
Sandstøping bruker forbrukbare sandformer – lave verktøykostnader (USD 500 til 3000 per mønster), enhver kompleksitet inkludert interne passasjer og underskjæringer, CT8–CT10 nøyaktighet, Ra 12–25 µm overflatefinish. Gravity-pressestøping bruker permanente metalldyser - høyere verktøykostnad (USD 3000 til 15 000 per dyse), begrenset til enkle geometrier uten underskjæringer, CT5–CT7-nøyaktighet, Ra 5–10 µm overflatefinish, lavere enhetskostnad for middels til store volumer (over 500 stykker per år). For de fleste ventilhus og pumpehus brukes sandstøping for prototyper og lave volumer, overgang til gravitasjonsstøping for etablerte produkter i vanlig produksjon.
Q10: Hvordan er avsinking relevant for støpelegeringer av bronse?
Avzinking (selektiv fjerning av sink fra legeringen ved korrosjon) påvirker kobberlegeringer med sinkinnhold over ca. 15–20 % i bløtt eller lett surt vann. Ekte bronse (LG2, aluminiumbronse, silisiumbronse, fosforbronse) inneholder i de fleste tilfeller mindre enn 10 % sink og påvirkes ikke nevneverdig av avzinking. Manganbronse (26 % Zn) og noen "kommersiell bronse" med høyt sinkinnhold er følsomme og bør ikke spesifiseres for varmtvannsrørleggerarbeid eller nedsenket bruk uten testing av avsinkingsmotstand.
Q11: Hva er den typiske ledetiden for bronsesandstøpegods fra Conex Copper?
Ny mønsterproduksjon: 2 til 4 uker. Første sandstøping (grov): 1 til 2 uker etter mønstergodkjenning. Maskinering av støpegods: legg til 1 til 3 uker. Total leveringstid for første artikkel for maskinert og inspisert støpegods: 5 til 8 uker. Gjenta bestillinger på eksisterende mønstre: grovstøping om 1 til 2 uker; ferdig maskinert på 2 til 4 uker. Gravity-støpeverktøy: ytterligere 4 til 6 uker for produksjon av dyse før første deler.
Spørsmål 12: Hvilken minste bestillingsmengde gjelder for tilpassede bronsestøpte?
Det er ingen fast minimumsordrekvantitet – enkeltprototypestøpegods aksepteres for mønsterprøve og designvalidering. Når det er sagt, forbedres enhetsprisen betydelig over 10 til 25 stykker per legering/mønster, siden ovnsladning, mønsteroppsett og inspeksjonskostnader er spredt over flere enheter. For vanlig produksjon er bestillingsmengder på 100+ stykker per utgivelse typisk for å rettferdiggjøre investering i gravitasjonsverktøy og oppnå den laveste enhetskostnaden.