
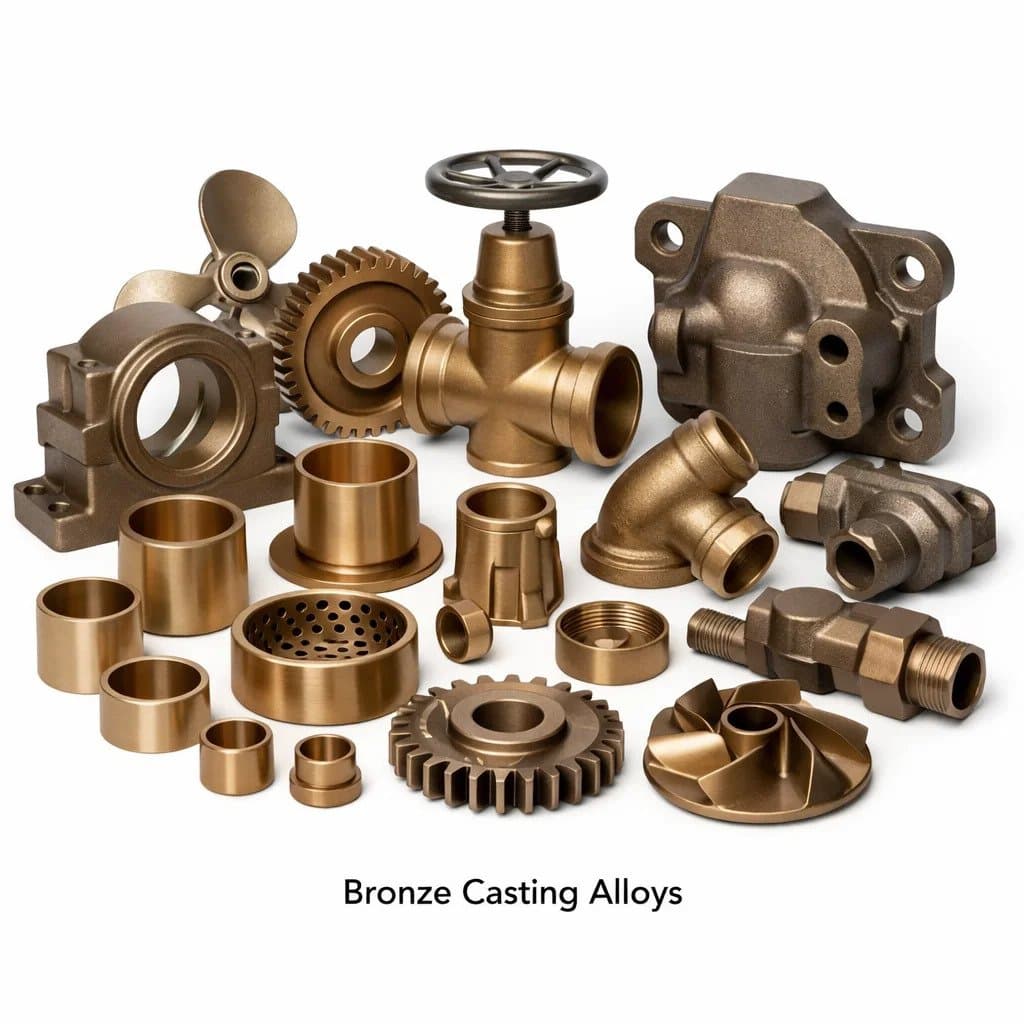
청동 주조 합금
올바른 청동 주조 합금을 선택하는 것은 제품 설계 및 조달에 있어 가장 중요한 결정 중 하나입니다. 잘못된 합금은 조기 고장, 과도한 비용 또는 규제 요구 사항 미준수로 이어질 수 있습니다. 올바른 합금은 최적의 기계적 특성, 내식성 및 기계 가공성을 통해 수십 년 동안 안정적인 서비스를 제공합니다. 코넥스 구리 25년 넘게 청동 부품을 주조 및 가공해 왔으며 미국, 영국, 유럽 및 전 세계의 고객에게 서비스를 제공해 왔습니다. 이 포괄적인 가이드는 모든 주요 청동 주조 합금(구성, 기계적 특성, 내식성, 주조 특성, 기계 가공성 및 이상적인 용도)을 다루며 엔지니어, 조달 전문가 및 제품 설계자가 해당 용도에 가장 적합한 선택을 할 수 있도록 도와줍니다.
브론즈란 무엇인가요? 청동 대 황동 대 구리
청동은 주요 합금 원소가 아연이 아닌 구리 기반 합금입니다. 가장 전통적인 청동은 주석을 주요 합금 원소로 사용하지만 현대 엔지니어링 청동에는 실리콘 청동(주 합금 원소로서의 실리콘), 알루미늄 청동(알루미늄), 망간 청동(망간) 및 납-주석 청동이 포함됩니다. 이와 대조적으로 황동은 아연을 주요 합금 원소로 사용합니다. 사양에 있어 구별이 중요합니다. "청동"으로 지정된 구성 요소는 아연 함량이 높은 구리 합금(황동)이 아닌 실제 구리-주석 합금이어야 합니다.
모든 주요 청동 주조 합금 - 특성 및 등가물
1. LG2 브론즈 (건메탈 85-5-5-5)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C83600 |
| EN / DIN (유럽) | CC491K |
| 학사 (영국) | LG2(BS 1400) |
| IS(인도) | LTB-2 |
| 공칭 구성 | 85% 구리, 5% Sn, 5% Pb, 5% Zn |
| 인장강도 | 240~280MPa(35~40ksi) |
| 항복 강도 | 110~140MPa |
| 연장 | 13–18% |
| 경도 | 65~85HB |
| 전기 전도성 | ~15% IACS |
| ASTM 주조 표준 | ASTM B62 |
가장 적합한 대상: 밸브, 펌프 본체, 파이프 피팅, 해양 하드웨어, 베어링 부시 및 일반 산업용 주물. 우수한 주조성, 내압성, 담수, 해수(중간 속도) 및 산업 환경에서의 내식성으로 인해 전 세계적으로 가장 널리 사용되는 청동 주조 합금입니다. 납 함량은 응고 과정에서 미세 수축 기공을 채워 우수한 가공성과 압력 견고성을 제공합니다.
2. 인청동 - 고주석 주조 합금(네이비 M, C90700)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C90700 (네이비M, 88-10-0-2) |
| EN / DIN (유럽) | CC480K |
| 학사 (영국) | PB1(BS 1400) |
| 공칭 구성 | 88% 구리, 10% Sn, 0% Pb, 2% Zn |
| 인장강도 | 280~310MPa |
| 경도 | 90~110HB |
| 전기 전도성 | ~12% IACS |
| ASTM 주조 표준 | ASTM B143 / B271 |
가장 적합한 대상: 기어 블랭크, 웜휠, 부싱, 베어링 하우징 및 고하중 마모 부품. 높은 주석 함량(10%)은 LG2보다 더 단단하고 내마모성이 더 높은 합금을 생성합니다. 납 함량이 낮다는 것은 LG2에 비해 가공성이 낮다는 것을 의미하지만 경도와 피로 강도가 높아 기어 및 베어링 용도에 적합한 사양입니다. LG2처럼 쉽게 압력을 가하는 주조에는 적합하지 않습니다. 주의 깊은 공급이 필요합니다.
3. 납 첨가 주석 청동(LTB1 / SAE 660 / C93200)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C93200 (SAE 660) |
| EN / DIN (유럽) | CC493K |
| 학사 (영국) | LTB1(BS 1400) |
| 공칭 구성 | 83% 구리, 7% Sn, 7% Pb, 3% Zn |
| 인장강도 | 240MPa |
| 경도 | 60~70HB |
| ASTM 주조 표준 | ASTM B584 |
가장 적합한 대상: 적당한 속도로 적당한 하중을 전달하는 베어링 부시, 저널 베어링, 스러스트 와셔 및 슬리브 베어링. SAE 660(C93200)은 미국에서 가장 널리 사용되는 베어링 청동으로, 강도, 형상성(납에 먼지 입자가 포함됨) 및 기계 가공성의 균형을 제공합니다. 납 함량은 고체 윤활제 역할을 하며 베어링이 고착되지 않고 약간의 오정렬을 유지하도록 도와줍니다.
4. 알루미늄 청동 (AB1 / AB2 — C95400, C95800)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C95400(AB1) / C95800(AB2 니켈-알루미늄 브론즈) |
| EN / DIN (유럽) | CC331G(AB1) / CC333G(AB2) |
| 학사 (영국) | AB1 / AB2 (BS 1400) |
| IS(인도) | AB1 / AB2 |
| 공칭 구성 | AB1: 88% Cu, 10.5% Al, 1.5% Fe; AB2: 81% Cu, 9% Al, 5% Ni, 4% Fe, 1% Mn |
| 인장강도 | AB1: 550~620MPa; AB2: 680~750MPa |
| 경도 | AB1: 150~180HB; AB2: 180~220HB |
| 전기 전도성 | ~8~10% IACS |
| ASTM 주조 표준 | ASTM B148 |
가장 적합한 대상: 해양 프로펠러, 프로펠러 허브, 해수용 펌프 임펠러, 밸브 시트, 해양 구조 부품 및 내구성이 뛰어난 마모 부품. AB2(니켈-알루미늄 청동)는 캐비테이션 침식 및 충돌 공격에 대한 탁월한 저항성으로 인해 해수 펌프 케이싱 및 프로펠러에 사용되는 최고의 합금입니다. LG2보다 훨씬 단단하고 강합니다. 초경 공구가 필요하고 가공 속도도 느립니다. 최대 강도를 위해 열처리(용체 어닐링 + 시효)가 가능합니다.
5. 실리콘 브론즈 (SC1 / C87600 / C65500)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C87600(주물) / C65500(단조) |
| EN / DIN (유럽) | CC766S |
| 학사 (영국) | SC1 (BS 1400) |
| 공칭 구성 | 91~96% Cu, 3~5% Si, 미량 Mn/Zn |
| 인장강도 | 380~480MPa |
| 경도 | 95~120HB |
| 전기 전도성 | ~7% IACS |
| ASTM 주조 표준 | ASTM B198 / B584 |
가장 적합한 대상: 건축용 주물, 펌프 샤프트, 해양 하드웨어(장식 및 구조), 변전소 커넥터 본체, 하드웨어 볼트 및 패스너, 우수한 내식성과 용접성을 모두 요구하는 모든 응용 분야. 실리콘 청동은 예민화 없이 쉽게 TIG 및 MIG 용접이 가능한 유일한 표준 청동 합금으로 주조 및 가공 하이브리드 조립품에 이상적입니다. 본질적으로 무연 — 일부 관할 구역의 NSF 61 식수 응용 분야에 적합합니다.
6. 망간청동(고장력황동/HTB1/C86300)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C86300 |
| EN / DIN (유럽) | CC765S |
| 학사 (영국) | HTB1(BS 1400) |
| 공칭 구성 | 60~66% Cu, 22~28% Zn, 3~7% Mn, 2~4% Fe, 3% Al |
| 인장강도 | 640~760MPa(93~110ksi) |
| 경도 | 175~230HB |
| 전기 전도성 | ~7% IACS |
| ASTM 주조 표준 | ASTM B584(C86300) |
가장 적합한 대상: 프로펠러 샤프트, 높은 응력을 받는 해양 하드웨어, 브리지 플레이트, 대형 부싱 및 마모 플레이트, 무거운 기어 블랭크, 고압 서비스용 밸브 본체 및 주조 구리 합금에서 가장 높은 인장 강도가 필요한 모든 응용 분야. HTB1/C86300은 가장 강한 표준 구리 합금 주조품이지만, 동결 범위가 좁고 열간 균열 경향이 있기 때문에 LG2나 실리콘 청동보다 주조가 더 어렵습니다. 신중한 패턴 디자인과 공급 시스템이 필요합니다.
7. 구리-니켈(CuNi 90/10 및 70/30 - 주조 등급)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C96200 (90/10) / C96400 (70/30) |
| EN / DIN (유럽) | CC382H (90/10) |
| 공칭 구성 | 90% Cu, 10% Ni, Fe, Mn(90/10); 70% Cu, 30% Ni(70/30) |
| 인장강도 | 280~340MPa |
| 경도 | 90~110HB |
| 전기 전도성 | ~5% IACS |
| ASTM 주조 표준 | ASTM B369 |
가장 적합한 대상: 해양 열 교환기 엔드 플레이트, 선박 바다 상자 및 선체 부속품, 담수화 플랜트 구성 요소, 해수 충돌 및 생물 부착에 대한 저항이 필요한 해양 오일 및 가스 유체 처리. 구리-니켈 합금은 생물 오염(따개비 및 조류 부착)에 대한 저항력이 뛰어나 수중 해양 응용 분야에 특히 적합합니다. 널리 주조되지는 않지만 틈새 해양 응용 분야에서는 매우 가치가 있습니다.
8. 주석 청동 - 고납 베어링 합금(C94300)
| 재산 | 값 |
|---|---|
| 미국 (미국) | C94300 |
| EN / DIN (유럽) | CC496K |
| 공칭 구성 | 구리 70%, Sn 5%, 납 25% |
| 인장강도 | 170MPa |
| 경도 | 40~55HB |
| ASTM 주조 표준 | ASTM B271 / B584 |
가장 적합한 대상: 높은 납 함량(25%)이 경계 윤활 조건에서 최대 순응성과 내고착성을 제공하는 초저속, 고하중 플레인 베어링(디젤 엔진 메인 베어링, 유압 실린더 피벗 핀, 무거운 프레스 베어링)입니다. 연질 납 매트릭스는 연마 입자를 내장하고 유막이 파손될 때 자체 윤활 기능을 제공합니다. 구조용 주조에는 적합하지 않습니다. 강도가 매우 낮습니다.
청동 주조 합금 비교표
| 합금 | 우리를 | UTS(MPa) | 경도(HB) | 주조성 | 가공성 | 부식 저항 | 최고의 응용 프로그램 |
|---|---|---|---|---|---|---|---|
| LG2 / 건메탈 | C83600 | 240–280 | 65–85 | 훌륭한 | 좋은 | 매우 좋은 | 밸브, 일반주물 |
| 네이비 M 브론즈 | C90700 | 280–310 | 90–110 | 좋은 | 보통의 | 매우 좋은 | 기어, 웜휠 |
| SAE 660 베어링 | C93200 | 240 | 60–70 | 좋은 | 매우 좋은 | 좋은 | 저널 베어링 |
| 알루미늄 청동 AB1 | C95400 | 550–620 | 150–180 | 보통의 | 어려운 | 훌륭한 | 해양 펌프, 프로펠러 |
| 알루미늄 청동 AB2 | C95800 | 680–750 | 180–220 | 보통의 | 어려운 | 뛰어난 | 해양, 해수 펌프 |
| 실리콘 브론즈 SC1 | C87600 | 380–480 | 95–120 | 좋은 | 보통의 | 우수 + 용접 가능 | 건축, 전기 |
| 망간청동 HTB1 | C86300 | 640–760 | 175–230 | 보통의 | 어려운 | 좋은 | 고강도 해양부품 |
| 구리-니켈 90/10 | C96200 | 280–340 | 90–110 | 보통의 | 보통의 | 탁월한 바닷물 | 해양 열교환기 |
| 하이리드 베어링 | C94300 | 170 | 40–55 | 좋은 | 훌륭한 | 좋은 | 고하중 플레인 베어링 |
올바른 청동 주조 합금을 선택하는 방법
이 결정 프레임워크를 사용하여 귀하의 응용 분야에 가장 적합한 청동 주조 합금을 선택하십시오.
- 범용 밸브, 피팅 및 해양 하드웨어: LG2 / C83600 — 청동 주조 응용 분야의 80%에 대한 기본 선택
- 베어링 및 부싱(보통 부하/속도): 최고의 적합성을 위한 SAE 660 / C93200(납 첨가 주석 청동)
- 기어, 웜휠, 마모가 심한 표면: 더 높은 경도와 피로 강도를 위한 Navy M/C90700 또는 Phosphor Bronze
- 고강도 구조 부품, 해수 펌프: 최대 인장 강도 및 캐비테이션 저항을 위한 알루미늄 청동 AB1(C95400) 또는 AB2(C95800)
- 용접 가능한 건축 또는 전기 커넥터 본체: 실리콘 브론즈 SC1 / C87600
- 최고의 인장 강도, 프로펠러 샤프트: 망간청동 HTB1 / C86300
- 수중 해양 열교환기, 오염 방지: 구리-니켈 90/10 / C96200
- 고하중, 저속 플레인 베어링: 고연 주석 청동 C94300
- 식수 규정 준수(NSF 61/372): 실리콘 브론즈 C87600 또는 지정된 NSF 등록 합금
Conex Copper에서 사용 가능한 청동 주조 공정
모래 주조: 복잡한 모양, 넓은 합금 범위, CT8-CT10 정확도, 50g ~ 500kg. LG2, 알루미늄 청동, 실리콘 청동의 프로토타입 및 소량 생산에 이상적입니다.
중력 다이 캐스팅: 더 엄격한 공차(CT5–CT7), 더 나은 표면 마감, LG2 및 실리콘 청동의 중간 볼륨에 대한 더 높은 생산성.
투자(분실된 왁스) 주조: 최고의 정밀도(CT4–CT6), 뛰어난 표면 마감, 얇은 벽의 복잡한 형상. LG2, 실리콘청동, 알루미늄청동 정밀부품용.
연속 주조: 블랭크 가공을 위한 청동 및 인청동을 베어링으로 하는 LG2의 청동 막대, 튜브 및 로드입니다.
청동 주물에 Conex Copper를 선택하는 이유는 무엇입니까?
- 모든 주요 청동 합금을 자체적으로 사용 — LG2, 알루미늄 청동, 실리콘 청동, 인청동, 베어링 청동
- 완벽한 주조-가공 부품 기능 — 패턴 → 주조 → 가공 → NDT → 발송
- ASTM 및 EN 인증 원료 — 모든 주물에 대해 ASTM B62, B148, B584에 따른 MTC
- ISO 9001:2015 인증 — 완벽한 추적성 및 NDT 옵션(LPT, X-Ray, 압력 테스트)
- 25년 이상의 청동 주조 경험 — 미국, 영국, 유럽 및 글로벌 고객에게 서비스 제공
- NSF 61/372 준수 합금 — 미국 식수 시장 요구 사항에 사용 가능
- 경쟁력 있는 인도 가격 — 미국 및 유럽 청동 주물에 비해 40-60% 비용 절감
- 빠른 프로토타입 처리 — 승인된 도면으로부터 3~5주 안에 첫 번째 주조
자주 묻는 질문 — 청동 주조 합금
Q1: 가장 일반적으로 사용되는 청동 주조 합금은 무엇입니까?
LG2 청동(C83600 / CC491K / 건메탈 85-5-5-5)은 전 세계적으로 가장 널리 사용되는 청동 주조 합금으로 대부분의 밸브, 피팅, 펌프 본체 및 해양 하드웨어 주조에 사용됩니다. 주조성, 내식성, 기계 가공성 및 합리적인 비용의 조합으로 인해 대부분의 일반적인 청동 주조 응용 분야에서 가장 먼저 선택됩니다. 이는 "기본" 청동입니다. LG2가 특정 강도, 경도 또는 규제 요구 사항을 충족할 수 없는 경우에만 대안을 고려하십시오.
Q2: 언제 LG2 대신 알루미늄 브론즈를 사용해야 합니까?
다음과 같은 경우 알루미늄 청동(C95400 AB1 또는 C95800 AB2)을 지정하십시오. 450 MPa 이상의 인장 강도가 필요합니다(LG2 최대값은 ~280 MPa입니다). 구성 요소는 LG2가 침식될 수 있는 고속 해수(3m/s 이상)에서 작동합니다. 환경에는 황산, 불화수소산 또는 납 주석 청동에 공격적인 기타 매체가 포함되어 있습니다. 또는 증기 밸브 서비스에서 250°C 이상의 작동 온도가 발생합니다. 알루미늄 청동의 높은 비용과 가공 난이도는 이러한 까다로운 조건에서의 성능으로 인해 정당화됩니다.
Q3: LG2와 SAE 660(C93200) 베어링 브론즈의 차이점은 무엇입니까?
LG2(C83600)는 납이 5% 함유되어 있으며 압력밀봉 주조(밸브, 피팅)에 최적화되어 있습니다. SAE 660(C93200)은 납 7%와 주석 7%를 함유하고 있으며 납이 높을수록 더 나은 순응성, 연마 입자의 내장성 및 경계 윤활 시 내소부성을 제공하는 베어링 및 부싱 응용 분야에 최적화되어 있습니다. SAE 660 주물은 일반적으로 압력 테스트를 거치지 않으며 압력 함유 하우징이 아닌 견고한 베어링 라이너로 사용됩니다.
Q4: 실리콘 브론즈는 음용수 용도(NSF 61)에 적합합니까?
실리콘 브론즈(C87600)는 본질적으로 무연(일반적으로 0.02% 미만)이며 전 세계적으로 식수 하드웨어에 사용되어 왔습니다. 그러나 전체 NSF 61 및 NSF 372 제품 목록에는 완성된 제품이 공인 인증 기관에서 테스트 및 목록화되어야 합니다. 우리는 고객의 NSF 목록 신청을 지원하는 합금 인증을 갖춘 C87600의 주물을 공급합니다. 캘리포니아 AB 1953 저납 규정은 실리콘 청동의 천연 무연 구성으로 충족됩니다.
Q5: 망간청동이란 무엇이며 언제 사용되나요?
망간 청동(HTB1, C86300)은 기술적으로 망간, 철, 알루미늄을 첨가한 고아연 황동(60% Cu, 26% Zn)으로 표준 구리 합금 중 가장 높은 강도를 640~760MPa까지 극적으로 높입니다. 이는 해양 프로펠러 블레이드(1~10톤 주물), 대형 프로펠러 샤프트, 중장비용 웜 기어 휠 및 수중 구조용 하드웨어에 선택되는 합금입니다. 강도가 높으면 주조가 더 복잡해지고 특정 환경에서 탈아연화에 대한 민감성이 높아집니다.
Q6: 청동 주물을 용접하여 수리할 수 있나요?
용접성은 합금에 따라 크게 다릅니다. 실리콘 브론즈(C87600)는 실리콘 브론즈 필러 와이어와 TIG를 사용하고 100°C로 예열하여 가장 쉽게 용접할 수 있습니다. LG2 청동은 수리를 위해 C83600 또는 C86100 필러를 사용하여 TIG 또는 가스 용접할 수 있지만, 납 합금은 과도한 열이 가해지면 용접 금속에 다공성이 발생합니다. 알루미늄 청동(C95400)은 세심한 예열(150~200°C)이 필요하며 알루미늄 청동 필러(ERCuAl-A2)로 용접됩니다. 인청동 및 베어링 합금은 용접에 권장되지 않습니다.
Q7: 청동 압력 주조에 사용할 수 있는 NDT 테스트는 무엇입니까?
청동 주물에 사용 가능한 NDT: 표면 균열에 대한 ASTM E1417에 따른 액체 침투 시험(LPT); ASTM E94에 따른 내부 다공성 및 중요한 주조물의 함유물에 대한 방사선 사진 테스트(X선) 두꺼운 부분의 압력 용기 주조에 대한 초음파 테스트(UT); 밸브 본체 및 펌프 케이싱에 대해 1.5× ~ 2.0× 작동 압력에서 수압 테스트; 높은 무결성 밀봉 응용 분야를 위한 헬륨 누출 테스트. 테스트된 각 주물에는 테스트 인증서가 제공됩니다.
Q8: 청동 주물에는 어떤 ASTM 표준이 적용됩니까?
주요 ASTM 주조 표준: B62(납 주석 청동 - C83600 LG2), B148(알루미늄 청동 주물 - C95400, C95800), B584(구리 합금 모래 주물, 일반), B271(구리 합금 원심 주물), B369(구리-니켈 합금 주물) 및 B198(실리콘 청동 주물). 영국 및 유럽 프로젝트의 경우 BS EN 1982는 CC 시리즈 등급 지정이 있는 모든 구리 합금 주조에 적용됩니다. 우리는 모든 생산 주물에 해당 표준에 따라 MTC를 공급합니다.
Q9: 청동용 모래주조와 중력 다이캐스팅의 차이점은 무엇입니까?
모래 주조는 소모성 모래 주형을 사용합니다. 낮은 툴링 비용(패턴당 USD 500~3000), 내부 통로 및 언더컷을 포함한 모든 복잡성, CT8–CT10 정확도, Ra 12–25 µm 표면 마감. 중력 다이 캐스팅은 영구 금속 다이를 사용합니다. 더 높은 툴링 비용(다이당 USD 3000~15,000), 언더컷이 없는 단순한 형상으로 제한, CT5~CT7 정확도, Ra 5~10μm 표면 마감, 중대량 볼륨(연간 500개 이상)에 대한 더 낮은 단가. 대부분의 밸브 본체와 펌프 하우징의 경우 원형 및 소량 생산에는 모래 주조가 사용되며, 일반 생산에서 확립된 제품의 경우 중력 다이 캐스팅으로 전환됩니다.
Q10: 청동 주조 합금과 탈아연화는 어떤 관련이 있습니까?
탈아연화(부식에 의해 합금에서 아연을 선택적으로 제거)는 연수 또는 약산성 물에서 아연 함량이 약 15~20%를 넘는 구리 합금에 영향을 미칩니다. 순청동(LG2, 알루미늄 청동, 실리콘 청동, 인청동)은 대부분의 경우 아연 함량이 10% 미만이며 탈아연화에 큰 영향을 받지 않습니다. 망간 청동(26% Zn) 및 아연 함량이 높은 일부 "상업용 청동"은 취약하므로 탈아연화 저항성 테스트 없이 온수 배관이나 침수 용도로 지정해서는 안 됩니다.
Q11: Conex Copper의 청동사 주조에 대한 일반적인 리드타임은 얼마나 됩니까?
새로운 패턴 제작 : 2~4주. 1차 모래주물(거친) : 패턴 승인 후 1~2주 소요. 주물 가공: 1~3주 추가. 기계 가공 및 검사된 주물에 대한 총 초도품 리드 타임: 5~8주. 기존 패턴에 대한 반복 주문: 1~2주 안에 거친 주조; 2~4주 안에 완전히 가공됩니다. 중력 다이 캐스팅 툴링: 첫 번째 부품 이전에 다이 제조를 위해 추가로 4~6주가 소요됩니다.
Q12: 맞춤형 청동 주물에 적용되는 최소 주문 수량은 얼마입니까?
고정된 최소 주문 수량은 없습니다. 패턴 입증 및 설계 검증을 위해 단일 프로토타입 주조가 허용됩니다. 그렇긴 하지만, 용광로 충전, 패턴 설정 및 검사 비용이 더 많은 단위에 걸쳐 분산되기 때문에 단위 가격은 합금/패턴당 10~25개보다 크게 향상됩니다. 정규 생산의 경우 중력 다이 툴링 투자를 정당화하고 최저 단가를 달성하기 위해 일반적으로 릴리스당 100개 이상의 주문 수량을 사용합니다.