
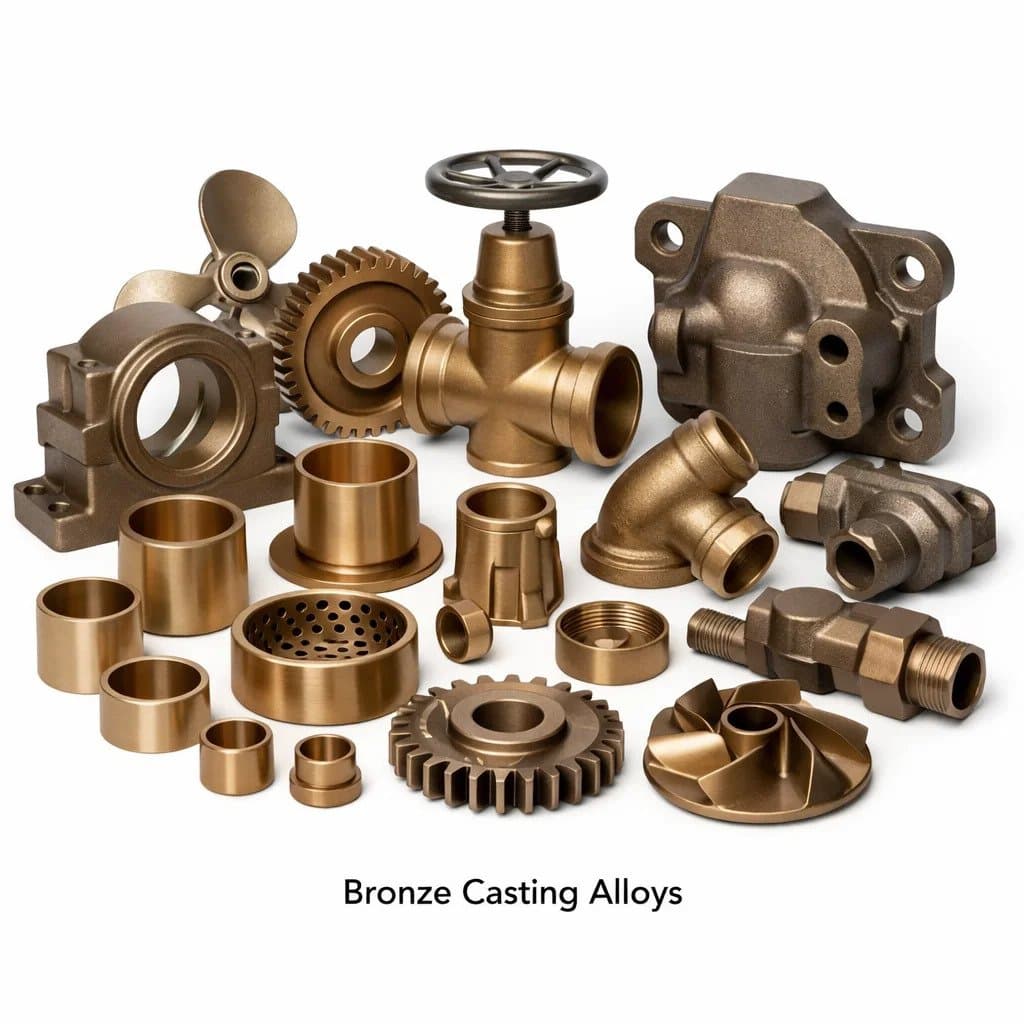
Brązowe stopy odlewnicze
Wybór odpowiedniego stopu odlewniczego z brązu jest jedną z najważniejszych decyzji podczas projektowania produktu i zamówień. Niewłaściwy stop może prowadzić do przedwczesnej awarii, nadmiernych kosztów lub niezgodności z wymogami regulacyjnymi. Właściwy stop zapewnia dziesięciolecia niezawodnej pracy z optymalnymi właściwościami mechanicznymi, odpornością na korozję i obrabialnością. Miedź Conex od ponad 25 lat zajmuje się odlewaniem i obróbką elementów z brązu, obsługując klientów w USA, Wielkiej Brytanii, Europie i na całym świecie. Ten kompleksowy przewodnik omawia każdy główny stop odlewniczy brązu – jego skład, właściwości mechaniczne, odporność na korozję, właściwości odlewu, obrabialność i idealne zastosowania – aby pomóc inżynierom, specjalistom ds. zaopatrzenia i projektantom produktów w dokonaniu najlepszego wyboru dla ich zastosowania.
Co to jest brąz? Brąz kontra mosiądz kontra miedź
Brąz to stop na bazie miedzi, w którym głównym pierwiastkiem stopowym jest cokolwiek innego niż cynk. Najbardziej tradycyjne brązy wykorzystują cynę jako główny pierwiastek stopowy, ale nowoczesne brązy inżynieryjne obejmują brąz krzemowy (krzem jako podstawowy pierwiastek stopowy), brąz aluminiowy (aluminium), brąz manganowy (mangan) i brąz ołowiowo-cynowy. Mosiądz natomiast wykorzystuje cynk jako główny pierwiastek stopowy. To rozróżnienie ma znaczenie dla specyfikacji: komponent określony jako „brąz” powinien być prawdziwym stopem miedzi i cyny, a nie stopem miedzi o wysokiej zawartości cynku (mosiądz).
Wszystkie główne stopy odlewnicze brązu — właściwości i odpowiedniki
1. Brąz LG2 (brąz 85-5-5-5)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C83600 |
| EN / DIN (Europa) | CC491K |
| BS (Wielka Brytania) | LG2 (BS 1400) |
| IS (Indie) | LTB-2 |
| Skład nominalny | 85% Cu, 5% Sn, 5% Pb, 5% Zn |
| Wytrzymałość na rozciąganie | 240–280 MPa (35–40 ksi) |
| Siła plastyczności | 110–140 MPa |
| Wydłużenie | 13–18% |
| Twardość | 65–85 HB |
| Przewodność elektryczna | ~15% IACS |
| Norma odlewnicza ASTM | ASTM B62 |
Najlepsze dla: Zawory, korpusy pomp, łączniki rurowe, osprzęt morski, tuleje łożyskowe i ogólne odlewy przemysłowe. Najpowszechniej stosowany stop odlewniczy brązu na świecie ze względu na doskonałą lejność, szczelność i odporność na korozję w wodzie słodkiej, wodzie morskiej (umiarkowana prędkość) i atmosferach przemysłowych. Zawartość ołowiu zapewnia dobrą obrabialność i szczelność ciśnieniową poprzez wypełnienie porów mikroskurczowych podczas krzepnięcia.
2. Brąz fosforowy — stopy odlewnicze o wysokiej zawartości cyny (Navy M, C90700)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C90700 (Granatowy M, 88-10-0-2) |
| EN / DIN (Europa) | CC480K |
| BS (Wielka Brytania) | PB1 (BS 1400) |
| Skład nominalny | 88% Cu, 10% Sn, 0% Pb, 2% Zn |
| Wytrzymałość na rozciąganie | 280–310 MPa |
| Twardość | 90–110 HB |
| Przewodność elektryczna | ~12% IACS |
| Norma odlewnicza ASTM | ASTM B143 / B271 |
Najlepsze dla: Półfabrykaty przekładni, koła ślimakowe, tuleje, obudowy łożysk i elementy podlegające dużym obciążeniom. Wysoka zawartość cyny (10%) powoduje, że stop jest twardszy i bardziej odporny na zużycie niż LG2. Niska zawartość ołowiu oznacza zmniejszoną skrawalność w porównaniu do LG2, ale wyższa twardość i wytrzymałość zmęczeniowa uzasadniają specyfikację do zastosowań w przekładniach i łożyskach. Nie nadaje się do odlewania szczelnego tak łatwo jak LG2 – wymaga ostrożnego podawania.
3. Brąz cynowy ołowiowy (LTB1 / SAE 660 / C93200)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C93200 (SAE 660) |
| EN / DIN (Europa) | CC493K |
| BS (Wielka Brytania) | LTB1 (BS 1400) |
| Skład nominalny | 83% Cu, 7% Sn, 7% Pb, 3% Zn |
| Wytrzymałość na rozciąganie | 240 MPa |
| Twardość | 60–70 HB |
| Norma odlewnicza ASTM | ASTM B584 |
Najlepsze dla: Tuleje łożyskowe, łożyska poprzeczne, podkładki oporowe i łożyska ślizgowe przenoszą umiarkowane obciążenia przy umiarkowanych prędkościach. SAE 660 (C93200) to najczęściej stosowany brąz łożyskowy w USA, oferujący równowagę wytrzymałości, podatności (ołów osadza cząsteczki brudu) i obrabialności. Zawartość ołowiu działa jak stały smar i pomaga łożysku dostosować się do niewielkich niewspółosiowości bez zatarcia.
4. Brąz aluminiowy (AB1 / AB2 — C95400, C95800)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C95400 (AB1) / C95800 (brąz niklowo-aluminiowy AB2) |
| EN / DIN (Europa) | CC331G (AB1) / CC333G (AB2) |
| BS (Wielka Brytania) | AB1 / AB2 (BS 1400) |
| IS (Indie) | AB1 / AB2 |
| Skład nominalny | AB1: 88% Cu, 10,5% Al, 1,5% Fe; AB2: 81% Cu, 9% Al, 5% Ni, 4% Fe, 1% Mn |
| Wytrzymałość na rozciąganie | AB1: 550–620 MPa; AB2: 680–750 MPa |
| Twardość | AB1: 150–180 HB; AB2: 180–220 HB |
| Przewodność elektryczna | ~8–10% IACS |
| Norma odlewnicza ASTM | ASTM B148 |
Najlepsze dla: Śmigła okrętowe, piasty śmigieł, wirniki pomp do wody morskiej, gniazda zaworów, elementy konstrukcyjne platform morskich i części eksploatacyjne o dużej wytrzymałości. AB2 (brąz niklowo-aluminiowy) jest wiodącym stopem na obudowy i śmigła pomp wody morskiej ze względu na jego wyjątkową odporność na erozję kawitacyjną i uderzenia. Znacznie twardszy i mocniejszy niż LG2 — wymaga narzędzi z węglików spiekanych i mniejszych prędkości obróbki. Można go poddać obróbce cieplnej (wyżarzanie + starzenie) w celu uzyskania maksymalnej wytrzymałości.
5. Brąz krzemowy (SC1 / C87600 / C65500)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C87600 (odlew) / C65500 (kuty) |
| EN / DIN (Europa) | CC766S |
| BS (Wielka Brytania) | SC1 (BS 1400) |
| Skład nominalny | 91–96% Cu, 3–5% Si, śladowe ilości Mn/Zn |
| Wytrzymałość na rozciąganie | 380–480 MPa |
| Twardość | 95–120 HB |
| Przewodność elektryczna | ~7% IACS |
| Norma odlewnicza ASTM | ASTM B198/B584 |
Najlepsze dla: Odlewy architektoniczne, wały pomp, sprzęt morski (dekoracyjny i konstrukcyjny), korpusy złączy podstacji, śruby i elementy złączne oraz wszelkie zastosowania wymagające zarówno dobrej odporności na korozję, jak i spawalności. Brąz krzemowy to jedyny standardowy stop brązu, który można łatwo spawać metodą TIG i MIG bez powodowania uczulenia, co czyni go idealnym do odlewanych i prefabrykowanych zespołów hybrydowych. Z natury nie zawiera ołowiu – w niektórych jurysdykcjach nadaje się do zastosowań w wodzie pitnej NSF 61.
6. Brąz manganowy (mosiądz o wysokiej wytrzymałości na rozciąganie / HTB1 / C86300)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C86300 |
| EN / DIN (Europa) | CC765S |
| BS (Wielka Brytania) | HTB1 (BS 1400) |
| Skład nominalny | 60–66% Cu, 22–28% Zn, 3–7% Mn, 2–4% Fe, 3% Al |
| Wytrzymałość na rozciąganie | 640–760 MPa (93–110 ksi) |
| Twardość | 175–230 HB |
| Przewodność elektryczna | ~7% IACS |
| Norma odlewnicza ASTM | ASTM B584 (C86300) |
Najlepsze dla: Wały napędowe, sprzęt morski poddawany dużym obciążeniom, płyty mostów, duże tuleje i płyty ścieralne, ciężkie półfabrykaty przekładni, korpusy zaworów pracujące pod wysokim ciśnieniem oraz wszelkie zastosowania wymagające najwyższej dostępnej wytrzymałości na rozciąganie z odlewanego stopu miedzi. HTB1/C86300 to najmocniejszy standardowy odlew ze stopu miedzi, ale jest trudniejszy w odlewaniu niż LG2 lub brąz krzemowy ze względu na wąski zakres zamarzania i tendencję do pękania na gorąco. Wymaga starannego zaprojektowania wzoru i systemu karmienia.
7. Miedź-nikiel (CuNi 90/10 i 70/30 — gatunki odlewnicze)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C96200 (90/10) / C96400 (70/30) |
| EN / DIN (Europa) | CC382H (90/10) |
| Skład nominalny | 90% Cu, 10% Ni, Fe, Mn (90/10); 70% Cu, 30% Ni (70/30) |
| Wytrzymałość na rozciąganie | 280–340 MPa |
| Twardość | 90–110 HB |
| Przewodność elektryczna | ~5% IACS |
| Norma odlewnicza ASTM | ASTM B369 |
Najlepsze dla: Płyty końcowe wymienników ciepła do zastosowań morskich, skrzynie morskie i armatura kadłubów statków, elementy instalacji odsalania oraz transport płynów naftowych i gazowych na morzu, gdzie wymagana jest odporność na uderzenia i osadzanie się zanieczyszczeń biologicznych w wodzie morskiej. Stopy miedzi i niklu są bardzo odporne na biofouling (przyczepianie się pąkli i glonów), dzięki czemu doskonale nadają się do zastosowań morskich pod wodą. Niezbyt powszechnie stosowany, ale niezwykle cenny w niszowych zastosowaniach morskich.
8. Brąz cynowy — stopy łożyskowe o wysokiej zawartości ołowiu (C94300)
| Nieruchomość | Wartość |
|---|---|
| USA (USA) | C94300 |
| EN / DIN (Europa) | CC496K |
| Skład nominalny | 70% Cu, 5% Sn, 25% Pb |
| Wytrzymałość na rozciąganie | 170 MPa |
| Twardość | 40–55 HB |
| Norma odlewnicza ASTM | ASTM B271/B584 |
Najlepsze dla: Łożyska ślizgowe pracujące przy bardzo niskich prędkościach i pod dużym obciążeniem (łożyska główne silnika Diesla, sworznie obrotowe cylindrów hydraulicznych, ciężkie łożyska prasowe), w których wysoka zawartość ołowiu (25%) zapewnia maksymalną dopasowywanie się i odporność na zatarcie w warunkach smarowania granicznego. Miękka matryca ołowiowa osadza cząstki ścierne i zapewnia samosmarowanie w przypadku uszkodzenia filmu olejowego. Nie nadaje się do odlewów konstrukcyjnych – wytrzymałość jest bardzo niska.
Tabela porównawcza stopów odlewów brązu
| Stop | NAS | UTS (MPa) | Twardość (HB) | Odlewalność | Skrawalność | Odporność na korozję | Najlepsza aplikacja |
|---|---|---|---|---|---|---|---|
| LG2 / Brąz | C83600 | 240–280 | 65–85 | Doskonały | Dobry | Bardzo dobry | Zawory, odlewy ogólne |
| Granatowy M Brąz | C90700 | 280–310 | 90–110 | Dobry | Umiarkowany | Bardzo dobry | Przekładnie, koła ślimakowe |
| Łożysko SAE 660 | C93200 | 240 | 60–70 | Dobry | Bardzo dobry | Dobry | Łożyska czopowe |
| Brąz aluminiowy AB1 | C95400 | 550–620 | 150–180 | Umiarkowany | Trudny | Doskonały | Pompy morskie, śmigła |
| Brąz aluminiowy AB2 | C95800 | 680–750 | 180–220 | Umiarkowany | Trudny | Wybitny | Offshore, pompy wody morskiej |
| Brąz krzemowy SC1 | C87600 | 380–480 | 95–120 | Dobry | Umiarkowany | Doskonały + spawalny | Architektoniczny, elektryczny |
| Brąz manganowy HTB1 | C86300 | 640–760 | 175–230 | Umiarkowany | Trudny | Dobry | Części morskie o wysokiej wytrzymałości |
| Miedź-nikiel 90/10 | C96200 | 280–340 | 90–110 | Umiarkowany | Umiarkowany | Wyjątkowa woda morska | Morskie wymienniki ciepła |
| Łożysko o wysokim ołowiu | C94300 | 170 | 40–55 | Dobry | Doskonały | Dobry | Łożyska ślizgowe o dużym obciążeniu |
Jak wybrać odpowiedni stop odlewniczy z brązu
Skorzystaj z tych ram decyzyjnych, aby wybrać optymalny stop odlewniczy z brązu dla swojego zastosowania:
- Zawory, złączki i sprzęt morski ogólnego przeznaczenia: LG2 / C83600 — domyślny wybór dla 80% zastosowań w odlewach z brązu
- Łożyska i tuleje (umiarkowane obciążenie/prędkość): SAE 660 / C93200 (brąz ołowiowo-cynowy) dla najlepszej zgodności
- Przekładnie, koła ślimakowe, powierzchnie narażone na duże zużycie: Granatowy M / C90700 lub Brąz Fosforowy dla wyższej twardości i wytrzymałości zmęczeniowej
- Części konstrukcyjne o wysokiej wytrzymałości, pompy wody morskiej: Brąz aluminiowy AB1 (C95400) lub AB2 (C95800) dla maksymalnej wytrzymałości na rozciąganie i odporności na kawitację
- Zgrzewalne korpusy złączy architektonicznych lub elektrycznych: Brąz krzemowy SC1 / C87600
- Najwyższa wytrzymałość na rozciąganie, wały napędowe: Brąz manganowy HTB1 / C86300
- Zanurzone morskie wymienniki ciepła, przeciwporostowe: Miedź-nikiel 90/10 / C96200
- Łożyska ślizgowe o dużych obciążeniach i niskiej prędkości: Brąz cynowy o wysokiej zawartości ołowiu C94300
- Zgodność z wodą pitną (NSF 61/372): Brąz krzemowy C87600 lub określone stopy na liście NSF
Procesy odlewania brązu dostępne w firmie Conex Copper
Odlewanie piasku: Skomplikowane kształty, szeroka gama stopów, dokładność CT8 – CT10, od 50 g do 500 kg. Idealny do prototypów i produkcji na małą skalę z LG2, brązu aluminiowego i brązu krzemowego.
Odlewanie grawitacyjne: Węższe tolerancje (CT5–CT7), lepsze wykończenie powierzchni, wyższa produktywność w przypadku średnich objętości w LG2 i brązie krzemowym.
Odlewy inwestycyjne (tracony wosk): Najwyższa precyzja (CT4–CT6), doskonałe wykończenie powierzchni, złożona geometria z cienkimi ściankami. Do precyzyjnych części LG2, brązu krzemowego i brązu aluminiowego.
Ciągłe odlewanie: Pręt, rura i pręt z brązu ze stali LG2, brąz łożyskowy i brąz fosforowy do obróbki półfabrykatów.
Dlaczego warto wybrać miedź Conex do odlewów z brązu?
- Wszystkie główne stopy brązu we własnym zakresie — LG2, brąz aluminiowy, brąz krzemowy, brąz fosforowy, brąz łożyskowy
- Pełna zdolność odlewania do obrabianego elementu — wzór → odlew → obróbka skrawaniem → NDT → wysyłka
- Surowiec z certyfikatem ASTM i EN — MTC zgodnie z ASTM B62, B148, B584 na wszystkich odlewach
- Certyfikat ISO 9001:2015 — pełna identyfikowalność i opcje NDT (LPT, RTG, próba ciśnieniowa)
- Ponad 25 lat doświadczenia w odlewaniu brązu — obsługa klientów ze Stanów Zjednoczonych, Wielkiej Brytanii, Europy i świata
- Stopy zgodne z NSF 61/372 — dostępne dla wymagań rynku wody pitnej w USA
- Konkurencyjne ceny w Indiach — 40–60% oszczędności w porównaniu z odlewami z brązu w USA i Europie
- Szybka realizacja prototypu — pierwsze odlewy w ciągu 3 do 5 tygodni od zatwierdzonego rysunku
Często zadawane pytania — stopy brązu
P1: Jaki jest najczęściej używany stop odlewniczy z brązu?
Brąz LG2 (C83600 / CC491K / brąz 85-5-5-5) to najczęściej stosowany na świecie stop brązu do odlewania, stosowany do większości zaworów, złączek, korpusów pomp i odlewów sprzętu morskiego. Połączenie lejności, odporności na korozję, obrabialności i rozsądnej ceny sprawia, że jest to pierwszy wybór w przypadku większości ogólnych zastosowań w odlewaniu brązu. Jest to „domyślny” brąz — rozważ alternatywy tylko wtedy, gdy LG2 nie jest w stanie spełnić określonych wymagań dotyczących wytrzymałości, twardości lub przepisów.
P2: Kiedy powinienem używać brązu aluminiowego zamiast LG2?
Określ brąz aluminiowy (C95400 AB1 lub C95800 AB2), gdy: wymagana jest wytrzymałość na rozciąganie powyżej 450 MPa (LG2 max wynosi ~280 MPa); element działa w wodzie morskiej poruszającej się z dużą prędkością (powyżej 3 m/s), gdzie LG2 uległby erozji; środowisko zawiera kwas siarkowy, kwas fluorowodorowy lub inne media agresywne w stosunku do brązów ołowiowo-cynowych; lub temperatury robocze powyżej 250°C występują podczas pracy zaworów parowych. Wyższe koszty i trudności w obróbce brązu aluminiowego są uzasadnione jego wydajnością w tych wymagających warunkach.
P3: Jaka jest różnica między łożyskiem LG2 i SAE 660 (C93200) z brązu?
LG2 (C83600) zawiera 5% ołowiu i jest zoptymalizowany do odlewów szczelnych ciśnieniowo (zawory, złączki). SAE 660 (C93200) zawiera 7% ołowiu i 7% cyny, zoptymalizowany do zastosowań w łożyskach i tulejach, gdzie wyższy poziom ołowiu zapewnia lepsze dopasowanie, możliwość osadzania cząstek ściernych i odporność na zatarcie przy smarowaniu granicznym. Odlewy SAE 660 zazwyczaj nie są poddawane próbom ciśnieniowym — stosuje się je raczej jako solidne tuleje łożyskowe niż obudowy utrzymujące ciśnienie.
P4: Czy brąz krzemowy nadaje się do zastosowań w wodzie pitnej (NSF 61)?
Brąz krzemowy (C87600) z natury nie zawiera ołowiu (zazwyczaj mniej niż 0,02% ołowiu) i jest stosowany na całym świecie w sprzęcie do wody pitnej. Jednakże pełna lista produktów NSF 61 i NSF 372 wymaga, aby gotowy produkt został przetestowany i umieszczony na liście przez akredytowaną organizację certyfikującą. Dostarczamy odlewy ze stali C87600 z certyfikatem stopu potwierdzającym złożenie przez klienta wniosku o umieszczenie na liście NSF. Zgodność z normą California AB 1953 dotyczącą niskiej zawartości ołowiu jest spełniona dzięki naturalnemu, bezołowiowemu składowi brązu krzemowego.
P5: Co to jest brąz manganowy i kiedy się go stosuje?
Brąz manganowy (HTB1, C86300) to technicznie mosiądz o wysokiej zawartości cynku (60% Cu, 26% Zn) z dodatkami manganu, żelaza i aluminium, które radykalnie zwiększają wytrzymałość do 640–760 MPa – najwyższą ze wszystkich standardowych stopów miedzi. Jest to stop wybierany na łopatki śmigieł okrętowych (odlewy o masie od 1 do 10 ton), duże wały napędowe, koła przekładni ślimakowych do ciężkich maszyn i konstrukcyjny osprzęt podwodny. Jego wysoka wytrzymałość odbywa się kosztem większej złożoności odlewania i podatności na odcynkowanie w określonych środowiskach.
P6: Czy odlewy z brązu można spawać w celu naprawy?
Spawalność różni się znacznie w zależności od stopu. Brąz krzemowy (C87600) jest najłatwiejszy do spawania metodą TIG z drutem wypełniającym z brązu krzemowego i podgrzaniem do 100°C. Brąz LG2 można spawać metodą TIG lub gazowo w celu naprawy z użyciem wypełniacza C83600 lub C86100, ale stopy ołowiowe powodują porowatość metalu spoiny w przypadku zastosowania nadmiernej temperatury. Brąz aluminiowy (C95400) wymaga starannego podgrzania (150–200°C) i jest spawany z wypełniaczem z brązu aluminiowego (ERCuAl-A2). Do spawania nie zaleca się stosowania brązu fosforowego i stopów łożyskowych.
P7: Jakie badania NDT są dostępne dla odlewów ciśnieniowych z brązu?
Dostępne badania NDT dla odlewów z brązu: badania penetracyjne cieczy (LPT) zgodnie z ASTM E1417 dla pęknięć powierzchniowych; badania radiograficzne (rentgenowskie) zgodnie z normą ASTM E94 pod kątem porowatości wewnętrznej i wtrąceń w odlewach o krytycznym znaczeniu; badania ultradźwiękowe (UT) grubościennych odlewów zbiorników ciśnieniowych; próby ciśnienia hydraulicznego przy ciśnieniu roboczym od 1,5× do 2,0× dla korpusów zaworów i obudów pomp; oraz badanie szczelności helem w zastosowaniach uszczelniających o wysokiej integralności. Do każdego badanego odlewu dołączone są certyfikaty badań.
P8: Jakie normy ASTM mają zastosowanie do odlewów z brązu?
Kluczowe normy ASTM dotyczące odlewów: B62 (brąz ołowiowo-cynowy – C83600 LG2), B148 (odlewy z brązu aluminiowego – C95400, C95800), B584 (odlewy ze stopów miedzi, ogólnie), B271 (odlewy ze stopów miedzi odśrodkowych), B369 (odlewy ze stopów miedzi i niklu) i B198 (odlewy z brązu krzemowego). W przypadku projektów brytyjskich i europejskich norma BS EN 1982 obejmuje wszystkie odlewy ze stopów miedzi z oznaczeniami gatunku serii CC. Dostarczamy MTC zgodnie z obowiązującymi normami ze wszystkimi odlewami produkcyjnymi.
P9: Jaka jest różnica między odlewaniem piaskowym a odlewaniem grawitacyjnym brązu?
Odlewanie piaskowe wykorzystuje jednorazowe formy piaskowe — niski koszt oprzyrządowania (500 do 3000 USD za wzór), dowolna złożoność, w tym wewnętrzne przejścia i podcięcia, dokładność CT8–CT10, wykończenie powierzchni Ra 12–25 µm. Odlewanie ciśnieniowe grawitacyjne wykorzystuje trwałe matryce metalowe — wyższy koszt oprzyrządowania (3000–15 000 USD na matrycę), ograniczony do prostych geometrii bez podcięć, dokładność CT5–CT7, wykończenie powierzchni Ra 5–10 µm, niższy koszt jednostkowy dla średnich i dużych nakładów (powyżej 500 sztuk rocznie). W przypadku większości korpusów zaworów i obudów pomp w przypadku prototypów i małych serii stosuje się odlewanie piaskowe, po czym w przypadku ustalonych produktów znajdujących się w regularnej produkcji przechodzi się na odlewanie ciśnieniowe grawitacyjne.
P10: Jaki wpływ ma odcynkowanie na stopy odlewnicze z brązu?
Odcynkowanie (selektywne usuwanie cynku ze stopu na drodze korozji) dotyczy stopów miedzi o zawartości cynku powyżej około 15–20% w wodzie miękkiej lub lekko kwaśnej. Brązy prawdziwe (LG2, brąz aluminiowy, brąz krzemowy, brąz fosforowy) w większości przypadków zawierają mniej niż 10% cynku i odcynkowanie nie wpływa znacząco na nie. Brąz manganowy (26% Zn) i niektóre „brązy dostępne w handlu” o wysokiej zawartości cynku są podatne i nie należy ich stosować do instalacji z ciepłą wodą ani do zastosowań zanurzonych bez badania odporności na odcynkowanie.
P11: Jaki jest typowy czas realizacji odlewów piaskowych z brązu firmy Conex Copper?
Produkcja nowego wzoru: 2 do 4 tygodni. Pierwsze odlewy piaskowe (szorstkie): 1 do 2 tygodni po zatwierdzeniu wzoru. Obróbka odlewów: dodać 1 do 3 tygodni. Całkowity czas realizacji pierwszego artykułu w przypadku odlewów obrobionych maszynowo i sprawdzonych: od 5 do 8 tygodni. Powtarzaj zamówienia na istniejących wzorach: surowe odlewy w ciągu 1 do 2 tygodni; w pełni obrobiony w ciągu 2 do 4 tygodni. Oprzyrządowanie do odlewania ciśnieniowego grawitacyjnego: dodatkowe 4 do 6 tygodni na produkcję matryc przed pierwszymi częściami.
P12: Jaka minimalna ilość zamówienia dotyczy niestandardowych odlewów z brązu?
Nie ma ustalonej minimalnej wielkości zamówienia — do sprawdzenia wzoru i walidacji projektu przyjmowane są pojedyncze odlewy prototypowe. To powiedziawszy, ceny jednostkowe znacznie się poprawiają powyżej 10 do 25 sztuk na stop/wzorzec, ponieważ wsad do pieca, konfiguracja modelu i koszty kontroli rozkładają się na więcej jednostek. W przypadku regularnej produkcji, typowa wielkość zamówienia wynosząca ponad 100 sztuk na wydanie uzasadnia inwestycję w oprzyrządowanie do matryc grawitacyjnych i umożliwia osiągnięcie najniższego kosztu jednostkowego.