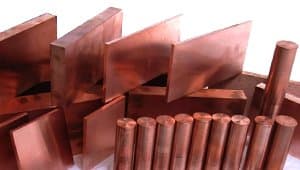
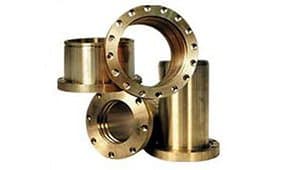
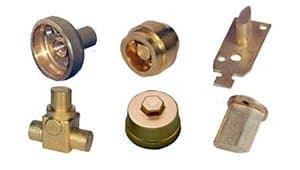
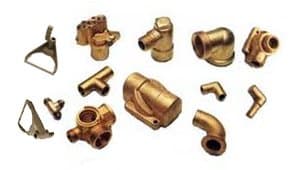
Fusione in sabbia LG2 canna di fucile

Fusione in sabbia LG2 canna di fucile
Fusioni in rame
$16.10 /kg
Il canna di fucile al piombo è tipicamente composto per l'85% da rame, con il resto della lega costituito da stagno, zinco e piombo in proporzioni più o meno uniformi (da qui il riferimento occasionale alla lega come "metallo 85/5/5/5"). Il canna di fucile produce eccellenti leghe da colata per uso generale, Lg2 è la versione preferita per la fusione in sabbia commerciale, Lg3 per la fusione artistica. Lg3 è composto da 7% di stagno, 4% di zinco e 2% di piombo, il resto è costituito da rame (il metallo base) e oligoelementi. Gli equivalenti più vicini a noi sono le leghe 844 e 836/C83500 e C83600.
La preferenza per il canna di fucile al piombo (leghe della serie "G") come materiali di fusione è dovuta principalmente alle qualità di lavorazione superiori del materiale del cuscinetto in piombo. Essendo una lega relativamente morbida, il canna di fucile al piombo consente una facile lavorazione della superficie del getto durante la cesellatura e la finitura (alcuni fondatori aggiungono anche quantità extra di piombo alla carica nella fornace). L'aggiunta di piombo significa che il canna di fucile non si salda bene come molte altre leghe di rame da fonderia e la superficie "come fusa" può avere un aspetto particolarmente opaco. Una lucidatura decente può essere ottenuta sul metallo canna di fucile, ma le sculture che devono essere molto lucidate possono essere meglio formate da una lega di bronzo (rame/stagno), bronzo fosforoso o bronzo al silicio; Tutto ciò incoraggia una finitura più brillante, sebbene anche queste leghe non siano prive di svantaggi (vedi pagine seguenti).
Sebbene il componente di piombo riduca leggermente la capacità di saldatura del bronzo al piombo (il piombo può aumentare l'incidenza della porosità del gas nella saldatura), il materiale è ancora abbastanza semplice da unire per fusione. Un'asta di apporto per saldatura in rame fosforoso (tipo C10 o C11, o riempitivo compatibile con la lega C54400), scorre bene e ha una leggera azione di degasaggio che può aiutare a ridurre la porosità della saldatura. A volte può anche essere aggiunta una piccola quantità di rame fosforoso a una carica di bronzo fuso, questo aiuta a migliorare il flusso e a ridurre l'assorbimento dei gas (nota: il bronzo al silicio non deve essere aggiunto in un recipiente di bronzo).
L'utilizzo di un materiale di riempimento in rame fosforoso produce un giunto saldato di notevole resistenza in bronzo, sebbene la qualità di una saldatura appena depositata possa essere ulteriormente migliorata martellando leggermente (pallinatura) la tappatura [superiore] della saldatura mentre è ancora calda. Potrebbe esserci una leggera variazione di colore (rosato) nella saldatura rispetto al canna di fucile genitore circostante; Qualsiasi differenza evidente è solitamente trascurabile dopo l'applicazione di una patina pesante al cast.
La saldatura delle sezioni in canna di fucile viene normalmente eseguita con il processo Tig o occasionalmente con il processo ossigas. Sono disponibili anche elettrodi rivestiti e materiali di riempimento per fili per processi di saldatura MMA e MIG. Una gamma molto limitata di sezioni lavorate preformate è disponibile in canna di fucile da azionisti specializzati, solitamente nei gradi Lg2 e Nes 830. Il canna di fucile battuto (in comune con molte altre leghe di rame battuto), viene normalmente venduto in una varietà di dimensioni imperiali.
Sia le sculture fuse che quelle forgiate formate in canna di fucile accettano facilmente le impaginazioni standard della fonderia; La lega è accettata anche con finiture dorate, elettrolitiche, verniciate e di altro tipo.