
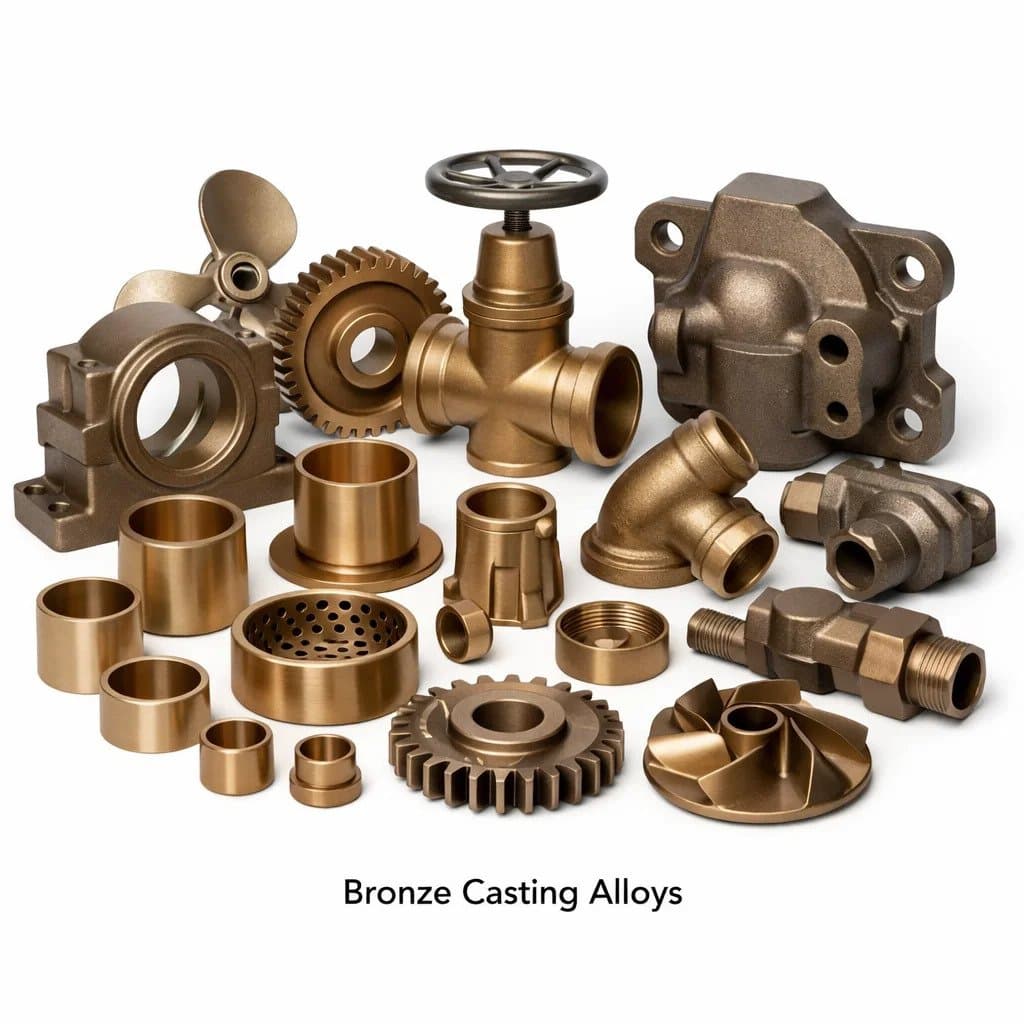
Bronz öntvény ötvözetek
A megfelelő bronzöntvény-ötvözet kiválasztása az egyik legkövetkezményesebb döntés a terméktervezés és a beszerzés során. A nem megfelelő ötvözet idő előtti meghibásodáshoz, túlzott költségekhez vagy a szabályozási követelmények be nem tartásához vezethet. A megfelelő ötvözet több évtizedes megbízható szolgáltatást nyújt optimális mechanikai tulajdonságokkal, korrózióállósággal és megmunkálhatósággal. Conex réz több mint 25 éve foglalkozik bronz alkatrészek öntésével és megmunkálásával, ügyfeleit szolgálva ki az Egyesült Államokban, az Egyesült Királyságban, Európában és világszerte. Ez az átfogó útmutató minden jelentősebb bronzöntvény-ötvözetre kiterjed – összetételükre, mechanikai tulajdonságaikra, korrózióállóságára, öntési jellemzőire, megmunkálhatóságára és ideális alkalmazási területeire –, hogy segítse a mérnököket, a beszerzési szakembereket és a terméktervezőket az alkalmazásukhoz legjobban megfelelő választásban.
Mi az a bronz? Bronz vs. sárgaréz vs. réz
A bronz egy rézalapú ötvözet, amelyben az elsődleges ötvözőelem a cinken kívül bármi más. A leghagyományosabb bronzok ónt használnak elsődleges ötvözőelemként, de a modern műszaki bronzok közé tartozik a szilíciumbronz (elsődleges ötvözőelem a szilícium), az alumíniumbronz (alumínium), a mangánbronz (mangán) és az ólom-ón bronz. Ezzel szemben a sárgaréz elsődleges ötvözőelemként cinket használ. A megkülönböztetés a specifikáció szempontjából fontos: a „bronz”-ként meghatározott alkatrésznek valódi réz-ón ötvözetnek kell lennie, nem pedig magas cinktartalmú rézötvözetnek (sárgaréznek).
Minden jelentősebb bronzöntvény-ötvözet – Tulajdonságok és egyenértékűek
1. LG2 Bronze (Gunmetal 85-5-5-5)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C83600 |
| EN / DIN (Európa) | CC491K |
| BS (Egyesült Királyság) | LG2 (BS 1400) |
| IS (India) | LTB-2 |
| Névleges összetétel | 85% Cu, 5% Sn, 5% Pb, 5% Zn |
| Szakítószilárdság | 240–280 MPa (35–40 ksi) |
| Termőerő | 110-140 MPa |
| Megnyúlás | 13–18% |
| Keménység | 65-85 HB |
| Elektromos vezetőképesség | ~15% IACS |
| ASTM öntési szabvány | ASTM B62 |
A legjobb: Szelepek, szivattyútestek, csőszerelvények, hajó szerelvények, csapágyperselyek és általános ipari öntvények. A világszerte legszélesebb körben használt bronzöntvény ötvözet kiváló önthetőségének, nyomásállóságának és korrózióállóságának köszönhetően édesvízben, tengervízben (mérsékelt sebességű) és ipari környezetben. Az ólomtartalom jó megmunkálhatóságot és nyomásállóságot biztosít azáltal, hogy a megszilárdulás során kitölti a mikro-zsugorporozitást.
2. Foszforbronz – magas óntartalmú öntvényötvözetek (Navy M, C90700)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C90700 (Navy M, 88-10-0-2) |
| EN / DIN (Európa) | CC480K |
| BS (Egyesült Királyság) | PB1 (BS 1400) |
| Névleges összetétel | 88% Cu, 10% Sn, 0% Pb, 2% Zn |
| Szakítószilárdság | 280-310 MPa |
| Keménység | 90-110 HB |
| Elektromos vezetőképesség | ~12% IIER |
| ASTM öntési szabvány | ASTM B143 / B271 |
A legjobb: Fogaskerekek, csigakerekek, perselyek, csapágyházak és nagy terhelésű kopó alkatrészek. A magas óntartalom (10%) keményebb, kopásállóbb ötvözetet eredményez, mint az LG2. Az alacsony ólomtartalom csökkentett megmunkálhatóságot jelent az LG2-höz képest, de a nagyobb keménység és a fárasztó szilárdság indokolja a fogaskerekek és csapágyak alkalmazásának specifikációját. Nem alkalmas nyomásálló öntésre, mint az LG2 - gondos adagolást igényel.
3. Ólmozott ónbronz (LTB1 / SAE 660 / C93200)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C93200 (SAE 660) |
| EN / DIN (Európa) | CC493K |
| BS (Egyesült Királyság) | LTB1 (BS 1400) |
| Névleges összetétel | 83% Cu, 7% Sn, 7% Pb, 3% Zn |
| Szakítószilárdság | 240 MPa |
| Keménység | 60-70 HB |
| ASTM öntési szabvány | ASTM B584 |
A legjobb: Csapágyperselyek, csapágyak, nyomóalátétek és perselyes csapágyak mérsékelt terhelést mérsékelt sebességgel. A SAE 660 (C93200) a legszélesebb körben használt csapágybronz az Egyesült Államokban, amely egyensúlyt kínál a szilárdság, az alakíthatóság (az ólom beágyazódik a szennyeződésrészecskéket) és a megmunkálhatóság között. Az ólomtartalom szilárd kenőanyagként működik, és segíti a csapágyat az enyhe beállítási eltéréshez, anélkül, hogy megrepedne.
4. Alumínium bronz (AB1 / AB2 – C95400, C95800)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C95400 (AB1) / C95800 (AB2 nikkel-alumínium bronz) |
| EN / DIN (Európa) | CC331G (AB1) / CC333G (AB2) |
| BS (Egyesült Királyság) | AB1 / AB2 (BS 1400) |
| IS (India) | AB1 / AB2 |
| Névleges összetétel | AB1: 88% Cu, 10,5% Al, 1,5% Fe; AB2: 81% Cu, 9% Al, 5% Ni, 4% Fe, 1% Mn |
| Szakítószilárdság | AB1: 550–620 MPa; AB2: 680–750 MPa |
| Keménység | AB1: 150–180 HB; AB2: 180–220 HB |
| Elektromos vezetőképesség | ~8–10% IIER |
| ASTM öntési szabvány | ASTM B148 |
A legjobb: Tengeri légcsavarok, légcsavarok, szivattyú járókerekek tengervízhez, szelepülékek, offshore szerkezeti elemek és nagy teherbírású kopóalkatrészek. Az AB2 (nikkel-alumínium bronz) a kavitációs erózióval és becsapódási támadással szembeni kiemelkedő ellenálló képessége miatt a tengervíz-szivattyúházak és légcsavarok első számú ötvözete. Sokkal keményebb és erősebb, mint az LG2 – keményfém szerszámokat és lassabb megmunkálási sebességet igényel. Hőkezelhető (oldatlágyítás + öregedés) a maximális szilárdság érdekében.
5. Szilícium bronz (SC1 / C87600 / C65500)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C87600 (öntvény) / C65500 (kovácsolt) |
| EN / DIN (Európa) | CC766S |
| BS (Egyesült Királyság) | SC1 (BS 1400) |
| Névleges összetétel | 91-96% Cu, 3-5% Si, nyomnyi Mn/Zn |
| Szakítószilárdság | 380-480 MPa |
| Keménység | 95-120 HB |
| Elektromos vezetőképesség | ~7% IIER |
| ASTM öntési szabvány | ASTM B198 / B584 |
A legjobb: Építészeti öntvények, szivattyútengelyek, tengeri vasalat (dekoratív és szerkezeti), alállomási csatlakozótestek, vasalatcsavarok és kötőelemek, valamint minden olyan alkalmazás, amely jó korrózióállóságot és hegeszthetőséget igényel. A szilíciumbronz az egyetlen olyan szabványos bronzötvözet, amely érzékenyítés nélkül könnyen AWI és MIG hegeszthető, így ideális öntött és gyártott hibrid szerelvényekhez. Természeténél fogva ólommentes – alkalmas NSF 61 ivóvíz alkalmazásokhoz bizonyos joghatóságokban.
6. Mangán bronz (nagy szakítószilárdságú sárgaréz / HTB1 / C86300)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C86300 |
| EN / DIN (Európa) | CC765S |
| BS (Egyesült Királyság) | HTB1 (BS 1400) |
| Névleges összetétel | 60-66% Cu, 22-28% Zn, 3-7% Mn, 2-4% Fe, 3% Al |
| Szakítószilárdság | 640–760 MPa (93–110 ksi) |
| Keménység | 175-230 HB |
| Elektromos vezetőképesség | ~7% IIER |
| ASTM öntési szabvány | ASTM B584 (C86300) |
A legjobb: Légcsavartengelyek, nagy igénybevételnek kitett tengeri vasalat, hídlemezek, nagy perselyek és kopólemezek, nehéz hajtóművek, nagynyomású szeleptestek és minden olyan alkalmazás, amely az öntött rézötvözetből elérhető legnagyobb szakítószilárdságot igényli. A HTB1/C86300 a legerősebb szabványos rézötvözet öntvény, de nehezebb önteni, mint az LG2-t vagy a szilícium bronzot szűk fagyási tartománya és a forró repedésre való hajlam miatt. Gondos mintatervezést és etetőrendszert igényel.
7. Réz-nikkel (CuNi 90/10 és 70/30 – öntési fokozatok)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C96200 (90/10) / C96400 (70/30) |
| EN / DIN (Európa) | CC382H (90/10) |
| Névleges összetétel | 90% Cu, 10% Ni, Fe, Mn (90/10); 70% Cu, 30% Ni (70/30) |
| Szakítószilárdság | 280-340 MPa |
| Keménység | 90-110 HB |
| Elektromos vezetőképesség | ~5% IIER |
| ASTM öntési szabvány | ASTM B369 |
A legjobb: Tengeri hőcserélő véglemezek, hajók tengeri ládái és hajótestek szerelvényei, sótalanító üzem alkatrészei, valamint tengeri olaj- és gázfolyadék kezelése, ahol a tengervízben való ütközés és biológiai szennyeződés elleni ellenállás szükséges. A réz-nikkel ötvözetek nagymértékben ellenállnak a biológiai szennyeződésnek (barna és algák tapadása), így egyedülállóan alkalmasak víz alatti tengeri alkalmazásokhoz. Nem széles körben elterjedt, de rendkívül értékes tengeri alkalmazásokban.
8. Ónbronz – magas ólomtartalmú csapágyötvözetek (C94300)
| Ingatlan | Érték |
|---|---|
| USA (USA) | C94300 |
| EN / DIN (Európa) | CC496K |
| Névleges összetétel | 70% Cu, 5% Sn, 25% Pb |
| Szakítószilárdság | 170 MPa |
| Keménység | 40-55 HB |
| ASTM öntési szabvány | ASTM B271 / B584 |
A legjobb: Nagyon alacsony fordulatszámú, nagy terhelésű siklócsapágyak (dízelmotor fő csapágyai, hidraulikus henger forgócsapjai, nehéz préscsapágyak), ahol a magas ólomtartalom (25%) maximális alkalmazkodóképességet és ütésállóságot biztosít határkenési körülmények között. A puha ólommátrix beágyazza a koptató részecskéket, és önkenést biztosít, amikor az olajfilm lebomlik. Nem alkalmas szerkezeti öntvényekhez – a szilárdság nagyon alacsony.
Bronzöntvény-ötvözet összehasonlító táblázat
| Ötvözet | MINKET | UTS (MPa) | Keménység (HB) | Önthetőség | Megmunkálhatóság | Korrózióállóság | Legjobb alkalmazás |
|---|---|---|---|---|---|---|---|
| LG2 / Gunmetal | C83600 | 240–280 | 65–85 | Kiváló | Jó | Nagyon jó | Szelepek, általános öntvények |
| Navy M bronz | C90700 | 280–310 | 90–110 | Jó | Mérsékelt | Nagyon jó | Fogaskerekek, csigakerekek |
| SAE 660 csapágy | C93200 | 240 | 60–70 | Jó | Nagyon jó | Jó | Napló csapágyak |
| Alumínium bronz AB1 | C95400 | 550–620 | 150–180 | Mérsékelt | Nehéz | Kiváló | Tengeri szivattyúk, légcsavarok |
| Alumínium bronz AB2 | C95800 | 680–750 | 180–220 | Mérsékelt | Nehéz | Kiemelkedő | Offshore, tengervíz szivattyúk |
| Silicon Bronze SC1 | C87600 | 380–480 | 95–120 | Jó | Mérsékelt | Kiváló + hegeszthető | Építészeti, elektromos |
| Mangán bronz HTB1 | C86300 | 640–760 | 175–230 | Mérsékelt | Nehéz | Jó | Nagy szilárdságú tengeri alkatrészek |
| Réz-nikkel 90/10 | C96200 | 280–340 | 90–110 | Mérsékelt | Mérsékelt | Kivételes tengervíz | Tengeri hőcserélők |
| Magas ólom csapágy | C94300 | 170 | 40–55 | Jó | Kiváló | Jó | Nagy terhelésű siklócsapágyak |
Hogyan válasszuk ki a megfelelő bronzöntvény-ötvözetet
Használja ezt a döntési keretet az optimális bronzöntvény ötvözet kiválasztásához az alkalmazáshoz:
- Általános célú szelepek, szerelvények és tengeri hardver: LG2 / C83600 – az alapértelmezett választás a bronzöntési alkalmazások 80%-ához
- Csapágyak és perselyek (mérsékelt terhelés/sebesség): SAE 660 / C93200 (ólmozott ónbronz) a legjobb alkalmazkodás érdekében
- Fogaskerekek, csigakerekek, kopásálló felületek: Navy M / C90700 vagy Phosphor Bronze a nagyobb keménység és kifáradási szilárdság érdekében
- Nagy szilárdságú szerkezeti részek, tengervízszivattyúk: Alumínium bronz AB1 (C95400) vagy AB2 (C95800) a maximális szakítószilárdság és kavitációs ellenállás érdekében
- Hegeszthető építészeti vagy elektromos csatlakozótestek: Silicon Bronze SC1 / C87600
- Legnagyobb szakítószilárdság, propeller tengelyek: Mangán bronz HTB1 / C86300
- Merülő tengeri hőcserélők, lerakódásgátló: Réz-nikkel 90/10 / C96200
- Nagy terhelésű, alacsony fordulatszámú siklócsapágyak: Magas ólomtartalmú ónbronz C94300
- Ivóvíz megfelelőség (NSF 61/372): Szilícium bronz C87600 vagy meghatározott NSF-listán szereplő ötvözetek
Bronzöntési eljárások elérhetők a Conex Coppernél
Homok öntés: Összetett formák, széles ötvözettartomány, CT8-CT10 pontosság, 50 g-tól 500 kg-ig. Ideális prototípusokhoz és kis mennyiségű LG2, alumíniumbronz és szilíciumbronz gyártásához.
Gravitációs présöntés: Szigorúbb tűrések (CT5–CT7), jobb felületi minőség, nagyobb termelékenység közepes mennyiségeknél LG2 és szilíciumbronz esetén.
Befektetési (elveszett viasz) öntés: Legnagyobb pontosság (CT4–CT6), kiváló felületkezelés, összetett geometria vékony falakkal. LG2, szilícium bronz és alumínium bronz precíziós alkatrészekhez.
Folyamatos öntés: Bronz rúd, cső és rúd LG2-ből, bronz és foszforbronz csapágyazású nyersdarabok megmunkálásához.
Miért válassza a Conex rezet bronzöntvényekhez?
- Minden fontosabb bronzötvözet házon belül — LG2, alumínium bronz, szilícium bronz, foszforbronz, csapágybronz
- Teljes öntés a megmunkált alkatrészre — minta → öntés → megmunkálás → NDT → kiszállítás
- ASTM és EN minősítésű alapanyag — MTC az ASTM B62, B148, B584 szerint minden öntvényen
- ISO 9001:2015 minősítéssel — teljes nyomon követhetőség és NDT lehetőségek (LPT, röntgen, nyomásteszt)
- Több mint 25 éves bronzöntési tapasztalat – egyesült államokbeli, brit, európai és globális ügyfelek kiszolgálása
- NSF 61/372-nek megfelelő ötvözetek — elérhető az Egyesült Államok ivóvízpiaci követelményei szerint
- Versenyképes indiai árak — 40–60%-os költségmegtakarítás az amerikai és európai bronzöntvényekhez képest
- Gyors prototípus átállás — az első öntvények a jóváhagyott rajztól számított 3-5 héten belül
Gyakran Ismételt Kérdések – Bronzöntvény-ötvözetek
Q1: Mi a leggyakrabban használt bronzöntvény ötvözet?
Az LG2 bronz (C83600 / CC491K / gunmetal 85-5-5-5) a legszélesebb körben használt bronzöntvény ötvözet világszerte, amelyet a szelepek, szerelvények, szivattyútestek és tengeri hardveröntvények többségéhez írnak elő. Az önthetőség, a korrózióállóság, a megmunkálhatóság és az ésszerű költség kombinációja miatt ez az első választás a legtöbb általános bronzöntési alkalmazáshoz. Ez az „alapértelmezett” bronz – csak akkor vegye fontolóra az alternatívákat, ha az LG2 nem felel meg bizonyos szilárdsági, keménységi vagy szabályozási követelményeknek.
Q2: Mikor használjak alumínium bronzot LG2 helyett?
Adja meg az alumínium bronzot (C95400 AB1 vagy C95800 AB2), ha: 450 MPa feletti szakítószilárdság szükséges (LG2 max ~280 MPa); az alkatrész nagy sebességű (3 m/s feletti) tengervízben működik, ahol az LG2 eróziót szenvedne; a környezet kénsavat, fluorhidrogénsavat vagy más, ólmozott ónbronzokra agresszív közeget tartalmaz; vagy 250°C feletti üzemi hőmérséklettel találkozhatunk a gőzszelep szervizelése során. Az alumíniumbronz magasabb költségét és megmunkálási nehézségeit a nehéz körülmények között nyújtott teljesítménye indokolja.
3. kérdés: Mi a különbség az LG2 és a SAE 660 (C93200) bronzcsapágy között?
Az LG2 (C83600) 5% ólmot tartalmaz, és nyomásálló öntvényekhez (szelepek, szerelvények) optimalizálva. A SAE 660 (C93200) 7% ólmot és 7% ónt tartalmaz, csapágyakhoz és perselyekhez optimalizálva, ahol a magasabb ólom jobb alkalmazkodóképességet, a koptató részecskék beágyazhatóságát és begördülési ellenállást biztosít határkenés mellett. A SAE 660 öntvényeket általában nem vizsgálják nyomás alá – inkább tömör csapágybetétként használják, nem nyomástartó házként.
4. kérdés: Alkalmas-e a szilíciumbronz ivóvízhez (NSF 61)?
A szilíciumbronz (C87600) eredendően ólommentes (általában kevesebb, mint 0,02% ólmot), és világszerte ivóvíz hardverekhez használják. A teljes NSF 61 és NSF 372 terméklista azonban megköveteli, hogy a készterméket egy akkreditált tanúsító szervezet tesztelje és listázza. C87600-as öntvényeket szállítunk ötvözettanúsítvánnyal, amely támogatja az ügyfél NSF listázási alkalmazását. A California AB 1953 alacsony ólomtartalomnak való megfelelést a szilícium-bronz természetes ólommentes összetétele teljesíti.
5. kérdés: Mi az a mangánbronz, és mikor használják?
A mangánbronz (HTB1, C86300) technikailag egy magas cinktartalmú sárgaréz (60% Cu, 26% Zn), mangán-, vas- és alumínium-adalékokkal, amelyek drámaian, 640–760 MPa-ra növelik a szilárdságot – ez a legmagasabb a szabványos rézötvözetek közül. Ez a választott ötvözet tengeri légcsavarlapátokhoz (1-10 tonnás öntvények), nagy légcsavartengelyekhez, nehézgépekhez való csigakerekekhez és szerkezeti víz alatti hardverekhez. Nagy szilárdsága az öntvény bonyolultabbá tétele és bizonyos környezetekben a cink-vesztésre való hajlam ára.
6. kérdés: A bronzöntvények hegeszthetők javításhoz?
A hegeszthetőség ötvözetenként jelentősen eltér. A szilíciumbronz (C87600) a legkönnyebben hegeszthető szilíciumbronz töltőhuzallal és 100 °C-ra előmelegített TIG-vel. Az LG2 bronz javítható TIG vagy gázhegesztéssel C83600 vagy C86100 töltőanyaggal, de az ólmozott ötvözetek porozitást okoznak a hegesztett fémben, ha túlzott hőt alkalmaznak. Az alumíniumbronz (C95400) gondos előmelegítést igényel (150–200°C), és alumínium bronz töltőanyaggal (ERCuAl-A2) hegesztik. A foszforbronz és a csapágyötvözetek nem ajánlottak hegesztéshez.
7. kérdés: Milyen NDT-tesztek állnak rendelkezésre bronznyomásos öntvényekhez?
Rendelkezésre álló NDT bronzöntvényekhez: folyadékáthatolási vizsgálat (LPT) az ASTM E1417 szerint felületi repedések esetén; radiográfiai vizsgálat (röntgen) az ASTM E94 szerint a belső porozitás és a kritikus öntvények zárványai tekintetében; ultrahangos vizsgálat (UT) vastag keresztmetszetű nyomástartó edényöntvényekhez; szeleptestek és szivattyúházak hidraulikus nyomáspróbája 1,5-2,0× üzemi nyomáson; és hélium szivárgásteszt a nagy integritású tömítési alkalmazásokhoz. Minden vizsgált öntvényhez vizsgálati tanúsítványt mellékelünk.
8. kérdés: Milyen ASTM szabványok vonatkoznak a bronzöntvényekre?
Főbb ASTM öntési szabványok: B62 (ólmozott ónbronz – C83600 LG2), B148 (alumíniumbronz öntvények – C95400, C95800), B584 (rézötvözet homoköntvények, általános), B271 (rézötvözet centrifugális öntvények), B3nics öntvény és összes réz-69 öntvény B198 (szilícium bronz öntvények). Az Egyesült Királyságban és az európai projektekben a BS EN 1982 lefedi az összes CC-sorozatú minőségjelöléssel ellátott rézötvözet öntvényt. Az MTC-t a vonatkozó szabvány szerint szállítjuk minden gyártási öntettel.
9. kérdés: Mi a különbség a homoköntés és a gravitációs présöntés között bronzhoz?
A homoköntéshez elhasználható homokformákat használnak – alacsony szerszámköltség (500-3000 USD mintánként), bármilyen bonyolultság, beleértve a belső átjárókat és alámetszéseket, CT8–CT10 pontosság, Ra 12–25 µm felületi minőség. A gravitációs présöntéshez állandó fémszerszámokat használnak – magasabb szerszámköltség (3000-15 000 USD per matrica), egyszerű geometriákra korlátozva alámetszés nélkül, CT5–CT7 pontosság, Ra 5–10 µm felületkezelés, alacsonyabb egységköltség közepestől nagy mennyiségig (évente 500 darab felett). A legtöbb szeleptestnél és szivattyúháznál homoköntést alkalmaznak a prototípusokhoz és a kis mennyiségekhez, áttérve a gravitációs présöntésre a szokásos gyártású termékek esetében.
10. kérdés: Hogyan kapcsolódik a cink-mentesítés a bronzöntvény-ötvözetekhez?
A cinktelenítés (a cink szelektív eltávolítása az ötvözetből korrózióval) olyan rézötvözeteket érint, amelyek cinktartalma körülbelül 15-20% feletti lágy vagy enyhén savas vízben. A valódi bronzok (LG2, alumíniumbronz, szilíciumbronz, foszforbronz) a legtöbb esetben kevesebb, mint 10% cinket tartalmaznak, és nem befolyásolja őket jelentősen a cinktelenítés. A mangánbronz (26% Zn) és egyes magas cinktartalmú „kereskedelmi bronzok” érzékenyek, ezért nem alkalmazhatók melegvizes vízvezetékekhez vagy víz alá merült alkalmazásokhoz cinktelenítési ellenállási vizsgálat nélkül.
11. kérdés: Mi a jellemző átfutási idő a Conex Copper bronz homoköntvényeinél?
Új minta gyártása: 2-4 hét. Első homoköntvények (durva): 1-2 héttel a típusjóváhagyás után. Öntvények megmunkálása: 1-3 hét hozzáadásával. Az első cikk teljes átfutási ideje megmunkált és ellenőrzött öntvényeknél: 5-8 hét. Meglévő minták megismétlése: durva öntvények 1-2 héten belül; teljesen megmunkálható 2-4 hét alatt. Gravitációs présöntő szerszámok: további 4-6 hét a szerszámgyártáshoz az első alkatrészek előtt.
Q12: Milyen minimális rendelési mennyiség vonatkozik az egyedi bronzöntvényekre?
Nincs fix minimális rendelési mennyiség – egyetlen prototípus öntvényt is elfogadunk a mintavizsgálatra és a tervellenőrzésre. Ennek ellenére az egységár ötvözetenként/mintánként 10-25 darab felett jelentősen javul, mivel a kemencetöltés, a minta beállítás és az ellenőrzés költségei több egység között oszlanak meg. A rendszeres gyártásnál a 100+ darabos rendelési mennyiség jellemző kiadásonként, ami indokolja a gravitációs szerszámberuházást és a legalacsonyabb egységköltséget.