
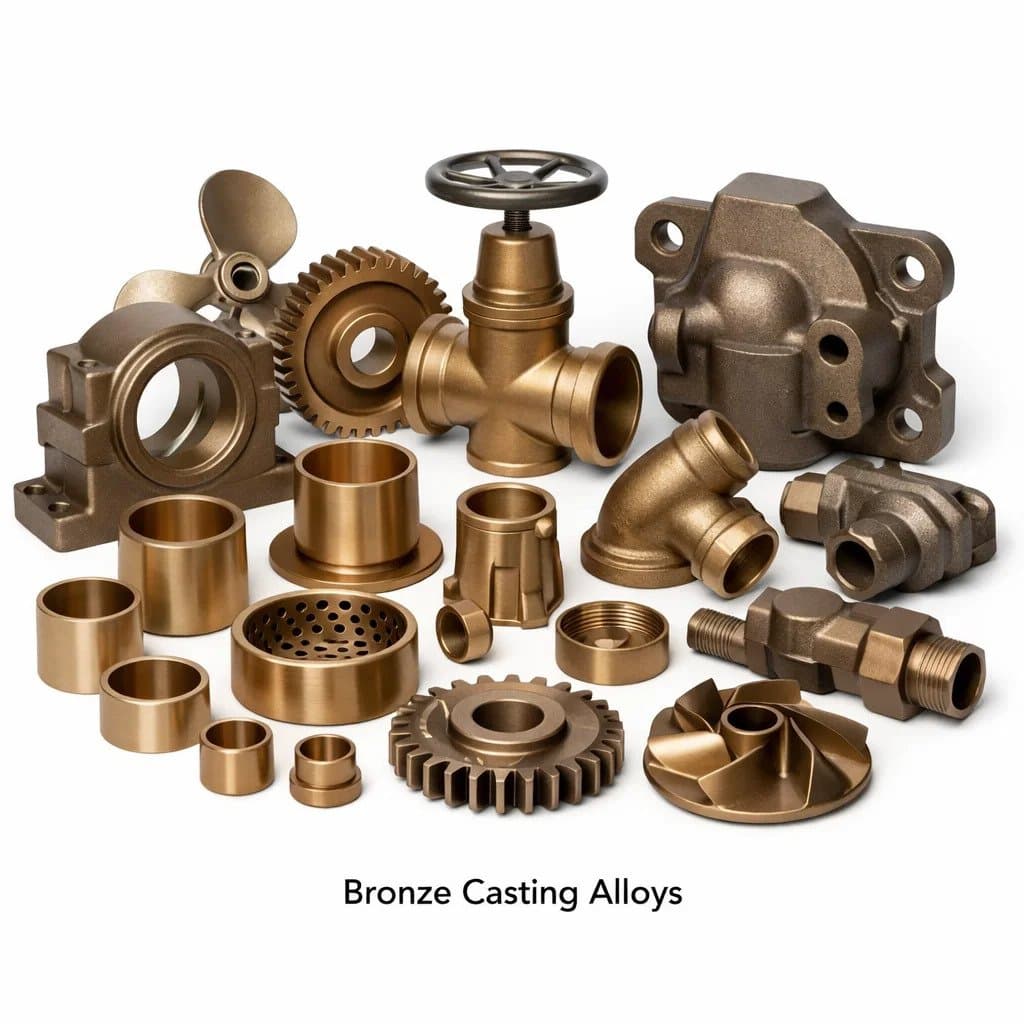
Bronzegusslegierungen
Die Auswahl der richtigen Bronzegusslegierung ist eine der folgenreichsten Entscheidungen bei Produktdesign und Beschaffung. Die falsche Legierung kann zu vorzeitigem Ausfall, übermäßigen Kosten oder der Nichteinhaltung gesetzlicher Anforderungen führen. Die richtige Legierung bietet jahrzehntelange zuverlässige Dienste mit optimalen mechanischen Eigenschaften, Korrosionsbeständigkeit und Bearbeitbarkeit. Conex-Kupfer Gusst und bearbeitet seit über 25 Jahren Bronzekomponenten und bedient Kunden in den USA, Großbritannien, Europa und weltweit. Dieser umfassende Leitfaden behandelt alle wichtigen Bronzegusslegierungen – deren Zusammensetzung, mechanische Eigenschaften, Korrosionsbeständigkeit, Gusseigenschaften, Bearbeitbarkeit und ideale Anwendungen – um Ingenieuren, Beschaffungsfachleuten und Produktdesignern dabei zu helfen, die beste Wahl für ihre Anwendung zu treffen.
Was ist Bronze? Bronze vs. Messing vs. Kupfer
Bronze ist eine Legierung auf Kupferbasis, bei der das primäre Legierungselement etwas anderes als Zink ist. Die traditionellsten Bronzen verwenden Zinn als primäres Legierungselement, aber moderne technische Bronzen umfassen Siliziumbronze (Silizium als primäres Legierungselement), Aluminiumbronze (Aluminium), Manganbronze (Mangan) und Blei-Zinn-Bronze. Messing hingegen verwendet Zink als primäres Legierungselement. Die Unterscheidung ist für die Spezifikation wichtig: Eine als „Bronze“ angegebene Komponente sollte eine echte Kupfer-Zinn-Legierung sein, keine Kupferlegierung mit hohem Zinkgehalt (Messing).
Alle wichtigen Bronzegusslegierungen – Eigenschaften und Äquivalente
1. LG2 Bronze (Rotguss 85-5-5-5)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C83600 |
| EN / DIN (Europa) | CC491K |
| BS (Großbritannien) | LG2 (BS 1400) |
| IS (Indien) | LTB-2 |
| Nominale Zusammensetzung | 85 % Cu, 5 % Sn, 5 % Pb, 5 % Zn |
| Zugfestigkeit | 240–280 MPa (35–40 ksi) |
| Streckgrenze | 110–140 MPa |
| Verlängerung | 13–18% |
| Härte | 65–85 HB |
| Elektrische Leitfähigkeit | ~15 % IACS |
| ASTM-Gussstandard | ASTM B62 |
Am besten für: Ventile, Pumpenkörper, Rohrverbindungen, Schiffszubehör, Lagerbuchsen und allgemeine Industriegussteile. Die weltweit am häufigsten verwendete Bronzegusslegierung aufgrund ihrer hervorragenden Gießbarkeit, Druckdichtigkeit und Korrosionsbeständigkeit in Süßwasser, Meerwasser (mittlere Geschwindigkeit) und Industrieatmosphären. Der Bleigehalt sorgt für eine gute Bearbeitbarkeit und Druckdichtigkeit, indem er die Mikroschrumpfungsporosität während der Erstarrung füllt.
2. Phosphorbronze – Gusslegierungen mit hohem Zinngehalt (Navy M, C90700)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C90700 (Marine M, 88-10-0-2) |
| EN / DIN (Europa) | CC480K |
| BS (Großbritannien) | PB1 (BS 1400) |
| Nominale Zusammensetzung | 88 % Cu, 10 % Sn, 0 % Pb, 2 % Zn |
| Zugfestigkeit | 280–310 MPa |
| Härte | 90–110 HB |
| Elektrische Leitfähigkeit | ~12 % IACS |
| ASTM-Gussstandard | ASTM B143 / B271 |
Am besten für: Getrieberohlinge, Schneckenräder, Buchsen, Lagergehäuse und stark beanspruchte Verschleißteile. Ein hoher Zinngehalt (10 %) ergibt eine härtere, verschleißfestere Legierung als LG2. Der niedrige Bleigehalt bedeutet im Vergleich zu LG2 eine geringere Bearbeitbarkeit, aber die höhere Härte und Ermüdungsfestigkeit rechtfertigen eine Spezifikation für Getriebe- und Lageranwendungen. Für druckdichtes Gießen nicht so gut geeignet wie LG2 – erfordert sorgfältige Zuführung.
3. Bleihaltige Zinnbronze (LTB1 / SAE 660 / C93200)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C93200 (SAE 660) |
| EN / DIN (Europa) | CC493K |
| BS (Großbritannien) | LTB1 (BS 1400) |
| Nominale Zusammensetzung | 83 % Cu, 7 % Sn, 7 % Pb, 3 % Zn |
| Zugfestigkeit | 240 MPa |
| Härte | 60–70 HP |
| ASTM-Gussstandard | ASTM B584 |
Am besten für: Lagerbuchsen, Gleitlager, Anlaufscheiben und Gleitlager tragen mäßige Belastungen bei mäßigen Geschwindigkeiten. SAE 660 (C93200) ist die in den USA am häufigsten verwendete Lagerbronze und bietet ein ausgewogenes Verhältnis von Festigkeit, Anpassungsfähigkeit (Blei bettet Schmutzpartikel ein) und Bearbeitbarkeit. Der Bleigehalt wirkt als Festschmierstoff und trägt dazu bei, dass sich das Lager an leichte Fehlausrichtungen anpasst, ohne festzufressen.
4. Aluminiumbronze (AB1 / AB2 – C95400, C95800)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C95400 (AB1) / C95800 (AB2 Nickel-Aluminium-Bronze) |
| EN / DIN (Europa) | CC331G (AB1) / CC333G (AB2) |
| BS (Großbritannien) | AB1 / AB2 (BS 1400) |
| IS (Indien) | AB1 / AB2 |
| Nominale Zusammensetzung | AB1: 88 % Cu, 10,5 % Al, 1,5 % Fe; AB2: 81 % Cu, 9 % Al, 5 % Ni, 4 % Fe, 1 % Mn |
| Zugfestigkeit | AB1: 550–620 MPa; AB2: 680–750 MPa |
| Härte | AB1: 150–180 HB; AB2: 180–220 HB |
| Elektrische Leitfähigkeit | ~8–10 % IACS |
| ASTM-Gussstandard | ASTM B148 |
Am besten für: Schiffspropeller, Propellernaben, Pumpenlaufräder für Meerwasser, Ventilsitze, Offshore-Strukturkomponenten und Hochleistungsverschleißteile. AB2 (Nickel-Aluminium-Bronze) ist aufgrund seiner hervorragenden Beständigkeit gegen Kavitationserosion und Aufprallangriffe die erstklassige Legierung für Gehäuse und Propeller von Meerwasserpumpen. Viel härter und stärker als LG2 – erfordert Hartmetallwerkzeuge und langsamere Bearbeitungsgeschwindigkeiten. Kann für maximale Festigkeit wärmebehandelt werden (Lösungsglühen + Altern).
5. Siliziumbronze (SC1 / C87600 / C65500)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C87600 (Guss) / C65500 (Kneten) |
| EN / DIN (Europa) | CC766S |
| BS (Großbritannien) | SC1 (BS 1400) |
| Nominale Zusammensetzung | 91–96 % Cu, 3–5 % Si, Spuren Mn/Zn |
| Zugfestigkeit | 380–480 MPa |
| Härte | 95–120 HB |
| Elektrische Leitfähigkeit | ~7 % IACS |
| ASTM-Gussstandard | ASTM B198 / B584 |
Am besten für: Architekturgussteile, Pumpenwellen, Schiffszubehör (dekorativ und strukturell), Anschlussgehäuse für Umspannwerke, Hardware-Schrauben und -Befestigungselemente sowie alle Anwendungen, die sowohl eine gute Korrosionsbeständigkeit als auch Schweißbarkeit erfordern. Siliziumbronze ist die einzige Standardbronzelegierung, die ohne Sensibilisierung problemlos WIG- und MIG-geschweißt werden kann, was sie ideal für gegossene und gefertigte Hybridbaugruppen macht. Von Natur aus bleifrei – in einigen Gerichtsbarkeiten für NSF 61-Trinkwasseranwendungen geeignet.
6. Manganbronze (hochfestes Messing / HTB1 / C86300)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C86300 |
| EN / DIN (Europa) | CC765S |
| BS (Großbritannien) | HTB1 (BS 1400) |
| Nominale Zusammensetzung | 60–66 % Cu, 22–28 % Zn, 3–7 % Mn, 2–4 % Fe, 3 % Al |
| Zugfestigkeit | 640–760 MPa (93–110 ksi) |
| Härte | 175–230 HB |
| Elektrische Leitfähigkeit | ~7 % IACS |
| ASTM-Gussstandard | ASTM B584 (C86300) |
Am besten für: Propellerwellen, Schiffsteile unter hoher Belastung, Brückenplatten, große Buchsen und Verschleißplatten, schwere Getrieberohlinge, Ventilkörper im Hochdruckbetrieb und alle Anwendungen, die die höchste Zugfestigkeit einer gegossenen Kupferlegierung erfordern. HTB1/C86300 ist der stärkste Standard-Kupferlegierungsguss, ist jedoch aufgrund seines engen Gefrierbereichs und der Tendenz zur Heißrissbildung schwieriger zu gießen als LG2 oder Siliziumbronze. Erfordert sorgfältiges Musterdesign und Zuführsystem.
7. Kupfer-Nickel (CuNi 90/10 und 70/30 – Gusssorten)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C96200 (90/10) / C96400 (70/30) |
| EN / DIN (Europa) | CC382H (90/10) |
| Nominale Zusammensetzung | 90 % Cu, 10 % Ni, Fe, Mn (90/10); 70 % Cu, 30 % Ni (70/30) |
| Zugfestigkeit | 280–340 MPa |
| Härte | 90–110 HB |
| Elektrische Leitfähigkeit | ~5 % IACS |
| ASTM-Gussstandard | ASTM B369 |
Am besten für: Endplatten für Schiffswärmetauscher, Seekästen und Rumpfbeschläge von Schiffen, Komponenten von Entsalzungsanlagen sowie die Handhabung von Öl- und Gasflüssigkeiten im Offshore-Bereich, wo Beständigkeit gegen Aufprall und Biofouling im Meerwasser erforderlich ist. Kupfer-Nickel-Legierungen sind äußerst resistent gegen Biofouling (Anlagerung von Seepocken und Algen) und eignen sich daher hervorragend für Unterwasseranwendungen im Meer. Nicht weit verbreitet, aber äußerst wertvoll für Nischenanwendungen im Marinebereich.
8. Zinnbronze – Lagerlegierungen mit hohem Bleigehalt (C94300)
| Eigentum | Wert |
|---|---|
| UNS (USA) | C94300 |
| EN / DIN (Europa) | CC496K |
| Nominale Zusammensetzung | 70 % Cu, 5 % Sn, 25 % Pb |
| Zugfestigkeit | 170 MPa |
| Härte | 40–55 HB |
| ASTM-Gussstandard | ASTM B271 / B584 |
Am besten für: Gleitlager für sehr niedrige Drehzahlen und hohe Belastungen (Hauptlager von Dieselmotoren, Drehzapfen von Hydraulikzylindern, Lager für schwere Pressen), bei denen der hohe Bleigehalt (25 %) maximale Anpassungsfähigkeit und Fressfestigkeit unter Grenzschmierbedingungen bietet. Die weiche Bleimatrix bettet abrasive Partikel ein und sorgt für Selbstschmierung, wenn der Ölfilm zusammenbricht. Nicht für Strukturgussteile geeignet – die Festigkeit ist sehr gering.
Vergleichstabelle für Bronzegusslegierungen
| Legierung | UNS | UTS (MPa) | Härte (HB) | Gießbarkeit | Bearbeitbarkeit | Korrosionsbeständigkeit | Beste Anwendung |
|---|---|---|---|---|---|---|---|
| LG2 / Gunmetal | C83600 | 240–280 | 65–85 | Exzellent | Gut | Sehr gut | Ventile, allgemeine Gussteile |
| Marineblau M Bronze | C90700 | 280–310 | 90–110 | Gut | Mäßig | Sehr gut | Zahnräder, Schneckenräder |
| SAE 660-Lager | C93200 | 240 | 60–70 | Gut | Sehr gut | Gut | Gleitlager |
| Aluminiumbronze AB1 | C95400 | 550–620 | 150–180 | Mäßig | Schwierig | Exzellent | Schiffspumpen, Propeller |
| Aluminiumbronze AB2 | C95800 | 680–750 | 180–220 | Mäßig | Schwierig | Hervorragend | Offshore-Meerwasserpumpen |
| Siliziumbronze SC1 | C87600 | 380–480 | 95–120 | Gut | Mäßig | Hervorragend + schweißbar | Architektonisch, elektrisch |
| Manganbronze HTB1 | C86300 | 640–760 | 175–230 | Mäßig | Schwierig | Gut | Hochfeste Marineteile |
| Kupfer-Nickel 90/10 | C96200 | 280–340 | 90–110 | Mäßig | Mäßig | Außergewöhnliches Meerwasser | Marine-Wärmetauscher |
| High-Lead-Lager | C94300 | 170 | 40–55 | Gut | Exzellent | Gut | Hochbelastbare Gleitlager |
So wählen Sie die richtige Bronzegusslegierung aus
Nutzen Sie diesen Entscheidungsrahmen, um die optimale Bronzegusslegierung für Ihre Anwendung auszuwählen:
- Allzweckventile, Armaturen und Schiffszubehör: LG2 / C83600 – die Standardauswahl für 80 % der Bronzegussanwendungen
- Lager und Buchsen (mittlere Belastung/Geschwindigkeit): SAE 660 / C93200 (bleihaltige Zinnbronze) für beste Anpassungsfähigkeit
- Zahnräder, Schneckenräder, stark beanspruchte Oberflächen: Navy M / C90700 oder Phosphorbronze für höhere Härte und Dauerfestigkeit
- Hochfeste Strukturteile, Seewasserpumpen: Aluminiumbronze AB1 (C95400) oder AB2 (C95800) für maximale Zugfestigkeit und Kavitationsbeständigkeit
- Schweißbare architektonische oder elektrische Steckverbindergehäuse: Siliziumbronze SC1 / C87600
- Höchste Zugfestigkeit, Propellerwellen: Manganbronze HTB1 / C86300
- Untergetauchte Schiffswärmetauscher, Antifouling: Kupfer-Nickel 90/10 / C96200
- Schwerlast-Langsamläufer-Gleitlager: Bleireiche Zinnbronze C94300
- Trinkwasserkonformität (NSF 61/372): Siliziumbronze C87600 oder spezifizierte NSF-gelistete Legierungen
Bronzegussverfahren bei Conex Copper verfügbar
Sandguss: Komplexe Formen, großer Legierungsbereich, CT8–CT10-Genauigkeit, 50 g bis 500 kg. Ideal für Prototypen und Kleinserienproduktion in LG2, Aluminiumbronze und Siliziumbronze.
Kokillenguss: Engere Toleranzen (CT5–CT7), bessere Oberflächengüte, höhere Produktivität für mittlere Mengen in LG2 und Siliziumbronze.
Feinguss (Wachsausschmelzverfahren): Höchste Präzision (CT4–CT6), hervorragende Oberflächengüte, komplexe Geometrie mit dünnen Wänden. Für LG2-, Siliziumbronze- und Aluminiumbronze-Präzisionsteile.
Strangguss: Stangen, Rohre und Stangen aus Bronze aus LG2, Lagerbronze und Phosphorbronze zur Bearbeitung von Rohlingen.
Warum Conex Copper für Bronzegussteile wählen?
- Alle wichtigen Bronzelegierungen im eigenen Haus — LG2, Aluminiumbronze, Siliziumbronze, Phosphorbronze, Lagerbronze
- Volle Fähigkeit vom Guss zum bearbeiteten Bauteil — Muster → Guss → Bearbeitung → NDT → Versand
- ASTM- und EN-zertifizierter Rohstoff — MTC gemäß ASTM B62, B148, B584 auf allen Gussteilen
- ISO 9001:2015 zertifiziert — vollständige Rückverfolgbarkeit und NDT-Optionen (LPT, Röntgen, Drucktest)
- Über 25 Jahre Erfahrung im Bronzeguss – Betreuung von Kunden aus den USA, Großbritannien, Europa und der ganzen Welt
- NSF 61/372-konforme Legierungen – verfügbar für die Anforderungen des US-amerikanischen Trinkwassermarktes
- Wettbewerbsfähige Preise in Indien — 40–60 % Kosteneinsparungen im Vergleich zu US-amerikanischen und europäischen Bronzegussteilen
- Schnelle Prototypen-Abwicklung — Erste Gussteile 3 bis 5 Wochen nach der genehmigten Zeichnung
Häufig gestellte Fragen – Bronzegusslegierungen
F1: Welche Bronzegusslegierung wird am häufigsten verwendet?
LG2-Bronze (C83600 / CC491K / Rotguss 85-5-5-5) ist die weltweit am häufigsten verwendete Bronzegusslegierung und wird für die meisten Ventile, Armaturen, Pumpenkörper und Gussteile für Schiffszubehör spezifiziert. Seine Kombination aus Gießbarkeit, Korrosionsbeständigkeit, Bearbeitbarkeit und angemessenen Kosten macht es zur ersten Wahl für die meisten allgemeinen Bronzegussanwendungen. Es ist die „Standard“-Bronze – ziehen Sie Alternativen nur in Betracht, wenn LG2 bestimmte Festigkeits-, Härte- oder behördliche Anforderungen nicht erfüllen kann.
F2: Wann sollte ich Aluminiumbronze anstelle von LG2 verwenden?
Geben Sie Aluminiumbronze (C95400 AB1 oder C95800 AB2) an, wenn: eine Zugfestigkeit über 450 MPa erforderlich ist (LG2 max beträgt ~280 MPa); Die Komponente wird in Meerwasser mit hoher Geschwindigkeit (über 3 m/s) betrieben, wo LG2 Erosion erleiden würde; Die Umgebung enthält Schwefelsäure, Flusssäure oder andere Medien, die die bleihaltigen Zinnbronzen angreifen. oder im Dampfventilbetrieb treten Betriebstemperaturen über 250 °C auf. Die höheren Kosten und Bearbeitungsschwierigkeiten von Aluminiumbronze werden durch ihre Leistung unter diesen anspruchsvollen Bedingungen gerechtfertigt.
F3: Was ist der Unterschied zwischen LG2- und SAE 660 (C93200)-Lagerbronze?
LG2 (C83600) enthält 5 % Blei und ist für druckdichte Gussteile (Ventile, Armaturen) optimiert. SAE 660 (C93200) enthält 7 % Blei und 7 % Zinn und ist für Lager- und Buchsenanwendungen optimiert, bei denen der höhere Bleigehalt eine bessere Anpassungsfähigkeit, Einbettbarkeit von Schleifpartikeln und Fressfestigkeit bei Grenzflächenschmierung bietet. SAE 660-Gussteile werden normalerweise nicht druckgeprüft – sie werden eher als feste Lagerauskleidung als als drucktragende Gehäuse verwendet.
F4: Ist Siliziumbronze für Trinkwasseranwendungen geeignet (NSF 61)?
Siliziumbronze (C87600) ist von Natur aus bleifrei (typischerweise weniger als 0,02 % Blei) und wird weltweit für Trinkwasserhardware verwendet. Für eine vollständige NSF 61- und NSF 372-Produktauflistung muss das fertige Produkt jedoch von einer akkreditierten Zertifizierungsorganisation getestet und gelistet werden. Wir liefern Gussteile aus C87600 mit der Legierungszertifizierung, die den NSF-Listungsantrag des Kunden unterstützt. Die Anforderungen der California AB 1953 an einen niedrigen Bleigehalt werden durch die natürliche bleifreie Zusammensetzung von Siliziumbronze erfüllt.
F5: Was ist Manganbronze und wann wird sie verwendet?
Manganbronze (HTB1, C86300) ist technisch gesehen ein Messing mit hohem Zinkgehalt (60 % Cu, 26 % Zn) mit Mangan-, Eisen- und Aluminiumzusätzen, die die Festigkeit dramatisch auf 640–760 MPa erhöhen – die höchste aller Standardkupferlegierungen. Es ist die Legierung der Wahl für Schiffspropellerblätter (1 bis 10 Tonnen schwere Gussteile), große Propellerwellen, Schneckenräder für schwere Maschinen und strukturelle Unterwasserteile. Seine hohe Festigkeit geht mit einer größeren Gusskomplexität und einer Anfälligkeit für Entzinkung in bestimmten Umgebungen einher.
F6: Können Bronzegussteile zur Reparatur geschweißt werden?
Die Schweißbarkeit variiert erheblich je nach Legierung. Siliziumbronze (C87600) lässt sich am besten mit WIG mit Siliziumbronze-Zusatzdraht und Vorwärmen auf 100 °C schweißen. LG2-Bronze kann zur Reparatur mit C83600- oder C86100-Füller WIG- oder gasgeschweißt werden, aber bleihaltige Legierungen erzeugen Porosität im Schweißgut, wenn übermäßige Hitze angewendet wird. Aluminiumbronze (C95400) erfordert eine sorgfältige Vorwärmung (150–200 °C) und wird mit Aluminiumbronze-Zusatzwerkstoff (ERCuAl-A2) geschweißt. Phosphorbronze und Lagerlegierungen werden zum Schweißen nicht empfohlen.
F7: Welche ZfP-Tests sind für Bronze-Druckgussteile verfügbar?
Verfügbare NDT für Bronzegussteile: Flüssigkeitseindringprüfung (LPT) gemäß ASTM E1417 auf Oberflächenrisse; Röntgenprüfung (Röntgen) gemäß ASTM E94 auf innere Porosität und Einschlüsse in kritischen Gussteilen; Ultraschallprüfung (UT) für dickwandige Druckbehältergussteile; Hydraulikdruckprüfung bei 1,5- bis 2,0-fachem Arbeitsdruck für Ventilkörper und Pumpengehäuse; und Helium-Leckprüfung für Dichtungsanwendungen mit hoher Integrität. Zu jedem geprüften Gussstück liegen Prüfzeugnisse bei.
F8: Welche ASTM-Standards gelten für Bronzegussteile?
Wichtige ASTM-Gussnormen: B62 (bleihaltige Zinnbronze – C83600 LG2), B148 (Aluminiumbronzegussteile – C95400, C95800), B584 (Kupferlegierungs-Sandgussteile, allgemein), B271 (Kupferlegierungs-Schleudergussteile), B369 (Kupfer-Nickel-Legierungsgussteile) und B198 (Siliziumbronzegussteile). Für britische und europäische Projekte deckt BS EN 1982 alle Gussteile aus Kupferlegierungen mit Gütebezeichnungen der CC-Serie ab. Wir liefern MTC gemäß der geltenden Norm für alle Produktionsgussteile.
F9: Was ist der Unterschied zwischen Sandguss und Kokillenguss für Bronze?
Beim Sandguss werden Einweg-Sandformen verwendet – niedrige Werkzeugkosten (500 bis 3000 USD pro Modell), beliebige Komplexität, einschließlich interner Durchgänge und Hinterschneidungen, CT8–CT10-Genauigkeit, Ra 12–25 µm Oberflächengüte. Beim Schwerkraft-Druckguss werden permanente Metallformen verwendet – höhere Werkzeugkosten (3.000 bis 15.000 USD pro Form), beschränkt auf einfache Geometrien ohne Hinterschnitte, CT5–CT7-Genauigkeit, Ra 5–10 µm Oberflächengüte, niedrigere Stückkosten für mittlere bis große Stückzahlen (über 500 Stück pro Jahr). Bei den meisten Ventilkörpern und Pumpengehäusen wird Sandguss für Prototypen und Kleinserien verwendet, während bei etablierten Produkten in der regulären Produktion auf Kokillenguss umgestellt wird.
F10: Welche Bedeutung hat die Entzinkung für Bronzegusslegierungen?
Die Entzinkung (selektive Entfernung von Zink aus der Legierung durch Korrosion) betrifft Kupferlegierungen mit einem Zinkgehalt über etwa 15–20 % in weichem oder leicht saurem Wasser. Echte Bronzen (LG2, Aluminiumbronze, Siliziumbronze, Phosphorbronze) enthalten in den meisten Fällen weniger als 10 % Zink und werden durch die Entzinkung nicht wesentlich beeinträchtigt. Manganbronze (26 % Zn) und einige „handelsübliche Bronzen“ mit hohem Zinkgehalt sind anfällig und sollten ohne Prüfung der Entzinkungsbeständigkeit nicht für Warmwasserinstallationen oder Unterwasseranwendungen spezifiziert werden.
F11: Was ist die typische Lieferzeit für Bronzesandgussteile von Conex Copper?
Herstellung neuer Muster: 2 bis 4 Wochen. Erste Sandgussteile (grob): 1 bis 2 Wochen nach Musterfreigabe. Bearbeitung von Gussteilen: 1 bis 3 Wochen hinzufügen. Gesamtvorlaufzeit für den ersten Artikel für bearbeitete und geprüfte Gussteile: 5 bis 8 Wochen. Nachbestellungen für bestehende Modelle: Rohabgüsse in 1 bis 2 Wochen; vollständig bearbeitet in 2 bis 4 Wochen. Kokillengusswerkzeuge: zusätzliche 4 bis 6 Wochen für die Herstellung der Formen vor den ersten Teilen.
F12: Welche Mindestbestellmenge gilt für kundenspezifische Bronzegussteile?
Es gibt keine feste Mindestbestellmenge – einzelne Gussprototypen werden zur Musterprüfung und Designvalidierung akzeptiert. Allerdings verbessert sich der Stückpreis ab 10 bis 25 Stück pro Legierung/Modell deutlich, da die Kosten für Ofenbeschickung, Modelleinrichtung und Inspektion auf mehrere Einheiten verteilt werden. Für die reguläre Produktion sind Bestellmengen von mehr als 100 Stück pro Freigabe üblich, um Investitionen in Kokillenwerkzeuge zu rechtfertigen und die niedrigsten Stückkosten zu erzielen.