Odlévání do písku LG2

Odlévání do písku LG2
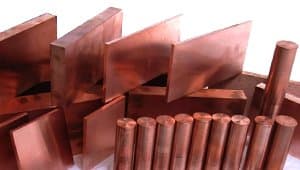
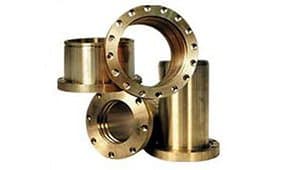
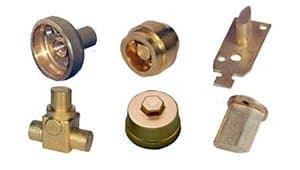
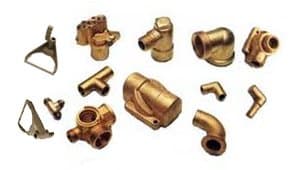
Měděné odlitky
$16.10 /kg
Olovnatý střelný kov je obvykle z 85 % měď, přičemž zbytek slitiny tvoří cín, zinek a olovo ve více či méně rovnoměrných poměrech (proto občasné označení slitiny jako „kov 85/5/5/5“). Gunmetal tvoří vynikající univerzální odlévací slitiny, Lg2 je preferovaná verze pro komerční pískové slévárenství, Lg3 pro umělecké zakládání. Lg3 se skládá ze 7 % cínu, 4 % zinku a 2 % olova, zbytek tvoří měď (mateřský kov) a stopové prvky. Nejbližší ekvivalenty jsou slitiny 844 a 836/C83500 a C83600.
Upřednostňování olovnatého dělového kovu (slitiny řady „G“) jako odlévacích materiálů je způsobeno především vynikajícími kvalitami obrábění olovnatých ložiskových materiálů. Jako relativně měkká slitina umožňuje olovnatý dělový kov snadné opracování povrchu odlitku během vrtání a dokončování (někteří zakladatelé dokonce přidávají další množství olova do vsázky v peci). Přídavek olova znamená, že dělaný kov se nesvařuje tak dobře jako mnoho jiných slévárenských slitin mědi a povrch „jako litý“ může být na pohled obzvláště matný. Slušného lesku lze dosáhnout na dělovém kovu, ale sochy, které mají být velmi vysoce leštěné, mohou být lépe vytvořeny ze slitiny bronzu (měď/cín), fosforového bronzu nebo křemíkového bronzu; To vše podporuje jasnější povrchovou úpravu – i když ani tyto slitiny nejsou bez nevýhod (viz následující stránky).
Zatímco olověná složka mírně snižuje svařovací schopnost olovnatého děleného kovu (olovo může zvýšit výskyt poréznosti plynu ve svaru), materiál je stále poměrně jednoduchý pro spojení fúzí. Fosforová měď svařovací plnicí tyč (typ C10 nebo C11, nebo plnič kompatibilní se slitinou C54400), dobře teče a má mírné odplynění, které může pomoci snížit poréznost svaru. Malé množství fosforové mědi může být také někdy přidáno do náplně z tavného bronzu, což pomáhá zlepšit průtok a snížit absorpci plynů (Poznámka: Silikonový bronz by se neměl přidávat do kovového hrnce).
Použití plniva z fosforové mědi vytváří svarový spoj se značnou pevností v červeném bronzu, i když kvalitu nově naneseného svaru lze dále zlepšit lehkým zatloukáním (propichováním) vrchní části svaru [nahoře], dokud je ještě teplá. Ve svaru může být mírná (růžová) barevná odchylka ve srovnání s okolním mateřským bronzem; Jakýkoli zřejmý rozdíl je obvykle zanedbatelný po aplikaci silné patiny na obsazení.
Svařování dělených profilů se běžně provádí pomocí Tig, nebo příležitostně procesem kyslíku a plynu. Elektrody potažené tavidlem a drátěné plniva jsou také k dispozici pro procesy svařování Mma a Mig. Velmi omezená škála předtvarovaných tvářených profilů je k dispozici z bronzu od specializovaných akcionářů, obvykle v jakostech Lg2 a Nes 830. Tvářený dělový kov (společný s mnoha jinými slitinami tvářené mědi) se běžně prodává v různých imperiálních velikostech.
Odlévané i tepané sochy vytvořené v rudém kovu ochotně přijímají standardní slévárenské stránkování; Slitina je také akceptována zlacením, galvanickým pokovováním, lakováním a jinými povrchovými úpravami.